Cero defecto en la estación de box-build
Payback 5-12 meses · de muestreo al 100% de control
‹ Ver todos los casos de manufactura electrónica por contrato
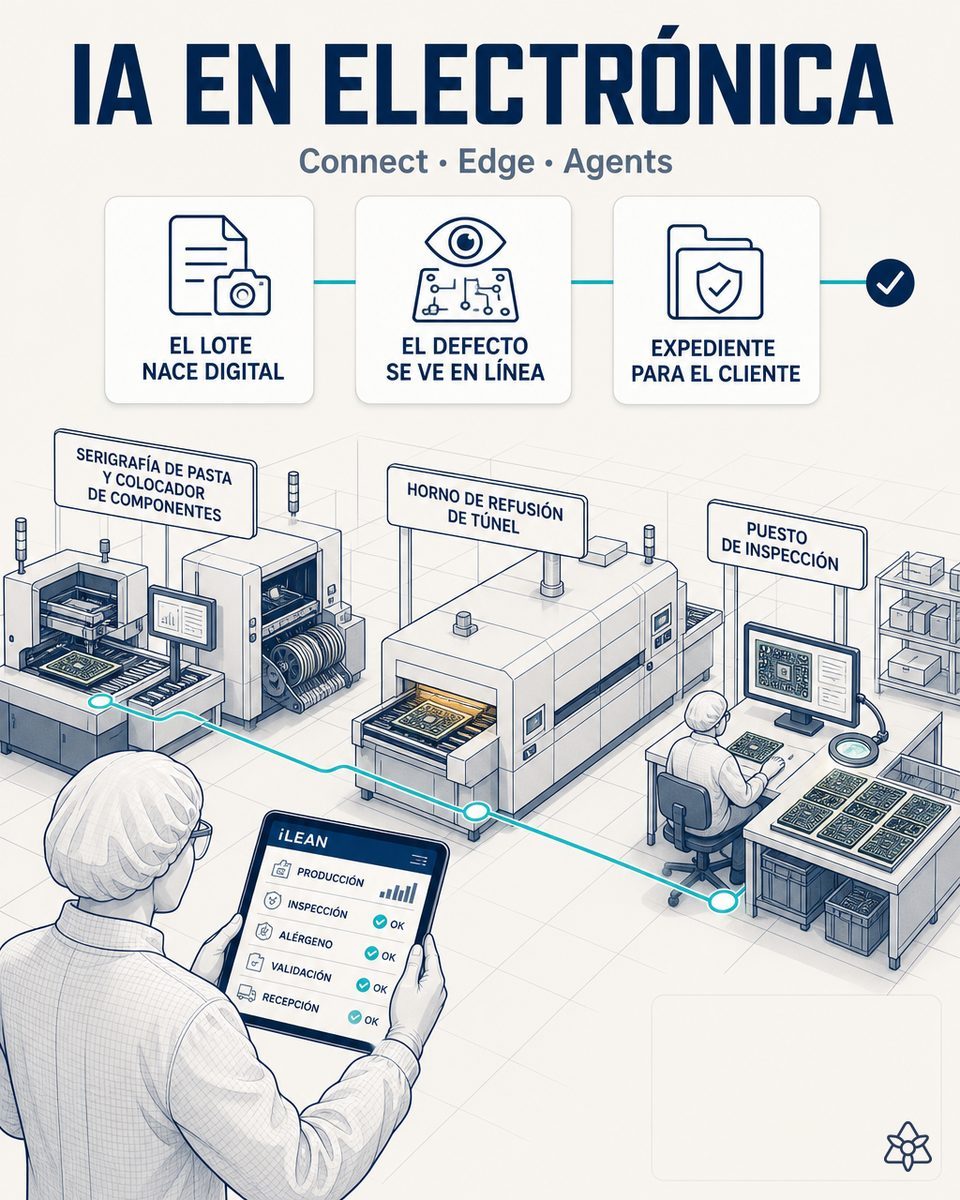
Lo que se escapa del box-build ya no vuelve barato.
Esa unidad llega al cliente OEM y se convierte en una devolución, un reclamo de calidad o, en el peor caso, una investigación de campo.
- El ensamblaje final es manual y mixto: tapa, mazo interno, conectores, tornillería y etiquetado cambian con cada programa y con cada cliente, y el operario aprende la pauta nueva sobre la marcha.
- Hoy se inspecciona por muestreo, entre el 1 y el 5 % de las unidades. El resto pasa a empaque con la confianza de que la estación anterior lo hizo bien.
- Un conector medio asentado o un tornillo ausente no se detecta en el test funcional si la unidad todavía arranca. Falla más tarde, en la mesa del cliente.
- Y ahí deja de ser un defecto: es una devolución, una reclamación formal de calidad o, en el peor caso, una investigación de campo sobre una cuenta entera.
Edge — clasificación unidad a unidad en milisegundos, antes del empaque.
Edge: cámara industrial sobre la estación de ensamblaje final + CNN entrenada con ejemplos buenos/malos del producto concreto de cada programa. Inferencia en milisegundos, sin enviar imagen a la nube. La unidad defectuosa se detiene antes del empaque.
La CNN se entrena con ejemplos buenos y malos del producto concreto de cada programa, no con un modelo genérico de electrónica. En un EMS eso es la clave: el mismo puesto monta esta semana una unidad de una cuenta y la siguiente otra completamente distinta, con otra tapa, otro mazo y otra secuencia de tornillos. El modelo cambia con el programa, igual que cambia el traveler.
La inspección de hoy frente a la visión Edge
| Aspecto | Inspección visual | Con iLEAN Edge |
|---|---|---|
| Cobertura | Muestreo del 1-5 % | 100 % de las unidades |
| Conector mal asentado | Pasa si la unidad arranca | Clasificado unidad a unidad |
| Tornillo o pieza ausente | Depende de la fatiga | Objetivo y constante a cadencia |
| Punto de detección | El cliente OEM | Antes del empaque |
| Cambio de programa | Nueva pauta visual que memorizar | Modelo por producto, se conmuta |
| Imagen de la unidad | No queda | Inferencia local, sin nube |
Muestreo del 1-5% → control del 100% de las unidades. Reclamos de cliente por defecto visual → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, en función del volumen de box-build y del coste medio de una devolución.
- De un muestreo del 1-5 % al control del 100 % de las unidades, sin añadir personal a la estación.
- Reducción drástica de reclamaciones del cliente OEM por defecto visual, que es precisamente donde se juega la renovación del contrato de fabricación de esa cuenta.
- Y la unidad defectuosa se detiene antes del empaque, cuando el retrabajo todavía cuesta minutos en la propia estación y no una logística inversa con transporte, análisis y reposición.
Payback 5-12 meses · de muestreo al 100% de control. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si la cámara para unidades buenas?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con unidades buenas y malas de vuestros programas concretos y con la iluminación de ese puesto, no con un catálogo genérico. La tarea es anclada —misma estación, mismo encuadre, mismo producto por programa— y ahí los mejores modelos bajan del 1,5% de error [1]. Y hay una segunda red: los casos de borde no se rechazan sin más, se elevan para que decida una persona, y cada decisión realimenta el entrenamiento del modelo de ese producto.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión en box-build
¿Sustituye al test funcional?
No, y no conviene plantearlo así. El test funcional sigue siendo la referencia eléctrica; Edge cubre justo lo que el test no ve, como un conector medio asentado en una unidad que arranca igual.
¿Cuántas unidades hacen falta para entrenar un programa nuevo?
Menos de las que se teme, porque el catálogo de defectos de box-build es corto y repetitivo: falta, mal asentado, cruzado o al revés. Lo que hace falta es que sean unidades reales de ese producto y de esa estación, con su iluminación.
¿Aguanta el ritmo de la estación?
Sí: la inferencia es local y se resuelve en milisegundos por unidad. No depende de la red de planta ni de que haya conexión a internet.
¿Qué pasa cuando la línea cambia de cliente?
Se conmuta el modelo según el programa activo, igual que se conmuta el programa de la AOI. Es el escenario normal en un EMS y por eso los modelos se organizan por producto y no por puesto.
¿Sale la imagen de la unidad fuera de la planta?
No. La inferencia ocurre en el equipo local y la imagen no se envía a la nube, que es justo lo que suele exigir el acuerdo de confidencialidad firmado con cada cuenta sobre sus productos.
Otros casos de esta serie
- El Excel de calidad que se vuelca solo al ERPiLEAN observa la carpeta del laboratorio de calidad y vuelca los datos al ERP tras validación, ahorrando…
- La AOI que ya no se desalinea del work orderLa máquina AOI queda cosida al MES vía API: el programa de inspección correcto se activa solo con cada…
- Foto al traveler en arranque de kitCómo una fábrica EMS digitaliza el traveler de kitting con una foto: el work order existe en el sistema…
- El panel del horno de reflujo que empieza a hablarUna cámara externa digitaliza el perfil térmico de un horno de reflujo aislado, sin tocar el controlador…
- El line lead que dicta sin soltar las manosEl line lead dicta incidencias caminando por la línea SMT; iLEAN las estructura y devuelve apoyo en…
- Foto al albarán, reels al ERPUna foto al albarán y a las etiquetas de reel basta para volcar la recepción de componentes al ERP.
Contadnos qué porcentaje de vuestras unidades de box-build se inspecciona hoy y qué os cuesta una devolución.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de manufactura electrónica por contrato Ver electrónica