El panel del horno de reflujo que empieza a hablar
Payback 5-10 meses · evita CAPEX de reemplazo de horno
‹ Ver todos los casos de manufactura electrónica por contrato
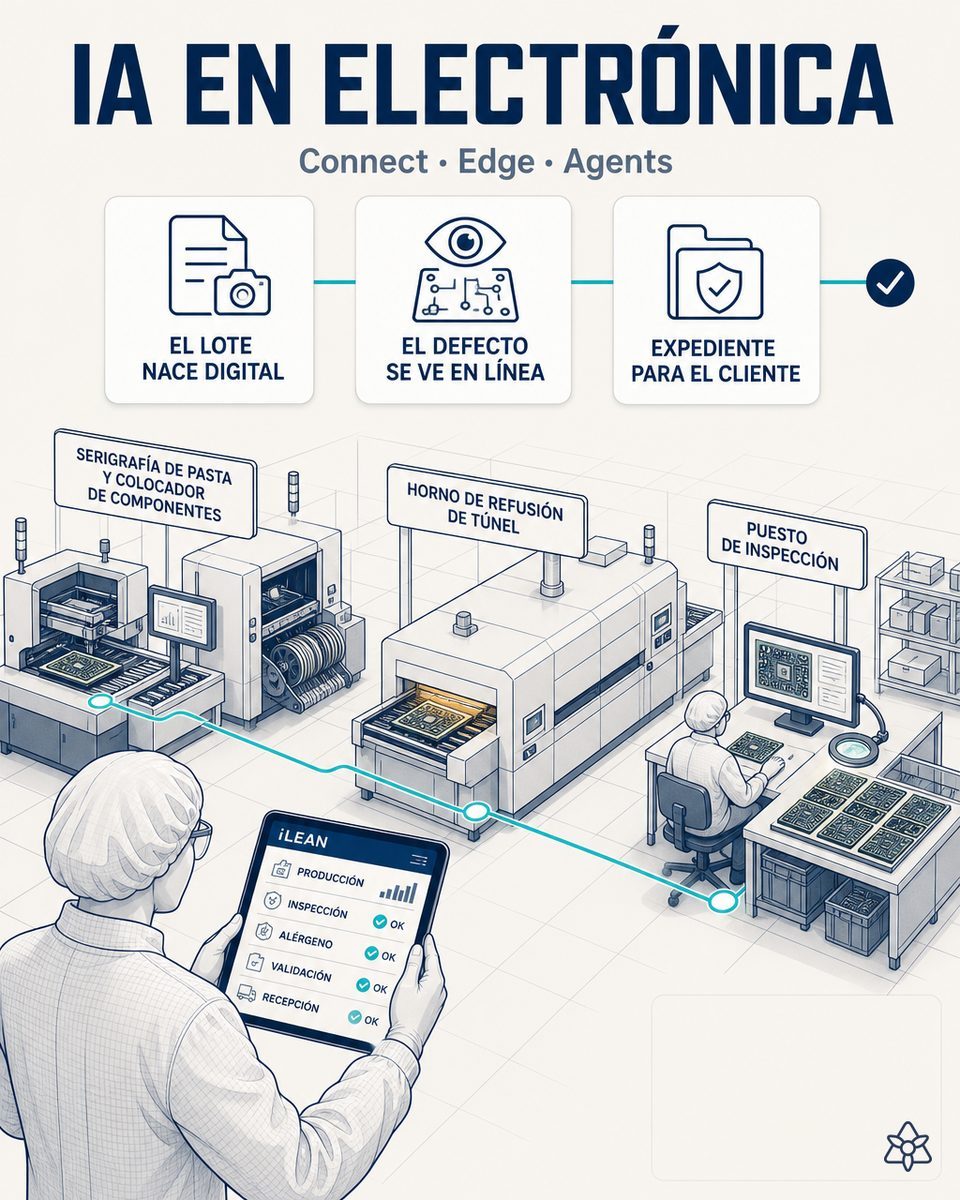
El horno sabe lo que pasó y no se lo cuenta a nadie.
Recalificar o sustituir el horno cuesta cientos de miles de dólares y semanas de parada de línea. Pero su pantalla ya muestra todo lo que ingeniería de procesos necesitaría saber.
- El perfil térmico por zona es el parámetro que decide si una junta de soldadura sale bien. Vive en el panel del horno y muere ahí: el controlador es de otra época y está aislado de la red por decisión del fabricante.
- Recalificar o sustituir el horno cuesta cientos de miles de dólares y semanas de parada de línea, que en un EMS multicliente significan reprogramar los work orders de varias cuentas a la vez.
- Cuando aparece un defecto de soldadura, ingeniería de procesos no puede responder a la pregunta obvia: ¿qué perfil corría el horno cuando pasó ese lote?
- Y con el cambio constante de programa, el horno pasa en un mismo turno por productos de clientes distintos con ventanas de proceso distintas. La correlación perfil ↔ defecto hoy simplemente no existe.
Connect en modo foto sobre panel — se resuelve por fuera, no por dentro.
Connect modo foto sobre panel. Una cámara industrial fija apunta al panel del horno. OCR con LLM anclado interpreta cada frame del perfil térmico por zona y lo estructura por lote/work order, cruzándolo con el ERP para saber qué work order pasaba por el horno en cada momento.
No se integra con el controlador, no se abre ningún puerto y no se instala nada en el horno. En una planta EMS donde el horno es el único equipo que ningún cliente permite tocar sin revalidar, esa es la diferencia entre un caso aprobable y un proyecto que calidad nunca autoriza.
El horno de hoy frente al horno leído
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Perfil térmico por zona | Solo en la pantalla del panel | Digitalizado frame a frame |
| Atribución a un work order | Imposible | Cruzada con el ERP por lote |
| Causa raíz de un defecto de soldadura | Conjetura | Análisis por lote en minutos |
| Cambio de programa entre clientes | Ventanas distintas sin registro | Cada tránsito queda fechado |
| Controlador del horno | — | No se toca ni se revalida |
| CAPEX de sustitución | En el plan de inversión | Aplazable indefinidamente |
Cero correlación perfil térmico ↔ defecto de soldadura → análisis de causa raíz por lote en minutos. Sustitución de horno (CAPEX de cientos de miles) aplazable indefinidamente.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-10 meses, sin tocar el horno ni su validación.
- CAPEX de reemplazo evitado: sustituir el horno son cientos de miles de dólares más semanas de parada de línea.
- Correlación perfil térmico ↔ defecto de soldadura que hoy es cero y pasa a ser análisis de causa raíz por lote en minutos.
- Y con el histórico por zona, una deriva del horno se ve como tendencia antes de convertirse en rechazos en AOI, que hoy es cuando se descubre y ya con placas montadas de por medio.
Payback 5-10 meses · evita CAPEX de reemplazo de horno. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Una cámara leyendo un panel sirve como dato de proceso?» — aquí la tarea es anclada: pantalla fija, campos en posición conocida y rangos de temperatura físicamente acotados, donde los mejores modelos bajan del 1,5% de error [1]. Y el sistema descarta el fotograma cuyo valor cae fuera del rango posible en lugar de darlo por bueno, que es lo que invalidaría la serie ante un cliente OEM.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre leer el panel del horno de reflujo
¿Hay que recalificar el horno?
No, y es justo el punto. No se conecta nada al controlador, no se abre ningún puerto y no se instala software en el equipo, así que su calificación no se ve afectada.
¿Captura todas las zonas del perfil o solo el pico?
Todas las zonas que el panel muestre, frame a frame: precalentamiento, remojo, pico y enfriamiento. El pico ya lo conocéis; lo que falta para explicar un defecto es la forma completa de la curva y el tiempo por encima de liquidus.
¿Sabe qué work order estaba dentro del horno en cada momento?
Sí, cruzando el instante del frame con lo que el ERP dice que corría en la línea en ese minuto. Sin ese cruce, el perfil sería una serie de temperaturas sin dueño y no serviría para un análisis de causa raíz.
¿Funciona si el horno cambia de receta varias veces por turno?
Es el escenario normal en un EMS multicliente y es donde más aporta: cada tránsito de receta queda fechado y atado al programa que lo motivó, así que una ventana de proceso aplicada al producto equivocado deja de ser invisible.
¿Vale el mismo patrón para otros equipos aislados de la línea?
Sí, la mecánica es idéntica en una serigrafiadora, en una máquina de inserción antigua o en un equipo de test sin red. Se empieza por el horno porque es donde está el defecto más caro de rastrear.
Otros casos de esta serie
- El Excel de calidad que se vuelca solo al ERPiLEAN observa la carpeta del laboratorio de calidad y vuelca los datos al ERP tras validación, ahorrando…
- La AOI que ya no se desalinea del work orderLa máquina AOI queda cosida al MES vía API: el programa de inspección correcto se activa solo con cada…
- Foto al traveler en arranque de kitCómo una fábrica EMS digitaliza el traveler de kitting con una foto: el work order existe en el sistema…
- El line lead que dicta sin soltar las manosEl line lead dicta incidencias caminando por la línea SMT; iLEAN las estructura y devuelve apoyo en…
- Foto al albarán, reels al ERPUna foto al albarán y a las etiquetas de reel basta para volcar la recepción de componentes al ERP.
- Aviso de shortage de componente en el segundo ceroiLEAN lee en copia silenciosa el aviso de shortage de un proveedor y devuelve la acción concreta de…
Contadnos si hoy podéis atar un defecto de soldadura al perfil que corrió ese lote.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de manufactura electrónica por contrato Ver electrónica