Cero defectos al cliente
El dolor capital de cualquier planta Tier 1/2/3 de inyección de plástico automotriz es el mismo: cero PPM de defecto llegando al cliente. El sistema iLEAN flagship coordina ERP, etiquetadora, visión Edge y dossier de evidencia en anillos que se cruzan entre sí; si algo no coincide, la línea se detiene antes de que la caja salga de planta.
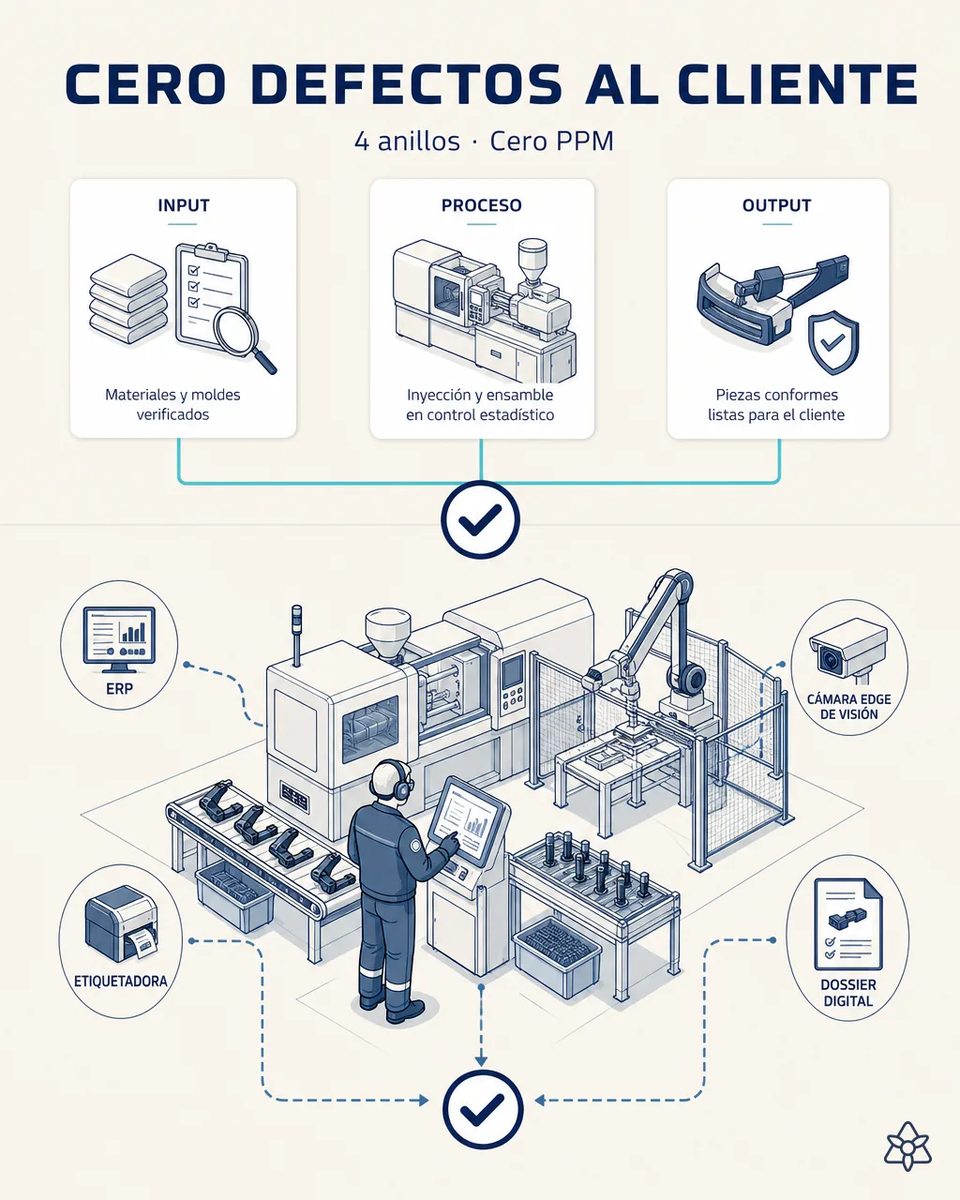
El PPM no lo arruina un fallo grande, sino cuatro pequeños que se suman.
Un defecto o una trazabilidad rota llegando al cliente automotriz es el mayor riesgo reputacional y contractual del sub-sector. Cada incidente cuesta desde el coste directo de contención hasta el riesgo de perder volumen futuro con ese OEM.
- Un lote arrancado con granza mal secada, una cavidad que llevaba dos días dando más rebaba, una etiqueta tecleada deprisa y una liberación firmada sin mirar: cada eslabón pasa su control por separado.
- Juntos producen la caja que el cliente abre en su línea y devuelve con una reclamación formal detrás.
- Para un Tier 1, 2 o 3 de inyección, un defecto o una trazabilidad rota llegando al cliente es el mayor riesgo del negocio: coste directo de contención, personal desplazado y una conversación sobre volumen futuro.
- Por eso los controles aislados no bastan. Lo que delata la concatenación es que cuatro fuentes independientes dejen de concordar entre sí.
Anillo sobre anillo — ERP, etiquetadora, visión Edge y expediente, comprobándose entre ellos.
Anillo 1 (ERP) define molde, parámetros, lote y número de parte. Anillo 2 (etiquetadora) imprime lo que el ERP publica, sin tecleo. Anillo 3 (Edge) valida el primer artículo y detecta defecto pieza a pieza. Si algo no coincide, JIDOKA AI bloquea la línea mientras SMED AI acelera el cambio de molde. Anillo 4 (evidence pack) certifica que todo cruzó bien.
Ningún anillo resuelve el problema por separado: los cuatro existen ya en alguna forma en cualquier planta seria y aun así la caja se escapa. La fuerza está en el cruce, y en que la discrepancia detenga la línea dentro de la nave en lugar de descubrirse en el muelle de recepción del cliente.
Qué aporta cada anillo contra el defecto en cliente
| Anillo | Qué casos lo forman | Qué impide |
|---|---|---|
| 1 · ERP | Arranque de lote (1), secado (6), recepción (7) | Que el lote arranque con material o parámetros que no son |
| 2 · Etiquetadora | Etiqueta de lote sin tecleo (8) | Que una caja correcta salga identificada como otra |
| 3 · Visión Edge | Defecto al vuelo (9), primer artículo (10) | Que la pieza con rebaba o rechupe entre en la caja |
| 4 · Expediente | Dossier de auditoría (11) | Que el lote salga sin evidencia que lo respalde |
| Cuando dos anillos no concuerdan | JIDOKA AI | Que la discrepancia se descubra fuera de la planta |
| Mientras el anillo está detenido | SMED AI | Que la parada se convierta en pérdida de capacidad |
riesgo de contención o recall parcial en cliente → cero, con detección de discrepancia dentro de planta, no en el cliente.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 6-12 meses contando únicamente el primer incidente evitado en cliente.
- Protección frente a una contención: coste de clasificación, personal desplazado, fletes urgentes y penalización contractual.
- Detección de la discrepancia dentro de la planta, antes de que la caja salga, en lugar de en el almacén del cliente.
- Y protección de la relación comercial multi-anual, que es lo que decide si el programa siguiente se adjudica a vuestra planta o a la de al lado.
protección frente a contención o pérdida de volumen con el cliente, protección de la relación comercial multi-anual. Payback estimado 6-12 meses contra el primer incidente evitado. Estimación a validar con el responsable de calidad y dirección de planta.
Y la duda razonable del responsable de producción
«¿Hay que desplegar los doce casos para que esto funcione?» — no, y plantearlo así es la forma segura de no empezar nunca. Los anillos se construyen por capas y cada caso paga solo desde el primer mes: con el arranque de lote y la etiquetadora ya tenéis el anillo 1 y el anillo 2 completos. Además, JIDOKA AI detiene ante discrepancia comprobable entre fuentes, no ante incertidumbre de un modelo; en las capturas donde sí interviene extracción, la tarea es anclada y los mejores modelos bajan del 1,5% de error [1].
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre los cuatro anillos cruzados
¿Qué gana una planta que ya inspecciona al cien por cien?
El cruce. La inspección visual no ve que el lote se arrancó con una granza mal secada ni que la caja lleva la etiqueta de la orden anterior; esas dos cosas las atrapan otros anillos.
¿Qué pasa si el sistema detiene una línea sin motivo real?
La detención se produce por discrepancia entre fuentes, que siempre es comprobable en segundos: o el ERP y la etiqueta dicen lo mismo, o no. Cuando la duda viene de un modelo, el caso sube a una persona en lugar de parar la línea.
¿Sirve si trabajamos para varios clientes con exigencias distintas?
Es el escenario para el que está pensado. Las reglas de cada anillo se parametrizan por referencia y por cliente, porque lo que un OEM acepta otro lo rechaza.
¿Qué papel le queda al ERP y al sistema de calidad que ya tenemos?
No, y ese es justo el punto. El anillo 1 se apoya precisamente en que la orden del ERP es la verdad de referencia. Lo que hace iLEAN es cruzar los sistemas entre sí y con lo que de verdad pasa en la celda, que es el hueco que ningún ERP cubre porque solo conoce lo que alguien le ha escrito.
¿Cómo se demuestra al cliente que el PPM ha bajado?
Con la medición sobre el total producido y con el expediente de cada lote entregado. Es un argumento distinto de enseñar un gráfico: el cliente puede descargar la evidencia de las piezas que le llegaron.
Otros casos de esta serie
- Arranque de lote sin papelEl operario fotografía la hoja de proceso y la tarjeta viajera al arrancar la prensa; el lote entra al…
- Etiqueta de lote sin tecleoEl número de parte, lote y fecha viajan del ERP a la etiquetadora sin tecleo intermedio. Cero errores de…
- Secado de resina al ERPiLEAN observa la carpeta de control de secado de resina, valida los datos y los vuelca al ERP. Ahorro de…
- Albarán de resina en segundosUna foto al albarán y al certificado de calidad; iLEAN digitaliza y traza el lote antes de que entre al…
- Panel de prensa que hablaUna cámara externa lee el panel de una prensa de inyección antigua sin red; sus parámetros de proceso…
- Voz del supervisor en plantaCon pinganillo y Connect modo voz, el supervisor de piso registra incidencias sin dejar de caminar entre…
Contadnos qué os costó el último incidente de calidad con un cliente.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de inyección de plástico automotriz Ver automotriz