Defecto detectado al vuelo
A la cadencia de ciclo de una prensa de inyección automotriz, el ojo humano se cansa y deja pasar piezas con rebaba, rechupe o falta de llenado. Edge iLEAN coloca una cámara sobre la celda; una CNN entrenada infiere en milisegundos por pieza y la retira antes del empaque.
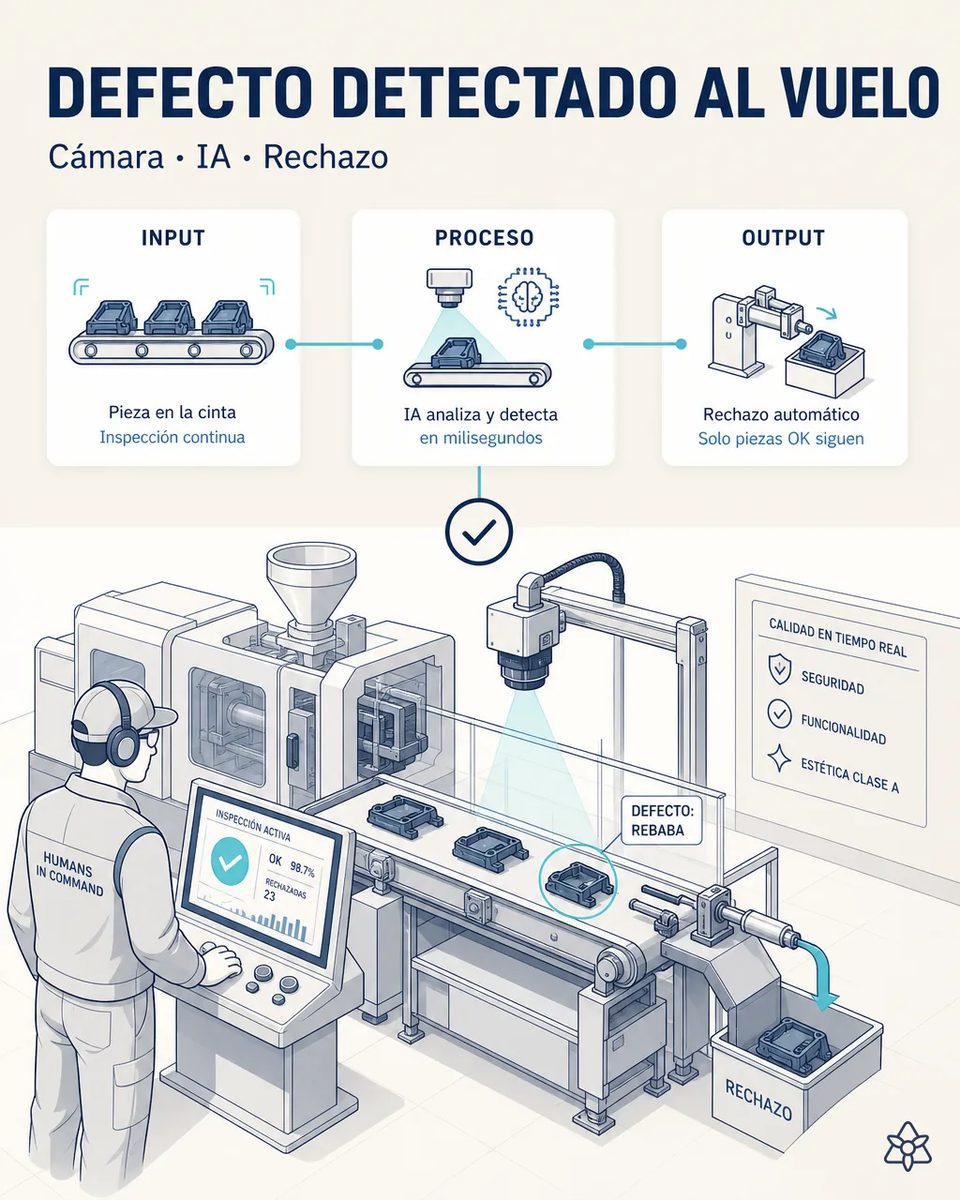
A la cadencia del ciclo, el ojo humano deja pasar justo lo intermitente.
El control 100% visual humano es imposible a cadencia real, y el muestreo deja huecos justo en los defectos intermitentes. En una pieza Clase A visible o funcional, ese defecto llega al cliente: devolución, reclamación de calidad, riesgo de perder el estatus de proveedor preferente.
- El control visual al cien por cien hecho por personas no existe a cadencia real: a los veinte minutos la atención cae y el criterio se relaja sin que nadie lo note.
- El muestreo tapa el hueco solo en apariencia. El defecto intermitente se cuela precisamente entre muestra y muestra, que es su definición.
- En una pieza Clase A visible, o en una funcional, ese defecto llega al cliente: devolución, reclamación formal y una conversación incómoda sobre el estatus de proveedor preferente.
- Y el PPM que se declara sale de una extrapolación del muestreo, no de una medición: se negocia con el cliente un número que nadie ha contado de verdad, y se sostiene hasta que el cliente cuenta el suyo.
Edge — cámara sobre la celda, inferencia local en milisegundos y retirada antes del empaque.
Edge — visión CNN local, sin enviar imagen a la nube. Modelo entrenado con ejemplos buenos y malos del componente concreto del cliente.
La imagen no sale de la planta. La CNN corre en un equipo local junto a la celda, entrenada con piezas buenas y malas de vuestra propia referencia, y decide en el tiempo que tarda la pieza en recorrer la cinta. Para un inyectador que firma acuerdos de confidencialidad con varios clientes, esa diferencia no es técnica, es contractual.
El muestreo de hoy frente al control del cien por cien
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Cobertura de inspección | Muestreo del 1-5% | 100% de las piezas |
| Defecto intermitente | Pasa entre muestras | Se caza en el disparo |
| Rebaba atribuida a una cavidad | Por intuición del ajustador | Por cavidad, con histórico |
| Momento del rechazo | En empaque, si alguien la ve | En la cinta, antes de la caja |
| Imagen de la pieza rechazada | No queda ninguna | Guardada con su lote y su ciclo |
| PPM declarado al cliente | Extrapolado del muestreo | Medido sobre el total producido |
muestreo del 1-5% → control del 100% de piezas. Reclamaciones de cliente por defecto visual → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de scrap y de reclamaciones que tengáis hoy.
- Del muestreo del 1-5% al control del 100% de las piezas, sin añadir una sola persona a la celda.
- Reducción drástica de las reclamaciones de cliente por defecto visual, que es donde se juega el estatus de proveedor.
- Y la rebaba deja de atribuirse por intuición: el histórico por cavidad dice qué postizo hay que revisar y cuándo.
payback estimado 5-12 meses según ratio de scrap/reclamo actual. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Va a rechazar piezas buenas y a hundirme la productividad?» — el criterio no lo pone el modelo, lo ponéis vosotros: se entrena con piezas reales aceptadas y rechazadas por vuestro equipo de calidad, con los límites de la referencia. Clasificar un defecto de aspecto contra ejemplos propios es tarea anclada y los mejores modelos bajan del 1,5% de error [1]. En la puesta en marcha la cámara corre en paralelo al control actual hasta que sus dos criterios coinciden.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre inspeccionar el cien por cien de las piezas
¿Distingue una rebaba admisible de una de rechazo?
Sí, y es lo primero que se entrena, porque casi ninguna pieza inyectada sale con rebaba cero. El límite se fija con vuestras piezas de frontera, las que hoy generan discusión entre turnos, y se puede ajustar después sin volver a empezar el entrenamiento.
¿Sale la imagen de nuestras piezas de la planta?
No. El modelo corre en un equipo local en la propia celda y las imágenes se quedan dentro. Es la razón por la que este caso pasa las cláusulas de confidencialidad de un cliente automotriz.
¿Qué pasa con un molde de varias cavidades que hace piezas distintas?
Se entrena por pieza y se identifica cuál es cuál dentro del mismo disparo. Además es donde más valor aporta, porque permite separar el comportamiento de cada cavidad en lugar de promediarlo todo en una cifra de scrap del lote. Una cavidad que empieza a dar rebaba se ve como tendencia propia y no diluida entre las demás.
¿Cuánto tarda en estar operativa una referencia nueva?
Lo que se tarda en reunir ejemplos buenos y malos suficientes de esa pieza. Con una referencia de alto volumen es cuestión de días; el cuello de botella es la disponibilidad de piezas malas, no el entrenamiento.
¿Sirve para sentarse a hablar de PPM con el cliente?
Sirve para llegar con un número contado sobre el total en vez de con una extrapolación, y con la imagen de cada pieza retirada y el ciclo en el que se produjo. Cambia por completo el tono de esa reunión, porque deja de ser una discusión sobre estimaciones.
Otros casos de esta serie
- Arranque de lote sin papelEl operario fotografía la hoja de proceso y la tarjeta viajera al arrancar la prensa; el lote entra al…
- Etiqueta de lote sin tecleoEl número de parte, lote y fecha viajan del ERP a la etiquetadora sin tecleo intermedio. Cero errores de…
- Secado de resina al ERPiLEAN observa la carpeta de control de secado de resina, valida los datos y los vuelca al ERP. Ahorro de…
- Albarán de resina en segundosUna foto al albarán y al certificado de calidad; iLEAN digitaliza y traza el lote antes de que entre al…
- Panel de prensa que hablaUna cámara externa lee el panel de una prensa de inyección antigua sin red; sus parámetros de proceso…
- Voz del supervisor en plantaCon pinganillo y Connect modo voz, el supervisor de piso registra incidencias sin dejar de caminar entre…
Contadnos cuál es hoy vuestro PPM en cliente y de qué defecto viene la mayor parte.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de inyección de plástico automotriz Ver automotriz