Control visual al 100% a la salida del torno
A la cadencia de un torno multihusillo el ojo humano se cansa y deja pasar piezas con rebaba, rotura de herramienta o cota fuera de tolerancia. Edge iLEAN coloca una cámara a la salida del torno, infiere en milisegundos y expulsa la pieza defectuosa antes de caja.
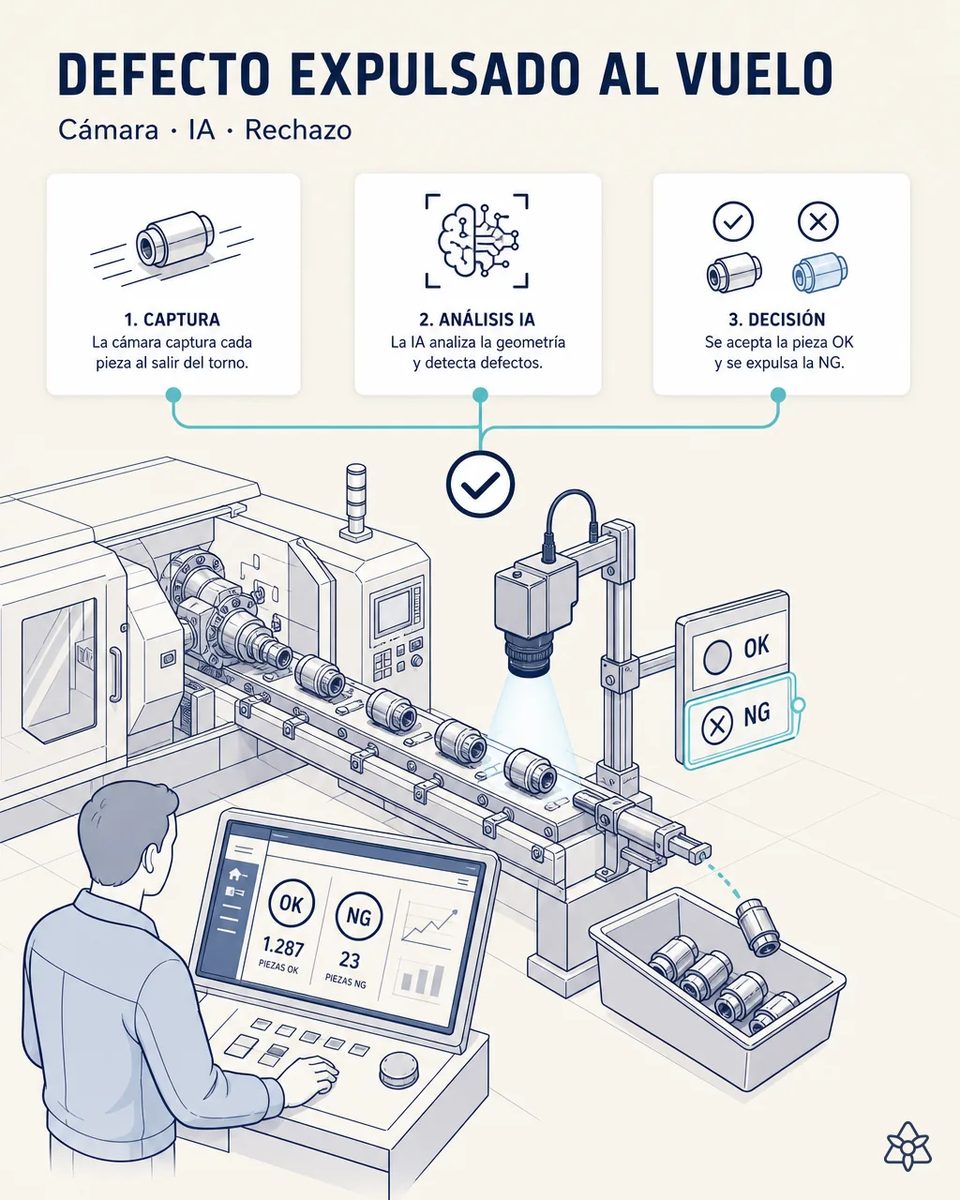
A la cadencia de un multihusillo, el muestreo deja huecos.
el control 100% visual humano es imposible a la cadencia real de un torno multihusillo; la inspección por muestreo deja huecos, y una pieza de seguridad fuera de cota puede llegar al vehículo.
- Un torno multihusillo saca piezas a un ritmo que ningún ojo humano puede inspeccionar al 100% durante un turno entero. La atención cae a las pocas horas, y no por falta de oficio.
- Por eso se controla por muestreo, del 1 al 2%, y entre muestra y muestra pasan rebabas, roscas incompletas o marcas de rotura de plaquita.
- Una rotura de herramienta a mitad de lote puede dejar cientos de piezas defectuosas antes del siguiente control. Y todas acaban en la misma caja que las buenas. La muestra siguiente solo dice que algo se rompió, no cuándo.
- Y en una pieza de seguridad —un pistón de freno, una varilla de empuje— la pieza que se escapa puede llegar al vehículo.
Edge — visión local en milisegundos, a la salida del torno.
Edge — visión CNN local, sin enviar imagen a la nube, entrenada con ejemplos de la referencia concreta del cliente.
La imagen no sale de la planta: la inferencia se hace en el propio equipo Edge, junto al torno. El modelo se entrena con piezas buenas y malas de vuestra referencia concreta, no con un catálogo genérico de defectos. Cada expulsión queda registrada con su imagen, su lote y su hora, para el análisis de causas.
La inspección por muestreo frente a la inspección Edge al 100%
| Aspecto | Inspección por muestreo | Con iLEAN Edge |
|---|---|---|
| Cobertura en el decoletaje | 1-2% de las piezas | 100% de las piezas |
| Rotura de plaquita a mitad de lote | Se descubre en la siguiente muestra | Se expulsa la primera pieza afectada |
| Rebaba y rosca incompleta | Dependen de la fatiga del inspector | Criterio constante a cadencia |
| Dónde se procesa la imagen en el decoletaje | — | En local, sin nube |
| Pieza dudosa | Pasa o no según el día | Se aparta para revisión humana |
| Reclamación del OEM por defecto | Riesgo abierto | Reducción drástica |
muestreo del 1-2% → control del 100% de piezas. Reclamaciones del cliente OEM por defecto → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según vuestro ratio de scrap actual.
- Menos reclamaciones del cliente OEM y menos coste de contención por defecto que se escapa. Cada reclamación evitada es también un 8D que no hay que abrir.
- Del muestreo del 1-2% al control del 100% de las piezas. Sin añadir inspectores ni bajar la cadencia del torno.
- Y la rotura de herramienta se detecta en la primera pieza afectada, no en la siguiente muestra. Lo que antes era un contenedor de piezas malas se queda en una o dos.
payback estimado 5-12 meses según ratio de scrap actual, reducción de reclamaciones y coste de contención. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si expulsa piezas buenas y nos come el rendimiento del torno?» — el falso positivo es el riesgo real, y por eso el modelo se entrena con vuestras piezas y con la iluminación de ese puesto. Clasificar una referencia conocida contra un catálogo cerrado de defectos es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. La pieza dudosa no va a chatarra: se aparta para que decida una persona. Cada decisión humana vuelve al entrenamiento y el modelo mejora en ese tipo de pieza.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión Edge a la salida del torno
¿Mide cotas de micras como una CMM?
No, y no conviene plantearlo así. La visión detecta lo visible y geométrico: rebaba, rosca incompleta, falta de chaflán, marca de rotura o una longitud claramente fuera. Las cotas críticas de micras siguen en metrología. La cámara cubre el volumen; la CMM sigue cubriendo la precisión.
¿Aguanta la cadencia de un multihusillo?
Sí. La inferencia es local y se resuelve en milisegundos por pieza, sin depender de la red de planta ni de la nube. La decisión de expulsar se toma antes de que la pieza llegue al final de la rampa.
¿Cuántas piezas malas hacen falta para entrenarlo?
Menos de las que se teme, porque cada referencia tiene un catálogo de defectos corto. Lo importante es que sean piezas reales vuestras, con el aceite de corte y la luz del puesto. Cada caso dudoso que revisa una persona se incorpora al entrenamiento.
¿Le afectan la taladrina y la viruta pegada a la pieza?
Es una condición de diseño: el puesto se monta tras la lavadora de piezas o con soplado, y el modelo aprende a ignorar restos de aceite que no son defecto. La viruta suelta se distingue de una rebaba unida a la pieza.
¿Avisa también al operario del torno?
Sí. Varias expulsiones seguidas del mismo tipo apuntan a rotura o desgaste de plaquita, y se avisa para parar antes de llenar el contenedor de rechazo. Esa alerta temprana suele valer tanto como la propia expulsión.
Otros casos de esta serie
- Del albarán de barra y el certificado de colada al ERP, por fotoFoto al albarán y al certificado de colada; tras un toque de validación, todo va al ERP. Menos demoras…
- Foto a la orden de fabricación en el arranque de cada loteEl operario fotografía la OF y la hoja de autocontrol al arrancar; el lote queda registrado en el…
- Del Excel de metrología al ERP, sin transcripcióniLEAN detecta el Excel de metrología cuando se guarda y, tras validación, lo vuelca al ERP. Hasta -80%…
- La marcadora láser, cosida al ERP sin tecleo intermedioEl lote y la referencia viajan automáticos del ERP a la marcadora láser, eliminando el error de tecleo…
- El torno multihusillo vintage que ahora "habla"Una cámara externa lee RPM, avance y desgaste del panel vintage del torno; la máquina sigue siendo ella,…
- El conocimiento del jefe de turno, capturado sin teclearCon un pinganillo, el jefe de turno dicta incidencias caminando entre tornos; iLEAN las estructura y…
Contadnos qué porcentaje de piezas inspeccionáis hoy en vuestro torno más rápido.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de decoletaje powertrain Ver automotriz