El torno multihusillo vintage que ahora "habla"
El parque de tornos multihusillo de una planta de decoletaje suele incluir máquinas de 10-20 años con panel propietario aislado de red, mostrando RPM, avance, consumo y desgaste estimado de herramienta. Sustituirlo cuesta cientos de miles de euros y semanas de parada. Con iLEAN Connect basta una cámara externa apuntando al panel: la máquina sigue siendo ella, pero ahora esos parámetros quedan digitalizados en memoria central, lote a lote.
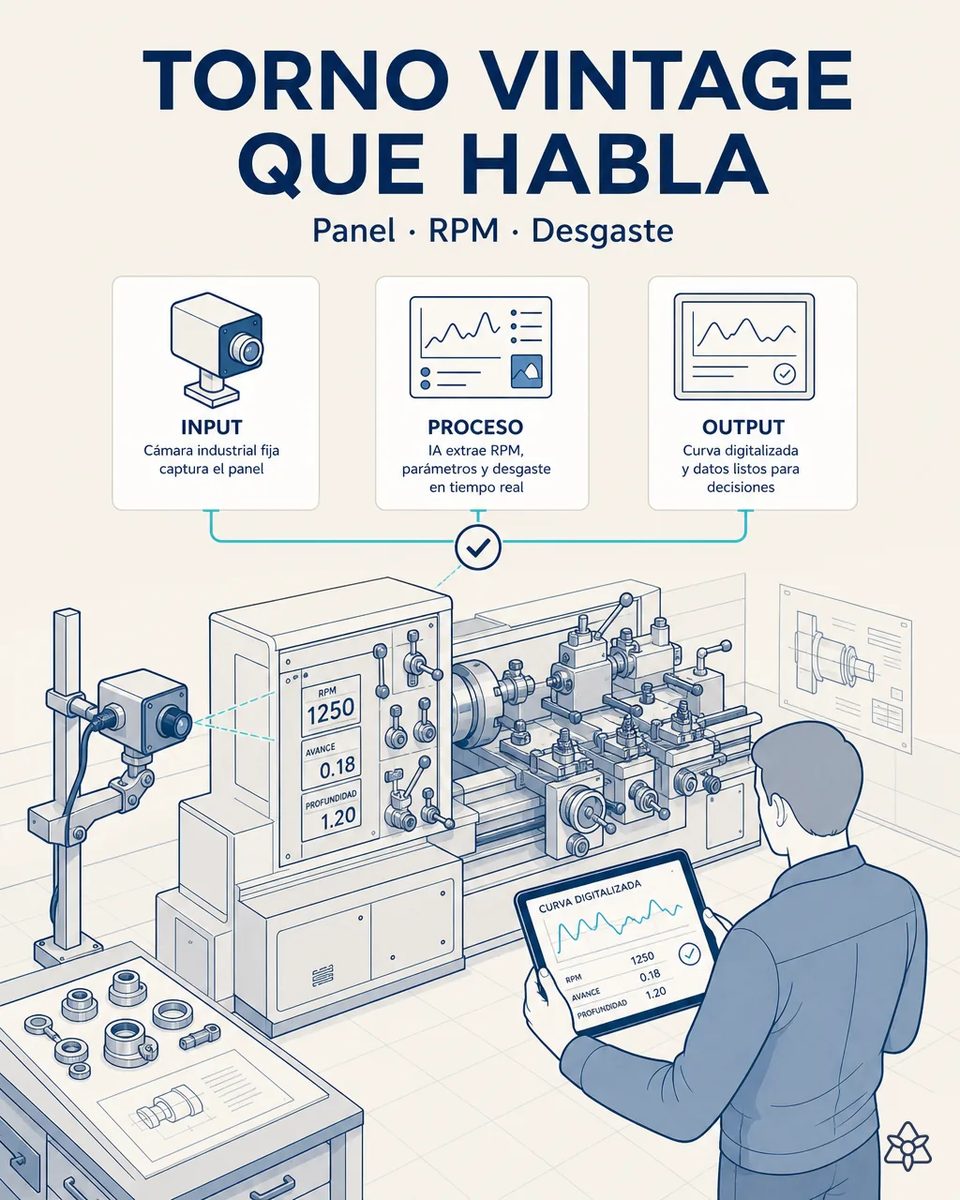
El activo más caro de la línea habla, pero nadie lo escucha.
el torno multihusillo es el activo más caro y el cuello de botella de la línea. Su panel muestra todo lo que el jefe de mecanizado necesitaría para correlacionar parámetro de corte con desgaste y pieza fuera de cota — pero esos datos mueren en pantalla cada ciclo.
- El torno multihusillo es el activo más caro y el cuello de botella de la línea. Muchos tienen entre 10 y 20 años y un panel propietario aislado de red por diseño.
- Ese panel muestra RPM, avance, consumo del cabezal y desgaste estimado de herramienta: justo lo que el jefe de mecanizado necesita para explicar una pieza fuera de cota. Es la diferencia entre saber que el lote salió mal y saber por qué.
- Pero el dato muere en pantalla en cada ciclo. Lo único que queda es el conteo de piezas malas en el parte de turno.
- Sustituir la máquina para tener esos datos cuesta cientos de miles de euros y semanas de parada justo en el cuello de botella. Y casi nunca está en el presupuesto del año en curso, así que la decisión se aplaza mientras los datos se siguen perdiendo.
Connect en modo foto sobre panel — la máquina sigue siendo ella.
Connect modo foto sobre panel. Cámara industrial fija + OCR con LLM anclado interpreta cada lectura y estructura una serie temporal por lote/husillo, cruzada con el ERP para saber qué lote estaba en ese torno en cada momento.
No se abre el armario, no se toca el control y no se pide nada al fabricante. Una cámara mira lo que el operario ya mira, y lo que hoy se evapora queda como serie temporal por lote y por husillo. Cruzada con el ERP, esa serie dice qué estaba haciendo el torno cuando salió cada lote.
El torno multihusillo de hoy frente al torno leído
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Parámetros de corte | Visibles un segundo | Serie temporal por husillo |
| Desgaste de plaquita | Intuición del operario | Tendencia medida lote a lote |
| Pieza fuera de cota | Sin causa atribuible | Cruzada con las RPM y el avance del momento |
| Qué lote corría en el torno | Hay que preguntarlo | Cruzado con el ERP |
| Análisis de causa raíz | Días, si se puede | Minutos por lote |
| Renovación del parque | Urgente para tener datos | Aplazable sin perder visibilidad |
cero correlación parámetro ↔ pieza fuera de cota → análisis de causa-raíz por lote en minutos. Renovación de parque aplazable sin perder visibilidad.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-10 meses.
- CAPEX de renovación del torno aplazable: la visibilidad ya no depende de cambiar de máquina.
- Menos scrap al poder correlacionar parámetro de corte y desgaste de herramienta con la pieza fuera de cota.
- Y el análisis de causa raíz por lote pasa de imposible a minutos. Con la serie por husillo, la pregunta de qué cambió antes de que el lote saliera fuera de cota tiene respuesta.
payback estimado 5-10 meses, evitación de CAPEX de renovación de torno, reducción de scrap por correlación parámetro ↔ defecto. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Una cámara leyendo un panel de hace veinte años es fiable?» — la tarea es anclada: pantalla fija, campos siempre en la misma posición y rangos físicos conocidos, donde los mejores modelos bajan del 1,5% de error [1]. Además, una lectura de RPM o de avance fuera del rango posible de esa máquina se descarta en lugar de entrar en la serie. Lo que llega al análisis es una lectura plausible o nada, nunca un número inventado.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre digitalizar el panel de un torno vintage
¿Hay que tocar el control o el armario eléctrico del torno?
No. La cámara va en un soporte externo, mirando el panel. No se abre ningún puerto ni se instala nada en la máquina, así que su garantía y su configuración no se ven afectadas. Para el fabricante del torno, la máquina sigue exactamente igual que el día que se instaló.
¿Distingue lecturas por husillo en un multihusillo?
Sí, cuando el panel las muestra por husillo, que es lo habitual. La serie queda separada por posición y eso permite ver qué husillo concentra la deriva. Una posición que desgasta plaquita más rápido que las demás suele indicar un problema de alineación o de refrigeración.
¿Sirve para anticipar el cambio de plaquita?
Es uno de sus usos más claros: con la tendencia de desgaste estimado y de consumo del cabezal, el cambio deja de hacerse solo por contador o por oído. Y el dato queda para discutir con el proveedor de herramienta con números delante. Cambiar la plaquita en su momento evita tanto apurarla hasta la rotura como tirarla con vida útil por delante.
¿Qué pasa si hay reflejos o el operario tapa el panel?
Ese fotograma se descarta y se toma el siguiente. La cadencia de lectura es suficiente para que un hueco puntual no rompa la serie. Si el hueco se alarga, el sistema lo señala para que alguien revise la posición de la cámara.
¿Vale también para tornos de cabezal móvil?
Sí, el patrón es el mismo para cualquier máquina con panel aislado. Se empieza por el multihusillo porque es el cuello de botella y el activo que más cuesta sustituir. Después se suele seguir por las máquinas que más rechazo por cota generan.
Otros casos de esta serie
- Del albarán de barra y el certificado de colada al ERP, por fotoFoto al albarán y al certificado de colada; tras un toque de validación, todo va al ERP. Menos demoras…
- Foto a la orden de fabricación en el arranque de cada loteEl operario fotografía la OF y la hoja de autocontrol al arrancar; el lote queda registrado en el…
- Del Excel de metrología al ERP, sin transcripcióniLEAN detecta el Excel de metrología cuando se guarda y, tras validación, lo vuelca al ERP. Hasta -80%…
- La marcadora láser, cosida al ERP sin tecleo intermedioEl lote y la referencia viajan automáticos del ERP a la marcadora láser, eliminando el error de tecleo…
- El conocimiento del jefe de turno, capturado sin teclearCon un pinganillo, el jefe de turno dicta incidencias caminando entre tornos; iLEAN las estructura y…
- Aviso de retraso de materia prima, replanificado a tiempoiLEAN lee el aviso de retraso de colada en el segundo cero y propone qué tornos reordenar antes de que…
Contadnos cuántos tornos de vuestro parque no sacan hoy ningún dato fuera de su pantalla.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de decoletaje powertrain Ver automotriz