La cámara que no se cansa en la línea de ensamblaje
A la cadencia de ensamblaje, un borne mal soldado, un sellado irregular o una micro-fuga de ácido se escapan al control visual humano. Edge iLEAN coloca una cámara sobre la línea con un modelo entrenado en el producto concreto, e inspecciona cada unidad en milisegundos.
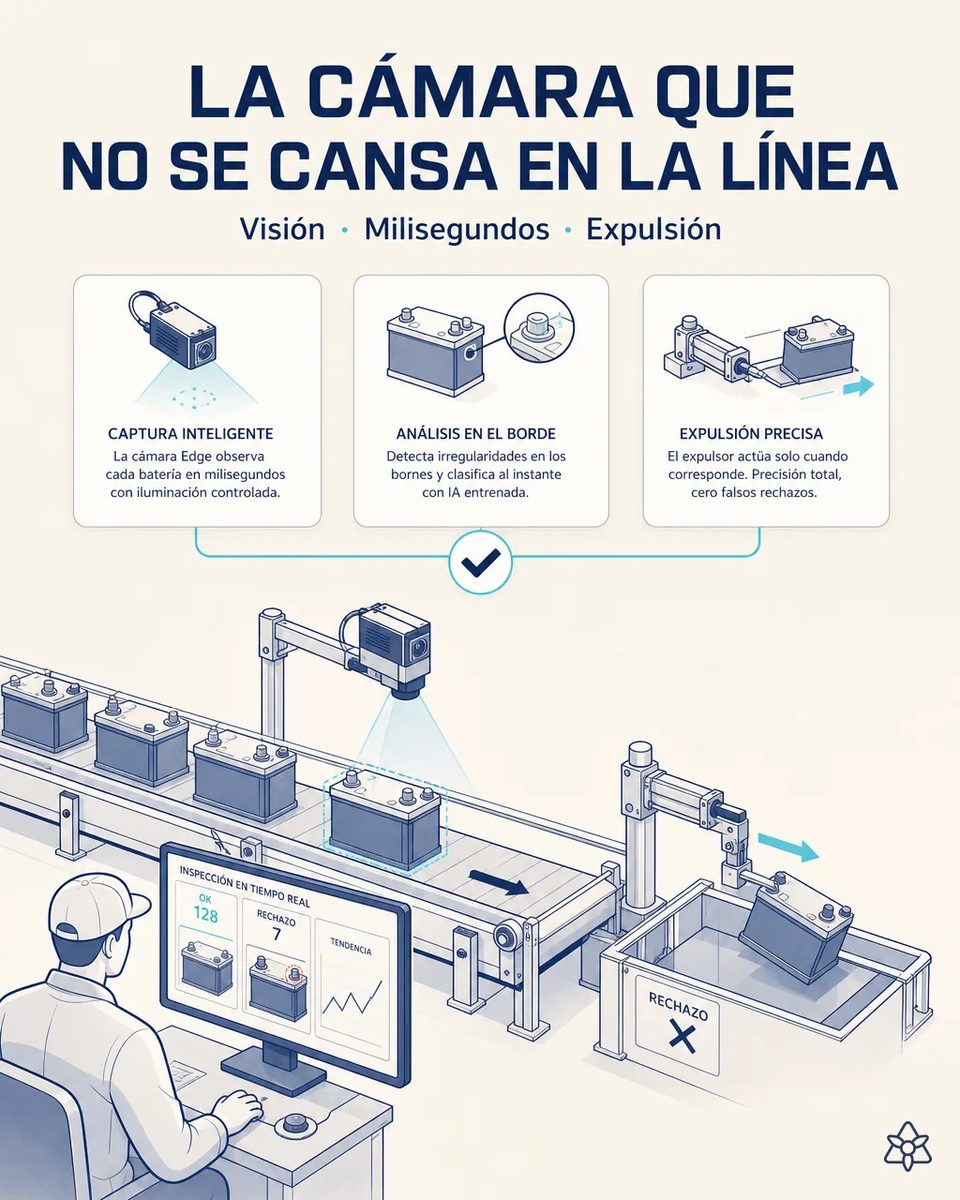
A cadencia de ensamblaje, el ojo humano solo ve una muestra.
Esos defectos críticos terminan en reclamo de garantía, devolución o, en el peor caso, riesgo de seguridad para el usuario final — y el control 100% visual humano es imposible a cadencia real.
- Un borne mal soldado, un sellado irregular entre tapa y caja o una micro-fuga de ácido se escapan al control visual humano a la cadencia real de la línea. Son defectos pequeños, a veces de un milímetro, sobre una pieza que pasa cada pocos segundos.
- El control al 100% es imposible a esa velocidad, así que se muestrea, y lo que no se mira sale en el palé.
- Esos defectos críticos terminan en reclamación de garantía, devolución o, en el peor caso, riesgo para el usuario final del vehículo. Y cada uno pesa en la valoración del proveedor que hace el OEM.
- Y cuando aparecen en el cliente, la planta tiene pocas pruebas de cómo salió esa unidad concreta de la línea de soldadura. Sin imagen, la discusión con el OEM se pierde casi siempre, y la planta acaba asumiendo costes que quizá no eran suyos.
Edge — visión local sobre la línea, sin mandar imágenes a la nube.
Edge — visión CNN local, sin enviar imagen a la nube (latencia, costes, ancho de banda). El modelo expulsa automáticamente la pieza defectuosa antes del test final y el empaque.
El modelo se entrena con vuestras baterías y vuestros defectos, y decide en el borde, junto a la línea. Sin latencia hacia la nube ni coste de ancho de banda, la batería defectuosa sale de la cinta antes del test final y del empaque. El inspector deja de mirar baterías buenas y se dedica a las dudosas. Su criterio se aprovecha donde de verdad aporta. La línea mantiene su cadencia sin que nadie tenga que frenarla para mirar.
El control visual de bornes hoy frente a la visión Edge
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Baterías inspeccionadas por turno | Muestreo visual parcial | El 100% |
| Borne mal soldado | Puede llegar al palé | Expulsado en línea |
| Sellado tapa-caja irregular | Visto a veces | Detectado en cada unidad |
| Micro-fuga de ácido | Aparece en el cliente | Señalada antes del test final |
| Latencia de decisión | Depende del inspector | Milisegundos, sin nube |
| Rastro de cada batería inspeccionada | Ninguno | Imagen y veredicto guardados |
Muestreo visual parcial → control del 100% de unidades, sin latencia hacia la nube.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según vuestro ratio de rechazo actual.
- Y según el coste de garantía que se evita cuando el borne defectuoso no llega al cliente. Cada reclamación evitada protege también la valoración del proveedor, y libera horas de calidad que hoy se van en analizar devoluciones.
- El muestreo visual parcial pasa a control del 100% de las unidades, sin latencia hacia la nube.
- Cada batería deja además una imagen y un veredicto, que sirven como evidencia ante una reclamación de garantía. Ante un cliente, una imagen vale más que un registro de muestreo.
Payback estimado 5-12 meses según ratio de rechazo actual y coste de garantía evitado. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si la cámara rechaza baterías buenas y nos llena el contenedor?» — distinguir un borne bien soldado de uno defectuoso con iluminación controlada y producto conocido es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Los casos dudosos se separan para revisión humana en lugar de expulsarse sin más, y esas revisiones reentrenan el modelo. Con el tiempo, el contenedor de dudosas se queda casi vacío. Y el umbral de expulsión lo fija calidad, no el modelo.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión en la línea de soldadura de bornes
¿Cuántas baterías defectuosas hacen falta para entrenar el modelo?
Menos de las que se suele pensar. Se parte de ejemplos de bornes buenos y malos de vuestra línea y se completa con los casos que van apareciendo en producción durante las primeras semanas. El modelo mejora con cada batería revisada.
¿Detecta una micro-fuga de ácido o solo el aspecto del borne?
Detecta las señales visibles: restos de electrolito, sellado irregular entre tapa y caja o soldadura incompleta. La prueba de fugas sigue haciendo su trabajo, y la cámara filtra antes de que la batería llegue a ella. Así la prueba de fugas recibe menos baterías dudosas.
¿Hace falta conexión a internet en la línea?
No. El modelo corre en el equipo Edge junto a la línea y decide en local. La nube solo se usa, si queréis, para guardar el histórico y comparar líneas. La decisión de expulsar nunca depende de la red.
¿Funciona con distintos modelos de batería en la misma línea?
Sí. El modelo sabe qué referencia está en producción y aplica el patrón correcto de bornes y tapa para cada una, sea una batería convencional, EFB o AGM. El cambio de referencia lo indica el propio programa de la línea.
¿Qué pasa con la batería expulsada?
Va al contenedor de rechazo con su imagen y su motivo, para que calidad decida si se recupera o se descarta. Ese veredicto humano vuelve al modelo y lo mejora. Y el motivo de rechazo alimenta la mejora del proceso de soldadura.
Otros casos de esta serie
- El albarán que ya no bloquea al camiónFoto al albarán y a la etiqueta de pallet: iLEAN extrae lote y cantidad y los vuelca al ERP con un toque…
- La marcadora de número de serie ya no se teclea a manoEl ERP publica lote, fecha y modelo directo a la marcadora vía API. Cambio de lote = un toque, no un…
- El Excel del laboratorio ya está en el ERPILEAN lee el Excel de calidad del laboratorio y lo vuelca al ERP tras validación humana. Hasta -80% en…
- El horno vintage que ahora hablaUna cámara externa lee la curva de curado o formación de un panel vintage aislado de red, sin tocar el…
- Arranque de fundición de rejillas sin papelEl parte de turno de fundición de rejillas se fotografía con el móvil y entra al sistema central al…
- Lo que el jefe de línea sabe, ahora queda registradoEl jefe de línea dicta una incidencia caminando por planta; iLEAN la estructura y la responde en…
Traed ejemplos de baterías buenas y defectuosas y evaluamos vuestra línea.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de baterías automotrices Ver automotriz