El corte que no pasa el control
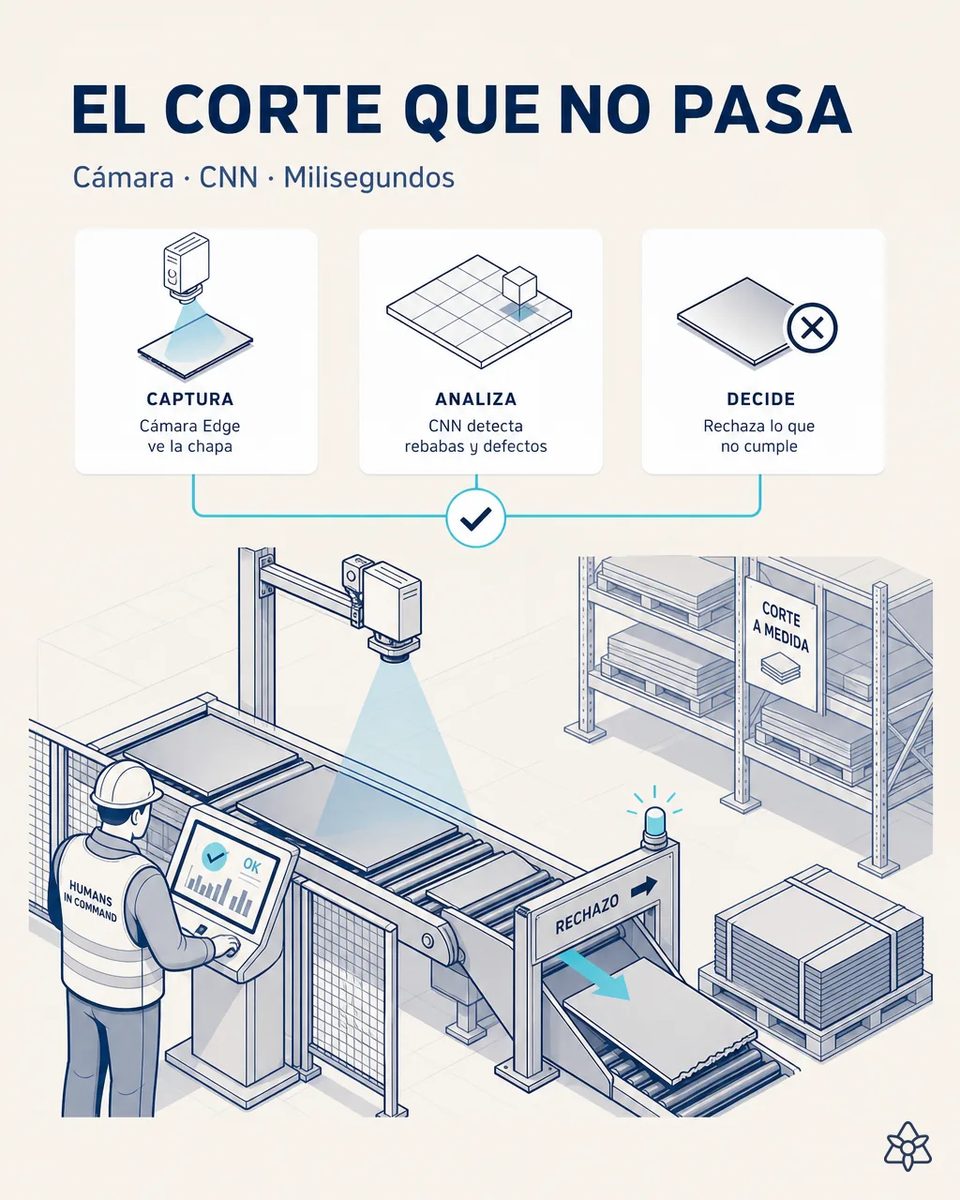
A la velocidad de corte de un almacén de servicio de acero, un defecto —rebaba, golpe, óxido— puede escapar al ojo humano. Una cámara Edge sobre la línea de corte, con una CNN entrenada con piezas correctas e incorrectas del material concreto, inspecciona cada pieza en milisegundos y la expulsa antes del empaquetado.
A esta cadencia nadie inspecciona pieza a pieza: se mira mientras se fleja.
A la velocidad de corte de un almacén de servicio de acero, un defecto —rebaba, golpe, óxido— puede escapar al ojo humano. La pieza llega a la nave del cliente y es allí donde se detecta el corte fuera de tolerancia o el daño superficial.
- Un almacén que sirve pedidos pequeños y urgentes corta decenas de piezas distintas al día, de calidades y espesores que cambian cada media hora, y la inspección real es la mirada de quien fleja el palé.
- Rebaba en el canto, un golpe de la ventosa, óxido en un formato que llevaba meses parado en el pasillo, un corte que se fue de escuadra en el último tramo. Ninguno de esos defectos avisa antes de salir.
- El defecto no se descubre aquí: se descubre en la nave del cliente, cuando la pieza ya está en su banco, el transporte se ha pagado dos veces y su taller se ha quedado parado esperando.
- Y una devolución de chapa cortada a medida no se revende a nadie: vuelve como retal, con el flete, la urgencia de volver a cortar y la reputación por delante.
Edge — clasificación local pieza a pieza, antes del flejado.
Una cámara Edge sobre la línea de corte, con una CNN entrenada con piezas correctas e incorrectas del material concreto, inspecciona cada pieza en milisegundos y la expulsa antes del empaquetado.
El modelo no es genérico: se entrena con piezas buenas y malas de vuestras calidades y acabados, con la iluminación de ese puesto. La inferencia corre dentro de la propia nave, sin subir imagen a ninguna nube, y despuntar o degradar sigue siendo decisión del operario. Lo que aporta la cámara no es criterio, es constancia: mira todas las piezas igual a las siete de la tarde que a las ocho de la mañana.
La inspección de hoy frente a la visión Edge
| Aspecto | Inspección visual | Con iLEAN Edge |
|---|---|---|
| Cobertura | Se mira mientras se fleja | Pieza a pieza |
| Rebaba de canto | Se ve si se busca | Clasificada por severidad |
| Punto de detección | La nave del cliente | Antes del empaquetado |
| Óxido de formato parado | Aparece al desflejar | Se detecta en la mesa |
| Coste de una devolución | Flete doble y retal | Evitado |
| Caso dudoso | Pasa | Se eleva a una persona |
Defecto descubierto en la nave del cliente → defecto expulsado antes de salir del almacén.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Reducción estimada de al menos un 30 % en las incidencias de este tipo.
- El defecto deja de viajar: se expulsa antes de salir del almacén y no aparece en la nave del cliente con el flete ya pagado.
- Las devoluciones de chapa cortada a medida, que no se revenden a nadie más, dejan de convertirse en retal y en kilos de chatarra.
- El brief no fija aquí un rango de payback: se calcula con vuestro histórico de devoluciones por defecto de corte.
Reducción estimada de al menos un 30% en incidencias de este tipo. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si expulsa piezas buenas y acabamos cortando el doble?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con piezas buenas y malas de vuestras calidades y acabados concretos y con la iluminación exacta de ese puesto, no con un catálogo genérico de defectos. Los casos de borde no se expulsan sin más: se elevan para que decida el operario, cada decisión realimenta el entrenamiento, y en clasificación anclada sobre un catálogo corto de defectos los mejores modelos bajan del 1,5% de error [1].
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la inspección de la pieza cortada
¿Distingue el óxido superficial del que rechaza el cliente?
Esa frontera se entrena con vuestras piezas, porque no es la misma para un cliente de cerrajería que para uno de calderería que va a pintar. Ese matiz comercial es lo que un modelo genérico no puede tener.
¿Aguanta la cadencia de la guillotina?
Sí: la inferencia es local y se resuelve en milisegundos por pieza, sin depender de la red de la nave ni de internet, así que el ritmo de corte no cambia.
¿Cuántas piezas hacen falta para entrenar?
Menos de las que se teme: el catálogo de defectos de un canto cortado es corto y repetitivo. Lo importante es que sean piezas reales de vuestro material, incluidas las malas, que suelen ser las que nadie guarda.
¿Sirve para el pantógrafo además de la guillotina?
Sí, cambiando el modelo activo. La escoria del oxicorte y la rebaba de cizalla son defectos distintos y se entrenan por separado, aunque la instalación y el flujo de rechazo son los mismos.
¿Quién decide qué se hace con la pieza expulsada?
El operario. El sistema separa y documenta; despuntar, degradar a retal o servirla con acuerdo del cliente es una decisión comercial que ninguna cámara debería tomar.
Otros casos de esta serie
- Trazabilidad de colada lista en segundosCada corte crítico genera automáticamente su dossier de trazabilidad, organizado por pedido.
- Albarán y certificado de colada, un toque y al ERPFoto al albarán y al certificado de colada del proveedor; tras validar, todo va al ERP.
- El aviso de la acería que llega a tiempoiLEAN lee en el segundo cero el aviso de retraso de colada o cambio de medida y sugiere la acción.
- El Excel de coladas, sincronizado con el ERPiLEAN lee el Excel de control de coladas al guardarse y lo vuelca validado al ERP.
- Orden de corte sin papel, en el segundo ceroDigitaliza la orden de corte y sus correcciones sin cambiar el hábito del operario de la guillotina.
- La guillotina vintage empieza a hablarLee los parámetros de una guillotina aislada de red con una cámara externa, sin tocar la máquina.
Contadnos cuántas devoluciones por defecto de corte tuvisteis el año pasado.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de distribución y corte de chapa Ver siderurgia