El defecto de acabado que ya no llega al cliente
A la cadencia real de la línea, el ojo humano deja pasar gabinetes rayados o mal pintados. Edge iLEAN inspecciona el 100% de las unidades y retira la defectuosa antes del empaque.
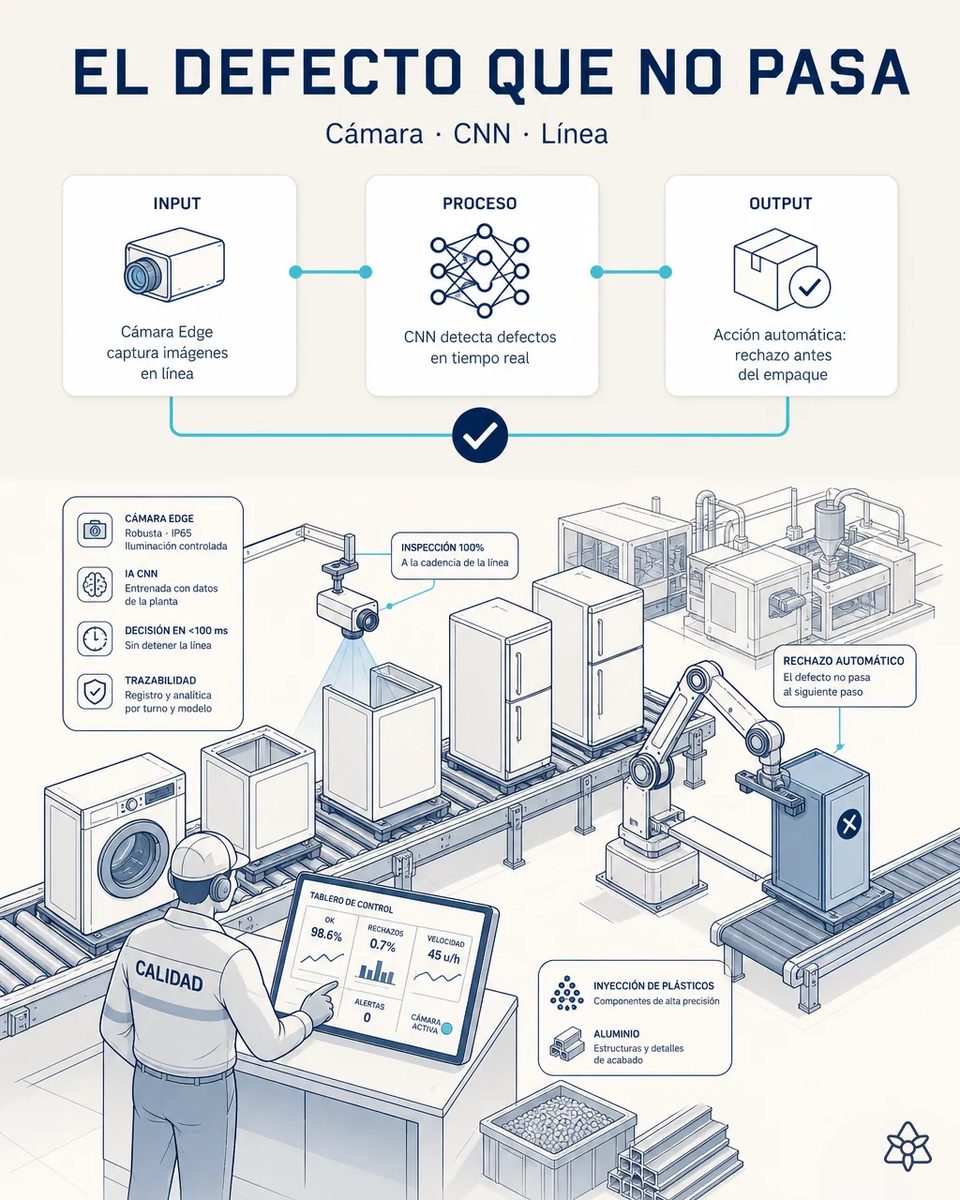
A la cadencia real de la línea, el ojo humano deja pasar el defecto de acabado.
El control 100% visual humano es imposible a cadencia real. La inspección por muestreo deja huecos que terminan en reclamación de garantía o devolución de distribuidor.
- Un gabinete de refrigerador o la cubierta de una lavadora pasan por la inspección visual en segundos, y un rayón fino, una piel de naranja o una falta de pintura en una esquina no se ven a esa velocidad.
- El control 100% visual humano es imposible a cadencia real, así que se inspecciona por muestreo.
- El muestreo deja huecos, y por esos huecos sale el defecto de acabado que el cliente final ve en cuanto abre la caja.
- El resultado es una reclamación de garantía o una devolución del distribuidor por algo que se habría podido retirar antes del empaque. Y retocar un gabinete en planta cuesta mucho menos que reponer el aparato entero en casa del cliente.
Edge — cámara sobre la línea de pintura, inferencia local en milisegundos y retirada antes del empaque.
Cámara Edge sobre la línea + CNN local entrenada con ejemplos buenos/malos del gabinete concreto. Inferencia en milisegundos, sin depender de la nube.
La red neuronal se entrena con ejemplos buenos y malos del gabinete concreto de vuestra planta, no con un catálogo genérico de defectos. Decide en milisegundos y sin depender de la nube, así que no frena la línea ni se cae si falla la conexión. Y cada unidad inspeccionada deja su imagen, de forma que calidad puede ver en el tablero si el rechazo sube en un turno, un color o una cabina concreta antes de que llegue la primera reclamación.
La inspección por muestreo de hoy frente al control del 100% con Edge
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Unidades inspeccionadas | Una muestra | El 100% |
| Rayón fino o piel de naranja | Se escapa a cadencia real | Detectado en milisegundos |
| Gabinete defectuoso | Llega al empaque | Retirado antes |
| Dependencia de la nube en línea blanca | — | Ninguna: inferencia local |
| Registro por turno y modelo | Conteo en el parte | Imagen y dato por unidad |
| Reclamaciones por acabado | Llegan del distribuidor | Reducción drástica |
Muestreo parcial → control del 100% de unidades. Reclamaciones por defecto de acabado → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de rechazo actual por defecto de acabado.
- Del muestreo parcial al control del 100% de las unidades.
- Reducción drástica de las reclamaciones de garantía y de las devoluciones de distribuidor por acabado.
- Y un registro con imagen por unidad que permite ver si el defecto se concentra en un turno, un color o una cabina de pintura.
Payback estimado 5-12 meses según ratio de rechazo actual. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si la cámara rechaza gabinetes buenos?» — el modelo se entrena con vuestras unidades buenas y malas, y el umbral se ajusta con calidad en la puesta en marcha. Clasificar la superficie de un gabinete contra ejemplos conocidos de ese producto es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1], y cada unidad retirada queda con su imagen para que un inspector la revise y la recupere si procede.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre inspeccionar el acabado de gabinetes al 100%
¿Cuántos ejemplos de defecto hacen falta para entrenar?
Se empieza con las fotos de defecto real que ya tengáis y con unidades buenas de la línea. Con eso se valida el modelo sobre vuestro producto antes de comprometer la instalación. Si el defecto es raro, se completan los ejemplos con unidades marcadas durante las primeras semanas en línea.
¿Qué defectos de acabado detecta?
Los que se definan con calidad: rayones, golpes, piel de naranja, descolgados o faltas de pintura. Cada tipo se entrena con ejemplos de vuestro gabinete. Un defecto nuevo que aparezca más adelante se añade al modelo con sus propios ejemplos, sin volver a empezar.
¿Frena la cadencia de la línea de pintura?
No. La inferencia es local y se resuelve en milisegundos, por debajo del paso de una unidad a la siguiente. Al no depender de la nube, una caída de la conexión de la planta no detiene la inspección.
¿Qué pasa con el gabinete retirado?
Sale de la línea antes del empaque con su imagen asociada. Un inspector decide si va a retoque o a rechazo, y esa decisión también queda registrada. Con el tiempo, ese registro dice qué defectos se recuperan con retoque y cuáles acaban en rechazo, que es dato para la cabina de pintura.
¿Sirve para cubiertas de lavadora y frentes de estufa?
Sí, con un modelo entrenado para cada pieza. Se suele empezar por el producto con más reclamaciones de acabado. Así el primer modelo se paga con la línea donde el distribuidor más se queja, y los demás se apoyan en esa experiencia.
Otros casos de esta serie
- El albarán que llega al ERP con una foto y un toqueFoto al albarán y a las etiquetas de lote de resina y componentes; iLEAN los digitaliza y los vuelca al…
- Foto a la Orden de Producción al arrancar la líneaEl jefe de línea fotografía la Orden de Producción y el checklist de arranque; el lote de ensamblaje…
- La etiquetadora de número de serie que ya no depende del tecleoEl número de serie y la garantía se imprimen automáticamente desde el ERP, sin tecleo manual en la…
- El Excel del laboratorio de pruebas que ya no vive aisladoiLEAN absorbe el Excel de pruebas de hermeticidad y vibración en tiempo real y lo vuelca al ERP tras…
- El panel de la inyectora vintage que empieza a hablarUna cámara externa lee el ciclo de una inyectora de plásticos de 15-20 años sin tocar el panel. La…
- El conocimiento del jefe de línea que ya no se pierdeEl jefe de línea dicta caminando entre inyectoras y ensamblaje; iLEAN escucha, estructura la incidencia…
Traed vuestras fotos de defecto real y validamos el modelo con vuestro producto.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de línea blanca Ver electrodomésticos