Foto a la Orden de Producción al arrancar la línea
En una fábrica de línea blanca cada línea arranca turno con una Orden de Producción impresa y una hoja de checklist que el jefe de línea rellena a mano. Con iLEAN Connect, dos fotos con el móvil bastan para que ese lote exista en el sistema central en el segundo cero, sin cambiar la rutina de nadie.
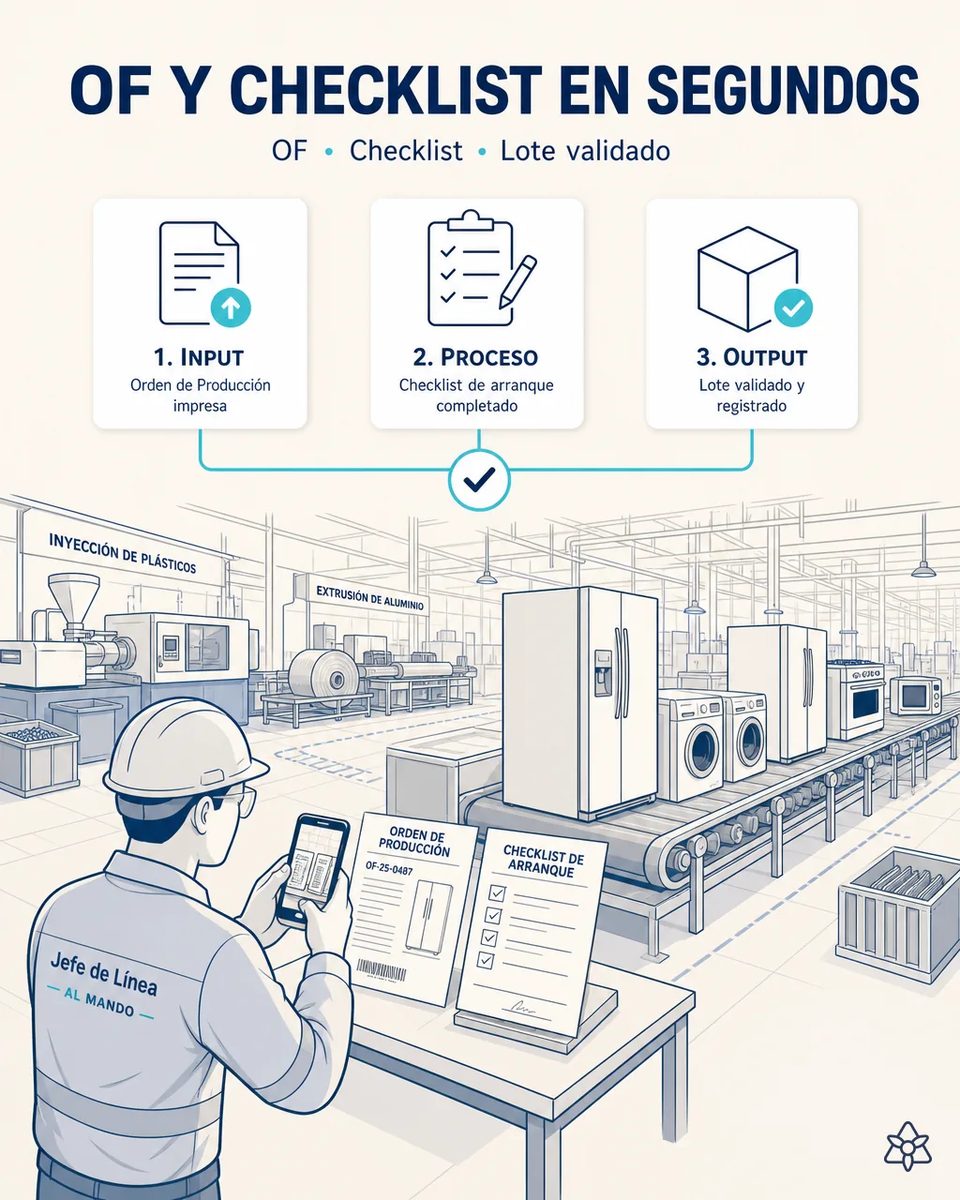
El lote entra a la línea mucho antes de entrar al sistema.
La OF y el checklist de arranque —modelo, lote de compresor o motor, torque de referencia— se imprimen desde el ERP pero cualquier cambio de turno se anota a mano y puede tardar horas en digitalizarse, si es que se digitaliza antes de que termine el turno. Al final del día alguien tiene que reconstruir qué lote entró en cada línea.
- La Orden de Producción sale impresa del ERP con el modelo, la cantidad y el lote de compresor o de motor previsto. El checklist de arranque añade el torque de referencia, el estado de las herramientas y la firma del jefe de línea.
- En cuanto algo cambia —otro lote de compresores porque el previsto no llegó, un ajuste de torque, un cambio de turno a mitad de corrida— la corrección se escribe a mano sobre el papel.
- Ese papel tarda entre cuatro y ocho horas en digitalizarse, si se digitaliza antes de que termine el turno.
- Al final del día alguien reconstruye qué lote de componente crítico entró en cada línea, y lo hace preguntando y buscando hojas, justo lo que se necesita tener claro cuando aparece una devolución de garantía.
Connect en modo foto — la OF y el checklist siguen en papel, y el lote existe desde el minuto uno.
Connect modo foto reconoce el documento con un LLM anclado, extrae modelo, lote de componente crítico y torque, y lo guarda en memoria central. Antes de cruzar al sistema, el responsable lo confirma con dos toques en la tableta de línea (verificación humana temprana).
El jefe de línea no aprende ninguna pantalla nueva: hace dos fotos a lo que ya rellena y confirma en la tableta. Es el caso con menos fricción de los doce y el que antes demuestra que la captura no frena la línea, por eso suele ser el primero que se aprueba.
El arranque de línea de hoy frente al arranque capturado
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Cuándo existe el lote en el sistema | 4-8 h después, si se teclea | Segundo cero |
| Lote de compresor o motor | Se reconstruye al final del turno | Atado a la OF desde el arranque |
| Torque de referencia | Escrito en el checklist | Campo consultable por lote |
| Corrección a mano en la OF | Se pierde si nadie la transcribe | Extraída y confirmada |
| Una devolución de garantía | Buscar papeles por fecha | Consulta web por lote |
| Rutina del jefe de línea | — | La misma, más dos fotos |
4-8 horas de latencia de digitalización → segundo cero. Reconstrucción manual al final del turno → consulta web instantánea por lote.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 4-9 meses, según el número de líneas y de turnos que arrancan cada día.
- De 4-8 horas de latencia de digitalización al segundo cero.
- La reconstrucción manual al final del turno desaparece: el lote se consulta por web en el momento.
- Y el lote de compresor o motor que entró en cada línea queda escrito antes de que nadie lo necesite para responder a un distribuidor.
Payback estimado 4-9 meses según volumen de líneas/turnos. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si lee mal el lote del compresor escrito a mano?» — leer los campos de una Orden de Producción y de un checklist de estructura conocida es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Y hay una segunda red: el resumen llega a la tableta de línea y el responsable lo confirma o lo corrige con dos toques antes de que cruce al sistema central.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre fotografiar la OF al arrancar la línea
¿Hay que cambiar el formato de la Orden de Producción o del checklist?
No. Se fotografían tal y como salen del ERP y tal y como los rellena el jefe de línea, con sus tachones y anotaciones. Lo escrito a mano es justo la parte que más interesa capturar. Cambiar el formato abriría además un cambio documental que nadie en calidad quiere a mitad de año, y el jefe de línea tendría que aprender algo nuevo justo en el momento de más presión del turno.
¿Qué campos se extraen del checklist de arranque?
Los que definen el lote: modelo, lote de componente crítico como compresor o motor, torque de referencia y firma. Se acuerdan con vuestro equipo en la puesta en marcha según el formato de cada línea. Si una línea de estufas registra además el lote de quemadores o de válvula de gas, se añade ese campo sin tocar las demás.
¿Funciona igual en una línea de lavadoras que en una de refrigeradores?
Sí. Cambia el componente crítico que se registra —motor y tina en lavadoras, compresor y carga de refrigerante en refrigeradores— pero el patrón de captura es el mismo. Lo que se ajusta en la puesta en marcha es qué campo del checklist es crítico en cada línea, no la forma de trabajar del jefe de línea.
¿Qué pasa si cambian el lote de compresores a mitad de turno?
Se hace otra foto de la corrección y el sistema parte el lote en dos con su hora. Hoy ese cambio queda en una anotación que se pierde en el traspaso. Con la foto, las unidades fabricadas antes y después del cambio quedan separadas por lote, y una reclamación posterior se acota a la mitad que corresponde.
¿Hace falta integrar el ERP para empezar?
No. El caso funciona desde el primer día contra la memoria central de iLEAN, y el cruce con el ERP se conecta cuando ya hay valor demostrado en planta. Así el primer mes sirve para medir la latencia real y el número de correcciones a mano, que es el dato con el que luego se defiende la integración.
Otros casos de esta serie
- El albarán que llega al ERP con una foto y un toqueFoto al albarán y a las etiquetas de lote de resina y componentes; iLEAN los digitaliza y los vuelca al…
- La etiquetadora de número de serie que ya no depende del tecleoEl número de serie y la garantía se imprimen automáticamente desde el ERP, sin tecleo manual en la…
- El Excel del laboratorio de pruebas que ya no vive aisladoiLEAN absorbe el Excel de pruebas de hermeticidad y vibración en tiempo real y lo vuelca al ERP tras…
- El panel de la inyectora vintage que empieza a hablarUna cámara externa lee el ciclo de una inyectora de plásticos de 15-20 años sin tocar el panel. La…
- El conocimiento del jefe de línea que ya no se pierdeEl jefe de línea dicta caminando entre inyectoras y ensamblaje; iLEAN escucha, estructura la incidencia…
- El aviso del proveedor que ya no se pierde en el buzóniLEAN lee en segundos el email del proveedor de resina, lo cruza con las OFs activas y sugiere qué…
Contadnos cuánto tarda hoy un arranque de línea en existir en vuestro sistema.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de línea blanca Ver electrodomésticos