Seis líneas interconectadas, sincronizadas de verdad
En un proceso continuo multilínea, cualquier cuello de botella local se propaga a toda la cadena. El sistema iLEAN flagship coordina Connect, Edge y Agents en varios anillos de verificación que se cruzan entre sí, detectando la desviación en la línea de origen antes de que golpee a las siguientes.
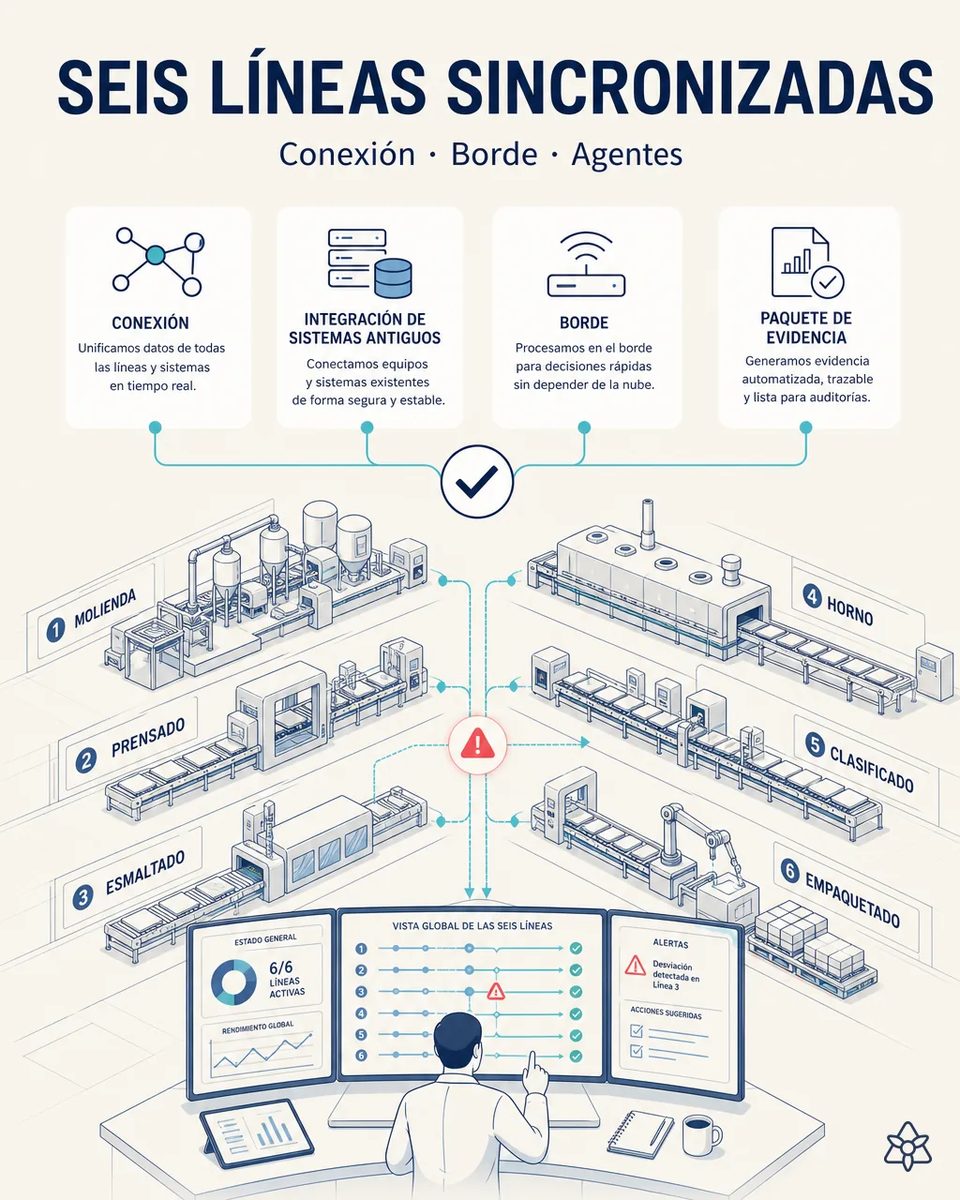
En un proceso continuo, una parada local nunca se queda local.
La desincronización entre líneas es el mayor riesgo operativo y económico del sub-sector — cada incidente de downtime no planificado cuesta producción perdida en todas las líneas aguas abajo.
- La planta encadena molienda y atomizado, prensado, esmaltado y decoración, cocción, clasificado y empaquetado. Cada línea alimenta a la siguiente, y casi ninguna tiene pulmón. Sin pulmón, cualquier parada se transmite en minutos.
- La desincronización entre líneas es el mayor riesgo operativo y económico del sub-sector: un atomizador que se para deja sin polvo a las prensas, y una esmaltadora parada deja huecos en el horno.
- Cada incidente de downtime no planificado cuesta producción en todas las líneas aguas abajo, y el horno, que no puede pararse, cuece vacío. Un horno vacío sigue consumiendo gas y no produce nada.
- Hoy el cuello de botella se detecta cuando ya ha golpeado a toda la cadena, y la causa raíz se reconstruye con días de retraso.
Agents orquesta los once casos anteriores en anillos que se cruzan.
Connect captura el estado de cada línea (cambios de formato, avisos de proveedor, incidencias por voz, recepción de materia prima); la integración legacy cose los sistemas aislados; Edge controla los puntos críticos y JIDOKA AI bloquea antes de propagar; Agents documenta cada incidente para causa raíz; SMED AI acelera los cambios para no penalizar productividad.
Ningún caso por separado sincroniza la planta: cada uno resuelve un punto. La fuerza está en el cruce, porque lo que delata una desviación que va a propagarse es que el estado de una línea deje de concordar con lo que espera la siguiente. Por eso el flagship no es un producto aparte: es la orquestación de los once casos anteriores.
Las seis líneas, y qué desviación corta iLEAN en cada una
| Línea | De qué casos sale | Qué se corta en origen |
|---|---|---|
| 1 · Molienda y atomizado | Aviso de proveedor (3) + recepción (7) | Falta de insumo antes de vaciar silos |
| 2 · Prensado | Cambio de formato (1) + jefe de línea (4) | Ajuste de prensa sin rastro |
| 3 · Esmaltado y decoración | Impresora (8) + cambio de color (10) | Receta equivocada o color contaminado |
| 4 · Horno de rodillos | Panel del horno (2) | Deriva de curva que nadie ve |
| 5 · Clasificado | Defecto al vuelo (9) + laboratorio (6) | Pieza defectuosa camino del palé |
| 6 · Empaquetado y evidencia | Tableta (5) + dossier (11) | Dato sin validar y hueco documental |
Cuello de botella detectado cuando ya ha golpeado a toda la cadena → cuello de botella detectado y corregido en la línea de origen.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 6-12 meses, contado contra el coste medio de un incidente de downtime no planificado. El rango se valida con vuestro histórico de paradas y el coste real de cada una.
- Reducción del downtime no planificado y protección del OEE agregado de las seis líneas.
- El cuello de botella pasa de detectarse cuando ya ha golpeado a toda la cadena a corregirse en la línea de origen.
- Y cada incidente queda documentado por Agents para el análisis de causa raíz, mientras SMED AI acelera los cambios para no penalizar productividad.
Reducción de downtime no planificado, protección del OEE agregado de las líneas. Payback estimado 6-12 meses contra el coste medio de un incidente. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Hay que desplegar los doce casos para sincronizar algo?» — no, y plantearlo así sería la forma de no empezar nunca. Los anillos se montan por capas y cada caso paga solo. JIDOKA AI bloquea ante una discrepancia comprobable entre fuentes, no ante una duda del modelo; y la lectura de cada fuente es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Lo dudoso sube a una persona.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre sincronizar las seis líneas de una planta de porcelanato
¿Por dónde se empieza a sincronizar una planta de porcelanato multilínea?
Por el caso con menos dependencias y más impacto en vuestra cadena, que suele ser el cambio de formato en prensa o el panel del horno. Cada capa tiene que pagar sola. Después se añaden las piezas que cierran los anillos de cada línea.
¿Qué aporta cruzar las líneas que no dé cada caso por separado?
Ver la propagación: un retraso de frita no es grave en sí, pero cruzado con la esmaltadora que lo necesita en dos horas y con el horno que no puede quedarse vacío, sí. Esa es la diferencia entre gestionar incidencias y anticiparlas.
¿Qué hace JIDOKA AI si detecta una desviación en esmaltado?
Detiene o avisa en la línea de origen ante una discrepancia comprobable, antes de que las piezas lleguen al horno, y deja el incidente documentado. La decisión de parar o continuar sigue siendo de una persona cuando no hay discrepancia clara.
¿Sustituye al MES o al SCADA de la planta?
No. Se apoya en ellos y cose lo que hoy está aislado, como el panel del horno o la impresora digital, con lo que de verdad pasa en cada línea. No hay que reemplazar nada para empezar.
¿Se puede estimar el retorno antes de decidir el orden de despliegue?
Sí: con vuestro histórico de paradas no planificadas, el coste medio de un incidente y el OEE por línea, se estima el retorno por capa. Así se decide el orden de despliegue con números, no con intuición.
Otros casos de esta serie
- El albarán de materia prima, directo al ERP por fotoCómo una foto al albarán y a las etiquetas de lote de materia prima vuelca todo al ERP, sin teclear.
- Cambio de formato sin papel en la línea de prensadoCómo iLEAN digitaliza la Orden de Producción y la ficha de cambio de formato en prensado de porcelanato,…
- El Excel del laboratorio, conectado al ERP en tiempo realCómo iLEAN vuelca automáticamente el Excel de control de calidad del laboratorio al ERP, con ahorro en…
- La impresora de esmaltado, cosida al ERPCómo iLEAN cose la impresora digital de esmaltado al ERP para que la receta de diseño viaje sin…
- El panel del horno de cocción, ahora conectadoCómo una cámara externa digitaliza la curva de cocción de un horno de rodillos aislado, sin tocar su…
- El conocimiento del jefe de línea ya no muere al final del turnoCómo el jefe de línea dicta incidencias caminando entre líneas, sin dejar de tener las manos ocupadas.
Contadnos cuánto os costó la última parada que se propagó de una línea a las demás.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de porcelanato Ver cerámica