El defecto de superficie, detectado antes del empaquetado
A la cadencia de salida del horno, el ojo humano se cansa y deja pasar piezas con grieta, burbuja de esmaltado o variación de tono. Edge iLEAN coloca una cámara a la salida de la línea, infiere en milisegundos por pieza y la expulsa antes del empaquetado.
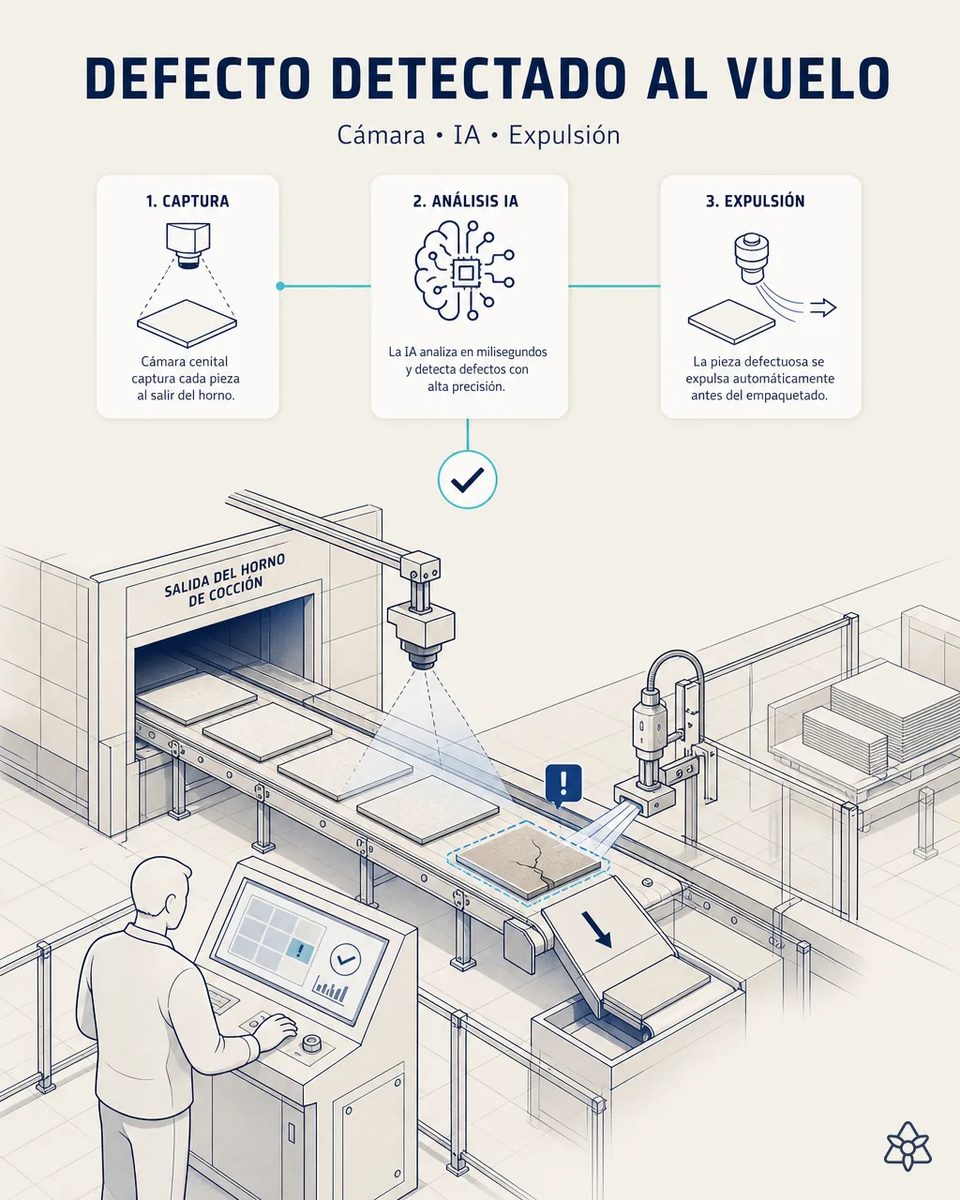
A la cadencia del horno, el ojo humano no puede ver todas las piezas.
El control 100% visual humano es imposible a la cadencia real. La inspección por muestreo deja huecos que acaban en devoluciones de palé completo.
- A la salida del horno de rodillos las baldosas pasan a una cadencia que ningún clasificador humano sostiene durante un turno entero. Se le pide atención constante durante ocho horas, con luz y ruido de nave.
- El ojo se cansa y deja pasar grietas finas, burbujas y pinchazos de esmaltado o una variación de tono que bajo la luz de la nave no se distingue. Son defectos pequeños, que en una pieza de gran formato se notan en la obra.
- La inspección por muestreo deja huecos, y esos huecos acaban en la obra del cliente final. Y el muestreo nunca coincide con la pieza que luego reclama el cliente.
- Una pieza defectuosa en la caja no se devuelve sola: vuelve el palé completo, con su flete y su reclamación. Una reclamación de tono suele ir más allá de una pieza: afecta a la confianza en la colección.
Edge en la salida del horno — visión local entrenada con vuestra colección.
Edge — visión CNN local, entrenada con ejemplos del formato/colección concreta, sin enviar la imagen a la nube.
La cámara no compara contra un catálogo genérico de defectos: se entrena con ejemplos de vuestro formato y vuestra colección. Infiere en el propio equipo, sin enviar la imagen a la nube, y expulsa la pieza antes de que llegue a la caja. Y cada pieza expulsada deja una imagen que luego explica de dónde viene el defecto.
El clasificado de hoy frente a la inspección Edge
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Piezas inspeccionadas tras el horno | Muestreo parcial | El 100% |
| Grieta fina o pinchazo de esmalte | Se escapa al final del turno | Detectado en milisegundos |
| Variación de tono en la colección | Depende de la luz y del ojo | Comparada con la referencia |
| Baldosa defectuosa tras la cocción | Llega a la caja | Expulsada antes del empaquetado |
| Imagen de cada baldosa | No existe | Se procesa en local, sin nube |
| Reclamaciones por defecto visual | Palés completos devueltos | Reducción drástica |
Muestreo parcial → control del 100% de las piezas. Reclamaciones por defecto visual → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de scrap actual. El rango depende de cuánto scrap y cuántas devoluciones tenéis hoy en vuestras colecciones.
- Reducción de reclamaciones y devoluciones de palé por defecto visual.
- Del muestreo parcial al control del 100% de las piezas a la cadencia real del horno. Las personas de clasificado dejan de mirar cada pieza y pasan a revisar solo lo que el sistema marca como dudoso.
- Y cada expulsión deja una imagen y un motivo, que se cruzan con la curva de cocción y el lote de esmaltado para atacar la causa.
Payback estimado 5-12 meses según ratio de scrap actual, reducción de reclamaciones y devoluciones. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si expulsa piezas buenas y me tira primera calidad?» — clasificar una baldosa contra referencias entrenadas con vuestra propia colección es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Además el umbral se ajusta con calidad: las piezas dudosas pueden desviarse a revisión humana en lugar de a rotura, y cada decisión queda con su imagen para revisar.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la inspección de baldosas a la salida del horno
¿Qué defectos de superficie detecta la cámara en la baldosa cocida?
Los que se entrenen con vuestros ejemplos: grietas, burbujas y pinchazos de esmaltado, faltas de esmalte, manchas de tinta y variación de tono respecto a la referencia. La lista de defectos y su severidad se acuerda con calidad antes de poner el sistema en producción.
¿Hay que reentrenar con cada colección o formato nuevo?
Se añade un conjunto de ejemplos de la colección nueva; el modelo base se reutiliza y la puesta a punto es corta. Cuanto más se usa en una familia de productos, menos ejemplos hacen falta para la siguiente.
¿Aguanta la cadencia de salida del horno de rodillos?
Sí. La inferencia es en milisegundos por pieza y se hace en el equipo local, sin depender de la red. La expulsión se sincroniza con la cinta para retirar la pieza exacta sin frenar la línea.
¿Sustituye a la clasificadora automática de calibre y planaridad?
No, la complementa: la clasificadora mide dimensiones y curvatura, y Edge mira la superficie, que es donde hoy se escapa el defecto. Las dos fuentes juntas dan una clasificación más completa de cada pieza.
¿Las imágenes de nuestras colecciones salen de la planta?
No. La visión corre en local y la imagen no se envía a la nube, lo que protege diseños que aún no están en catálogo. Solo salen, si lo decidís, los datos agregados de defectos por lote.
Otros casos de esta serie
- El albarán de materia prima, directo al ERP por fotoCómo una foto al albarán y a las etiquetas de lote de materia prima vuelca todo al ERP, sin teclear.
- Cambio de formato sin papel en la línea de prensadoCómo iLEAN digitaliza la Orden de Producción y la ficha de cambio de formato en prensado de porcelanato,…
- El Excel del laboratorio, conectado al ERP en tiempo realCómo iLEAN vuelca automáticamente el Excel de control de calidad del laboratorio al ERP, con ahorro en…
- La impresora de esmaltado, cosida al ERPCómo iLEAN cose la impresora digital de esmaltado al ERP para que la receta de diseño viaje sin…
- El panel del horno de cocción, ahora conectadoCómo una cámara externa digitaliza la curva de cocción de un horno de rodillos aislado, sin tocar su…
- El conocimiento del jefe de línea ya no muere al final del turnoCómo el jefe de línea dicta incidencias caminando entre líneas, sin dejar de tener las manos ocupadas.
Contadnos cuántos palés os devolvieron el último año por defecto visual.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de porcelanato Ver cerámica