La marcadora de trazabilidad, cosida al ERP por API
La marcadora láser o de micropercusión que graba la trazabilidad en cada pieza es un equipo moderno, de cinco a quince años, con API disponible. Y sin embargo alguien teclea cada cambio de referencia en su pantalla, copiando lo que ya está en el ERP. iLEAN Connect cose los dos sistemas: lo que publica la orden es lo que graba la marcadora.
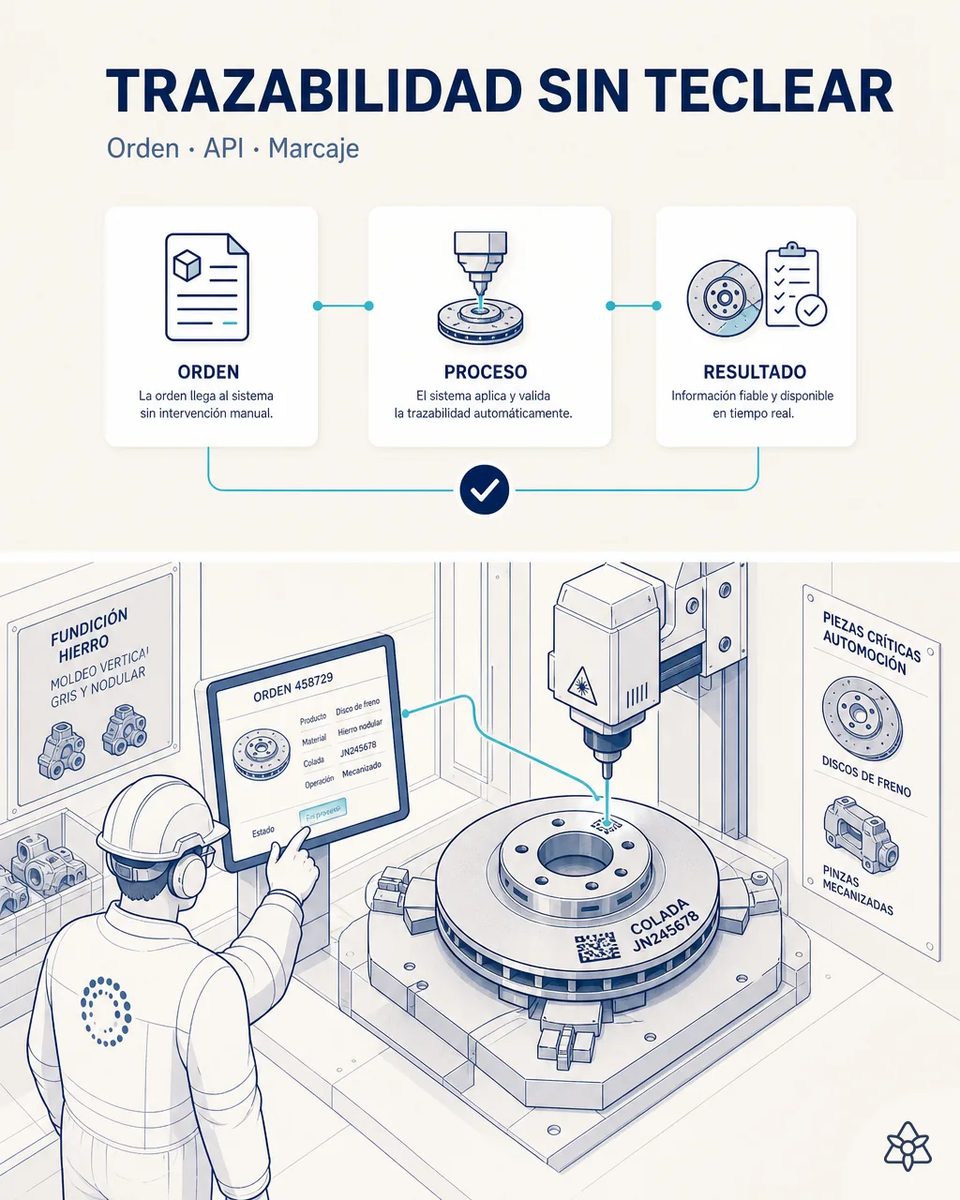
Un equipo moderno, con API, alimentado a mano desde una pantalla.
El doble tecleo entre ERP/MES y equipos de línea es el error silencioso clásico de un taller de mecanizado. No es un problema técnico —la API existe—, es de prioridades: integrarla bien nunca ha llegado a lo alto de la lista. Cada cambio manual es una oportunidad de discrepancia entre lo que dice el sistema y lo que lleva grabado la pieza. Y en un disco de freno o en una pinza, una trazabilidad falsa no es un error administrativo: es una contención que no se puede acotar y una no conformidad de auditoría esperando a ocurrir. Normalmente lo detecta el cliente al escanear el DataMatrix, que es el peor lugar posible para descubrirlo.
- La marcadora graba la trazabilidad en cada disco y cada pinza. Tiene entre cinco y quince años y su API está documentada, y sin embargo alguien teclea cada cambio de referencia copiando lo que ya está en el ERP.
- No es un problema técnico, es de prioridades: integrarla bien nunca ha llegado a lo alto de la lista.
- Cada cambio manual es una oportunidad de discrepancia entre lo que dice el sistema y lo que lleva grabado la pieza. En un disco de freno, una trazabilidad falsa es una contención que no se puede acotar.
- Normalmente lo detecta el cliente al escanear el DataMatrix en su línea, que es el peor lugar posible para descubrirlo.
Connect en modo integración — cose dos sistemas modernos sin sustituir ninguno.
Connect en modo integración, cosiendo dos sistemas modernos sin sustituir ninguno:
Lo grabado vuelve al sistema central como confirmación explícita, no como suposición. Y si la marcadora no acepta el cambio, el aviso llega antes de que arranque la producción, no después de mil piezas grabadas con la colada anterior. Es el caso legacy de la matriz, pero de legacy tiene poco: los dos sistemas son modernos, lo antiguo es la costumbre de teclear entre ellos.
- La orden activa del ERP/MES publica referencia, número de colada y fecha.
- La marcadora los recibe por su API en cada cambio de referencia, sin intervención manual.
- El resultado del marcaje vuelve al sistema central como confirmación explícita, no como suposición.
- Si la marcadora no acepta el cambio, el sistema avisa antes de que arranque la producción, no después de mil piezas.
La marcadora aislada frente a la marcadora cosida al ERP
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Tecleo por cambio de referencia | Uno, copiando del ERP | Cero |
| Discrepancia entre orden y marcaje | La descubre el cliente al escanear | Imposible por construcción |
| Qué se grabó realmente | Se asume | Confirmado contra la orden |
| Marcadora que no acepta el cambio | Se ve tras mil piezas | Aviso antes de arrancar |
| Número de colada en la pieza | El que tecleó alguien | El que publica la orden |
| Los dos sistemas | — | Ninguno se sustituye |
de un tecleo manual por cambio de referencia a cero · de discrepancias que descubre el cliente a discrepancias imposibles por construcción · de marcaje asumido como correcto a marcaje confirmado contra la orden.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-10 meses.
- Tiempo recuperado en cada cambio de referencia del taller de mecanizado, que son minutos de la ruta crítica del turno.
- La reclamación de cliente evitada es el concepto que domina el cálculo: un lote con colada mal grabada es una contención sin acotar y una no conformidad de auditoría esperando a ocurrir.
- Y el marcaje deja de ser un dato asumido y pasa a ser un dato confirmado por la máquina.
payback estimado de 5 a 10 meses, sumando el tiempo recuperado en cada cambio de referencia y la reclamación de cliente evitada, que es el concepto que domina el cálculo. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿No es más limpio hacer una integración clásica con el fabricante?» — lo sería el día que el proyecto llegue a lo alto de la lista, y ese es el problema: lleva años sin llegar mientras el taller sigue tecleando. Esta costura usa la API que la marcadora ya tiene, no sustituye nada y no pide ventana de parada, así que no compite en esa cola. Y mapear los campos de la orden a la marcadora es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]; la confirmación explícita de la máquina cierra el resto, porque lo que se grabó vuelve al sistema antes de la primera pieza.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre integrar la marcadora con el ERP
¿Hay que sustituir la marcadora o el ERP?
Ninguno de los dos. Connect se apoya en la API documentada que la marcadora ya tiene y en lo que el ERP o el MES publica al activar la orden. No hay ventana de parada ni migración de nada.
¿Sirve para micropercusión además de láser?
Sí, siempre que el equipo exponga una interfaz, y la mayoría de las marcadoras de cinco a quince años la tienen. Decidnos el modelo y os confirmamos si su API es suficiente para el cosido.
¿Qué pasa si la marcadora falla al grabar?
Se detecta, porque lo que devuelve es la confirmación de lo grabado realmente, no lo que se le pidió. Hoy ese fallo no genera ninguna señal: el sistema asume que se grabó lo que se pidió y lo descubre el cliente.
¿Viaja el número de colada además de la referencia?
Sí: referencia, número de colada y fecha salen de la orden activa en cada cambio. Es lo que hace que el DataMatrix de la pieza y el registro del ERP digan lo mismo, y que acotar una colada sea posible desde la pieza.
¿Vale el mismo patrón para otras máquinas del taller?
Sí: cualquier equipo moderno con interfaz que hoy se alimenta a mano encaja igual, del centro de mecanizado al banco de medición. Se empieza por la marcadora porque sostiene la trazabilidad unitaria de las piezas de seguridad.
Otros casos de esta serie
- El evidence pack de auditoría, generado a medida que ocurre el procesoCada colada y cada cambio dejan su evidencia organizada por estándar: IATF 16949, VDA 6.3, CQI-9, CQI-27…
- Cero paros en la línea del cliente: los tres anillos coordinadosTres anillos —señal, materia y memoria— coordinan Connect, Edge y Agents para eliminar el paro de línea…
- El aviso que llega por correo, convertido en decisión de programaAdelantos, retrasos e incidencias llegan por correo y WhatsApp. iLEAN los cruza con el release EDI y el…
- La carta de colada, digitalizada en el segundo ceroLa carta de colada deja de esperar horas sobre una mesa: una foto y la colada existe en el sistema…
- El Excel del laboratorio metalúrgico, volcado al ERP sin retecleoComposición, nodularidad, dureza y control de arena entran al ERP sin retecleo tras validación humana.…
- El horno de inducción cerrado que por fin hablaUna cámara externa digitaliza la curva del horno de inducción aislado: correlación energía-metal-defecto…
Decidnos qué modelo de marcadora tenéis y os confirmamos si su API basta para el cosido.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de fundición de hierro Ver automotriz