Cero paros en la línea del cliente: los tres anillos coordinados
El dolor capital de una planta que funde y mecaniza piezas críticas de automoción tiene dos caras y una sola raíz. Una cara es parar la línea de un cliente, que se factura en decenas de miles por hora y se paga después durante años en la puntuación de proveedor. La otra es una pieza de seguridad de una colada dudosa que ya salió de planta. La raíz común: el programa se sostiene sobre información que llega tarde, y el desbalance entre moldeo y mecanizado se tapa con inventario en lugar de con información.
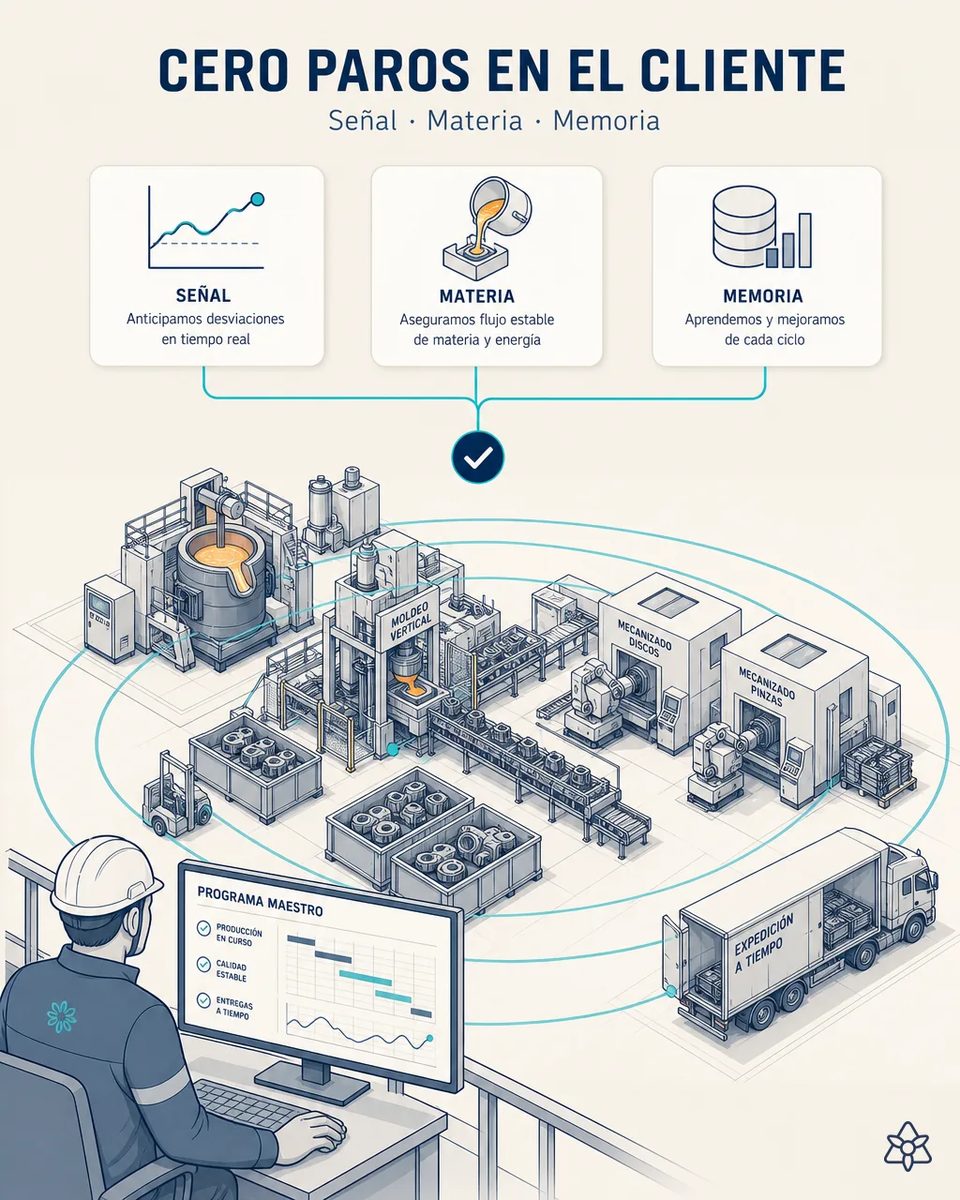
El programa se sostiene sobre información que llega tarde, y el desbalance se tapa con inventario.
Una línea de moldeo vertical produce mucho más rápido de lo que el mecanizado consume. Entre las dos etapas se acumula un inventario de pieza en bruto que protege el servicio, inmoviliza capital de trabajo y esconde piezas de coladas que después se cuestionan. Cada señal nueva —un release EDI, un horno caído, una nodularidad baja, un transportista que no llega— obliga a rehacer el programa a mano y con datos incompletos, porque la información necesaria está repartida entre correos, papeles de planta, hojas de cálculo y la memoria de varios supervisores. Y cuando aparece una duda metalúrgica sobre una pieza de seguridad, acotar qué piezas de esa colada están en bruto, en mecanizado, en almacén o ya embarcadas exige cruzar a mano sistemas que no se hablan. Si la trazabilidad no cierra, la contención pasa de cientos de piezas a todo lo enviado del período.
- La línea de moldeo vertical produce mucho más rápido de lo que el mecanizado consume. Entre las dos etapas se acumula un inventario de pieza en bruto que protege el servicio, inmoviliza capital de trabajo y esconde piezas de coladas que después se cuestionan.
- Cada señal nueva —un release EDI, un horno caído, una nodularidad baja, un transportista que no llega— obliga a rehacer el programa a mano y con datos incompletos, repartidos entre correos, papeles, hojas de cálculo y la memoria de varios supervisores.
- Un paro de línea del cliente se factura en decenas de miles por hora y se paga después durante años en la puntuación de proveedor.
- Y cuando aparece una duda metalúrgica sobre una pieza de seguridad, acotar qué piezas de esa colada están en bruto, en mecanizado, en almacén o embarcadas exige cruzar a mano sistemas que no se hablan. Si no cierra, la contención pasa de cientos de piezas a todo el período.
Agents sobre tres anillos — es todo lo anterior, coordinado contra el dolor capital del sector.
El caso flagship no añade piezas nuevas: coordina las once anteriores en tres anillos que trabajan a la vez.
El caso flagship no añade piezas nuevas. El anillo de señal mete la carta, el horno, el correo, la voz, el laboratorio y la recepción en el segundo cero; el de materia desvía la pieza mala, valida el cambio y cose la marcadora; el de memoria hace que cada colada arrastre su origen completo. Sobre los tres, los agentes de planeación proponen el reequilibrado y la persona firma.
- Anillo 1 · Señal (Connect): la carta de colada, la curva del horno, el correo del cliente y del transportista, la observación dictada al caminar, el Excel del laboratorio y la recepción de carga entran en el segundo cero. El programa maestro deja de alimentarse de lo que se supo ayer.
- Anillo 2 · Materia (Edge + integración legacy): la pieza mala se desvía antes de gastar mecanizado, el cambio de modelo no arranca sin evidencia y la marcadora graba exactamente lo que dice la orden. JIDOKA AI detiene ante anomalía; SMED AI recorta el cambio para que coordinar no cueste cadencia.
- Anillo 3 · Memoria (Agents): cada colada arrastra su origen completo —lote de ferroaleación, carga, curva de horno, laboratorio, defectos vistos en línea, piezas mecanizadas, contenedor y embarque—. Acotar una colada deja de ser una investigación y pasa a ser una consulta.
- Sobre los tres, los agentes de planeación: con las señales vivas y el estado real del bruto entre etapas, proponen el reequilibrado —qué colar, qué mecanizar primero, qué se puede prometer al cliente— con el impacto calculado. La persona firma; la IA no programa sola.
La planta de hoy frente a la planta con los tres anillos
| Aspecto | Hoy | Con iLEAN Agents |
|---|---|---|
| Programa maestro | Rehecho a mano varias veces por semana | Absorbe la señal en minutos |
| Inventario de bruto entre etapas | El único colchón | Dimensionado con información, un 20-35% menor |
| Acotar una colada dudosa | Semanas cruzando sistemas | Una consulta, en minutos |
| Alcance de una contención | Todo lo enviado del período | Las piezas de esa colada |
| Paro de línea del cliente | Riesgo permanente | Cero por fallo de suministro |
| Quién reequilibra el programa | Un supervisor, de memoria | La persona firma lo que los agentes proponen |
de un programa maestro rehecho a mano varias veces por semana a un programa que absorbe la señal en minutos · de inventario de bruto como único colchón a inventario dimensionado con información · de contención de todo el período a contención acotada por colada en minutos · de paros de línea de cliente por fallo de suministro a cero.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 6-12 meses contra el primer paro de línea evitado.
- Un paro de cliente evitado tiene un impacto único del orden de decenas de miles de euros por hora, más el daño plurianual en la puntuación de proveedor.
- Reducción del 20-35% del inventario de pieza en bruto entre etapas al mismo nivel de servicio.
- Y la caída de los fletes premium por reacción tardía, que es la partida que se ve en la cuenta cada mes.
el caso se construye sobre tres partidas. Un paro de línea de cliente evitado, con impacto único del orden de decenas de miles de euros por hora más el daño plurianual en la puntuación de proveedor. Una reducción del 20-35% del inventario de pieza en bruto entre etapas al mismo nivel de servicio. Y la caída de los fletes premium por reacción tardía. Payback estimado de 6 a 12 meses contra el primer paro evitado. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Hay que desplegar los doce casos para tener esto?» — no, y plantearlo así sería la forma de no empezar nunca. Los anillos se construyen por capas y cada caso paga solo desde el primer mes. Con la carta de colada y la liberación en tableta ya tenéis media señal y la puerta de verificación. Sobre la propuesta de reequilibrado: es tarea anclada sobre datos vivos, donde los mejores modelos bajan del 1,5% de error [1], y la IA no programa sola: la persona firma.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre el sistema completo
¿Por dónde se empieza?
Por la liberación en tableta, que hace seguro todo lo demás, y la carta de colada, que da la clave de trazabilidad. Después, el caso con el retorno más rápido de vuestra planta, que suele ser el Excel del laboratorio.
¿Qué hacen exactamente los agentes de planeación?
Con las señales vivas y el estado real del bruto entre etapas, proponen qué colar, qué mecanizar primero y qué se puede prometer al cliente, con el impacto calculado. La persona decide; la IA no programa sola.
¿Cómo se acota una colada dudosa en minutos?
Porque cada colada arrastra su origen completo: lote de ferroaleación, carga, curva del horno, laboratorio, defectos vistos en línea, piezas mecanizadas, contenedor y embarque. Acotar deja de ser una investigación.
¿Cómo baja el inventario de bruto sin bajar el servicio?
Porque deja de ser el único colchón. Cuando el programa absorbe la señal en minutos y el estado del bruto es real, el inventario se dimensiona con información en lugar de con miedo.
¿Se puede estimar el retorno antes de comprometerse?
Sí, con tres datos: moldes por hora de la línea, piezas por hora del mecanizado y días de cobertura de bruto entre ambas. Con eso os devolvemos el caso de negocio completo.
Otros casos de esta serie
- El evidence pack de auditoría, generado a medida que ocurre el procesoCada colada y cada cambio dejan su evidencia organizada por estándar: IATF 16949, VDA 6.3, CQI-9, CQI-27…
- El aviso que llega por correo, convertido en decisión de programaAdelantos, retrasos e incidencias llegan por correo y WhatsApp. iLEAN los cruza con el release EDI y el…
- La carta de colada, digitalizada en el segundo ceroLa carta de colada deja de esperar horas sobre una mesa: una foto y la colada existe en el sistema…
- El Excel del laboratorio metalúrgico, volcado al ERP sin retecleoComposición, nodularidad, dureza y control de arena entran al ERP sin retecleo tras validación humana.…
- El horno de inducción cerrado que por fin hablaUna cámara externa digitaliza la curva del horno de inducción aislado: correlación energía-metal-defecto…
- Planificar caminando por la nave, con las manos libresQuien planifica camina. Con un pinganillo industrial, iLEAN escucha, estructura y devuelve apoyo en…
Poned número al desbalance: moldes por hora, piezas por hora de mecanizado y días de bruto entre ambas.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de fundición de hierro Ver automotriz