Visión IA en línea para el defecto de la pieza en bruto
A la cadencia de una línea de moldeo vertical, la inspección visual de la pieza en bruto la hace una persona a ojo, turno tras turno, con criterios que cambian de un compañero a otro. Lo que se escapa sigue camino al mecanizado, donde la planta invierte horas de máquina caras en una pieza que acabará en chatarra. Con iLEAN Edge, la cámara ve el defecto en milisegundos y la pieza se desvía antes.
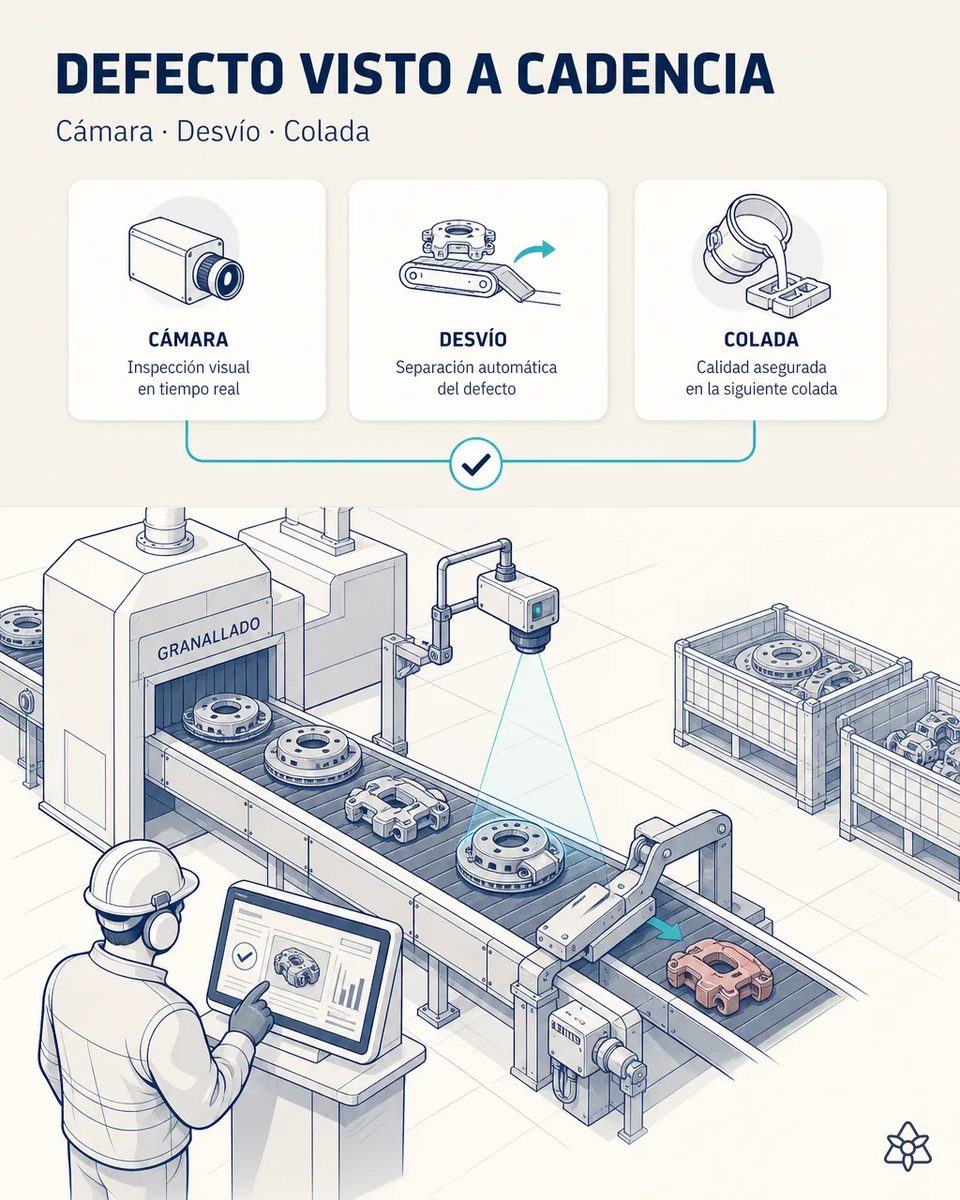
El defecto que se escapa cuesta metal, energía y además una hora de máquina.
En fundición el scrap no es una anomalía, es una línea de coste estructural, y su detección tardía multiplica el daño. Una pieza en bruto rechazada cuesta metal y energía; la misma pieza rechazada después de mecanizar cuesta además horas de máquina, herramienta y capacidad de una celda que suele ser el cuello de botella de toda la planta. La inspección al cien por cien a cadencia no es humanamente sostenible, y el muestreo deja pasar precisamente lo esporádico —que es lo que acaba llegando al cliente—. Los defectos son conocidos y recurrentes: rechupe, sopladura por gas, arena atrapada, inclusiones, junta desplazada, mazarota mal cortada, rebaba. Y hay una segunda pérdida, invisible: sin registro sistemático del defecto, la causa raíz se investiga por intuición y no se cierra nunca del todo.
- A la cadencia de una línea de moldeo vertical, la inspección de la pieza en bruto la hace una persona a ojo, turno tras turno, con criterios que cambian de un compañero a otro.
- Una pieza rechazada en bruto cuesta metal y energía. La misma pieza rechazada después de mecanizar cuesta además horas de máquina, herramienta y capacidad de una celda que suele ser el cuello de botella de la planta.
- La inspección al cien por cien a cadencia no es humanamente sostenible, y el muestreo deja pasar precisamente lo esporádico, que es lo que acaba llegando al cliente.
- Los defectos son conocidos y recurrentes —rechupe, sopladura por gas, arena atrapada, inclusiones, junta desplazada, mazarota mal cortada, rebaba— pero sin registro sistemático la causa raíz no se cierra nunca del todo.
Edge — visión IA en el transportador de salida del granallado, inferencia local en milisegundos.
Edge, visión IA ejecutándose en la propia línea:
La segunda mitad del valor no está en desviar la pieza, sino en lo que queda escrito: cada detección con su imagen, atada al número de colada y al resultado del laboratorio. Cuando un tipo de defecto se concentra en un rango de composición, en un horno o en un turno, el sistema lo dice. Y la celda de mecanizado, que suele ser el cuello de botella, deja de gastar horas en piezas que iban a chatarra.
- Cámara industrial sobre el transportador de salida de granallado, con iluminación controlada.
- Red neuronal entrenada con imágenes de defecto reales de los modelos que fabrica la planta, no con un catálogo genérico.
- Inferencia local en milisegundos —sin depender de la nube ni de la red de planta— y desvío automático de la pieza antes de que entre a mecanizado.
- Cada detección se guarda con su imagen y se ancla al número de colada y al resultado del laboratorio: cuando un tipo de defecto se concentra en un rango de composición, en un horno o en un turno, el sistema lo dice.
La inspección de hoy frente a la visión Edge
| Aspecto | Inspección a ojo | Con iLEAN Edge |
|---|---|---|
| Cobertura | Muestreada, depende de la fatiga | Continua a cadencia de moldeo |
| Criterio de rechazo | Cambia de un compañero a otro | Estable, entrenado con vuestras piezas |
| Punto de detección | Después de mecanizar | Antes de entrar a mecanizado |
| Horas de máquina en piezas malas | Se gastan | Reducidas un 30-50% |
| Causa raíz del defecto | Por intuición | Correlación defecto, colada, arena y horno |
| Dependencia de la red de planta | — | Ninguna: inferencia local |
de inspección muestreada y subjetiva a inspección continua con criterio estable · de defectos descubiertos después de mecanizar a defectos desviados antes · de causa raíz por intuición a correlación defecto ↔ colada ↔ arena ↔ horno.
Estimación de impacto — a validar con el dato real de scrap por etapa.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 6-12 meses.
- Reducción del 30-50% del mecanizado gastado en piezas defectuosas de origen.
- Caída del coste de no calidad detectado aguas abajo, incluido el que hoy llega al cliente.
- Y la causa raíz pasa de investigarse por intuición a cerrarse con la correlación entre defecto, colada, arena y horno.
payback estimado de 6 a 12 meses, con una reducción del 30-50% del mecanizado gastado en piezas defectuosas de origen y una caída del coste de no calidad detectado aguas abajo. *Estimación a validar con el dato real de scrap por etapa*.
Y la duda razonable del responsable de producción
«¿Y si desvía piezas buenas y me vacía el transportador?» — el falso positivo es el riesgo real de cualquier visión, y por eso la red se entrena con imágenes de defecto reales de los modelos que fabrica la planta, con la iluminación de ese puesto, no con un catálogo genérico. Clasificar un defecto conocido sobre una pieza conocida es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]; los casos de borde no se desvían sin más, se elevan a una persona.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión del defecto en bruto
¿Por qué después del granallado y no antes?
Porque con la arena y la cascarilla fuera la superficie es legible y el defecto se ve con iluminación controlada. Antes del granallado la cámara vería arena, no rechupes, y después del desbarbado ya se habría gastado una operación en una pieza mala.
¿Aguanta la cadencia de una línea de moldeo vertical?
Sí: la inferencia es local y se resuelve en milisegundos por pieza, sin depender de la nube ni de la red de planta. El desvío se acciona en el propio transportador, así que la pieza mala no llega a entrar en el contenedor de mecanizado.
¿Cuántas imágenes hacen falta para entrenar?
Del orden de cien de pieza buena y cien de pieza con defecto por familia para un piloto de dos semanas. El catálogo de defectos de fundición es corto y repetitivo; lo que importa es que sean vuestras piezas, con vuestra arena y vuestro granallado.
¿Detecta la arena atrapada y la junta desplazada, o solo el rechupe?
Los defectos superficiales conocidos del sector: rechupe, sopladura por gas, arena atrapada, inclusiones, junta desplazada, mazarota mal cortada y rebaba. Cada familia se entrena explícitamente y se amplía cuando aparece un defecto nuevo.
¿Cómo sabe de qué colada es la pieza que ha desviado?
Por el orden de paso y la carta de colada digital, que dice qué colada estaba saliendo en ese momento por esa línea. Por eso la correlación con el laboratorio y con la curva del horno funciona: los tres usan la misma clave.
Otros casos de esta serie
- El evidence pack de auditoría, generado a medida que ocurre el procesoCada colada y cada cambio dejan su evidencia organizada por estándar: IATF 16949, VDA 6.3, CQI-9, CQI-27…
- Cero paros en la línea del cliente: los tres anillos coordinadosTres anillos —señal, materia y memoria— coordinan Connect, Edge y Agents para eliminar el paro de línea…
- El aviso que llega por correo, convertido en decisión de programaAdelantos, retrasos e incidencias llegan por correo y WhatsApp. iLEAN los cruza con el release EDI y el…
- La carta de colada, digitalizada en el segundo ceroLa carta de colada deja de esperar horas sobre una mesa: una foto y la colada existe en el sistema…
- El Excel del laboratorio metalúrgico, volcado al ERP sin retecleoComposición, nodularidad, dureza y control de arena entran al ERP sin retecleo tras validación humana.…
- El horno de inducción cerrado que por fin hablaUna cámara externa digitaliza la curva del horno de inducción aislado: correlación energía-metal-defecto…
Mandadnos cien imágenes de pieza buena y cien con defecto y os enseñamos un piloto en dos semanas.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de fundición de hierro Ver automotriz