Cero paros de línea por desabasto
El dolor capital de cualquier planta de ensamblaje con cientos de proveedores es el paro de línea no anticipado por falta de una pieza JIT. El sistema iLEAN flagship coordina Connect, Edge y Agents en anillos de verificación que se cruzan entre sí, resecuenciando la producción antes de que la línea tenga que detenerse.
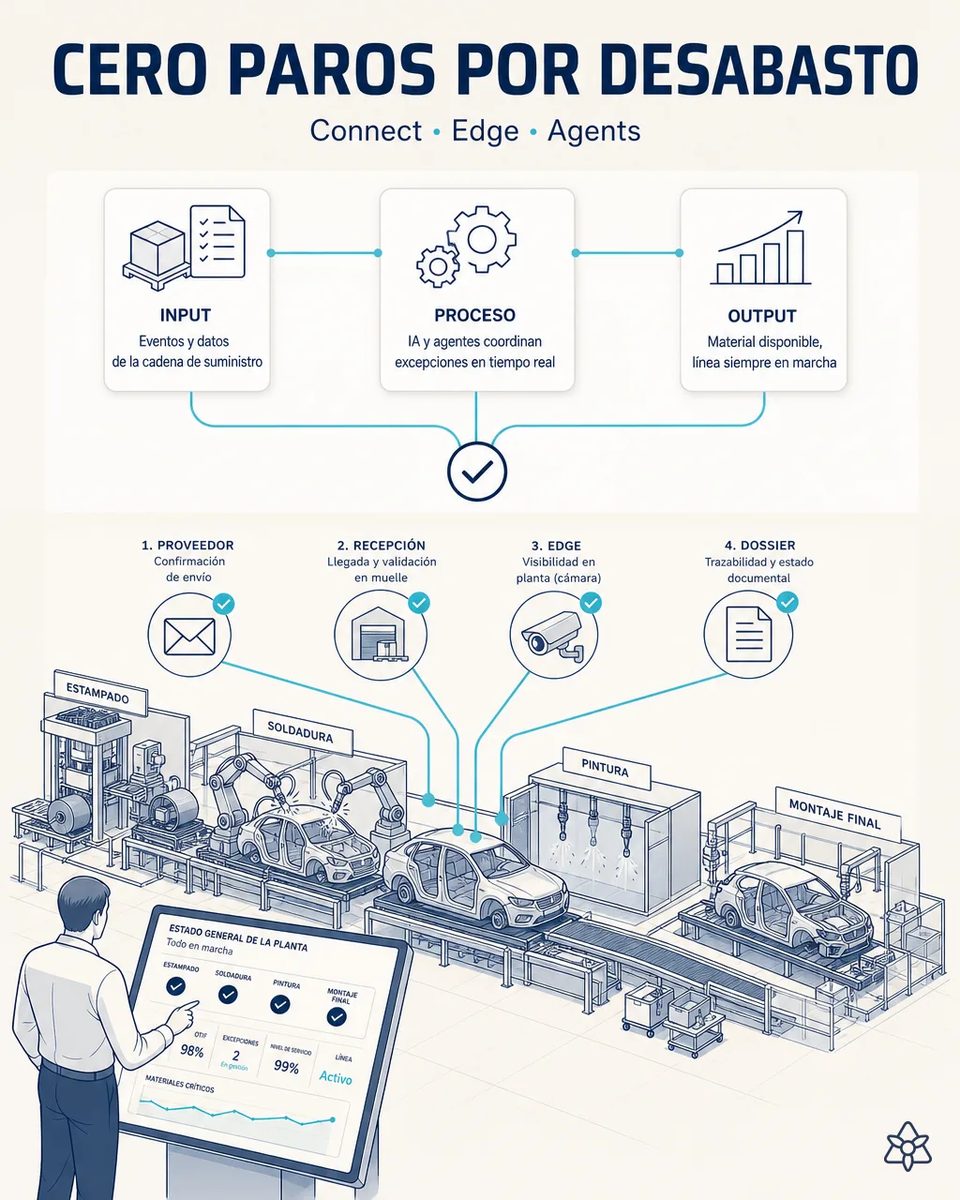
El paro por desabasto se ve venir horas antes, pero nadie junta las señales.
Un paro de línea por desabasto no anticipado es el mayor riesgo económico recurrente de una planta que depende de cientos de proveedores locales e internacionales en modo justo a tiempo. Cada incidente cuesta desde decenas hasta cientos de miles de dólares en línea parada, más el riesgo de incumplir compromisos de volumen con el mercado.
- Una planta de ensamblaje que depende de cientos de proveedores locales e internacionales en justo a tiempo tiene un riesgo económico recurrente por encima de todos: el paro de línea por desabasto no anticipado.
- Cada incidente cuesta desde decenas hasta cientos de miles de dólares en línea parada, más el riesgo de incumplir los compromisos de volumen con el mercado.
- Las señales que lo anuncian existen: el correo del proveedor, el camión que no llega a su ventana, el contenedor con el lote equivocado. Pero viven en sistemas y bandejas distintas.
- Cuando alguien las junta, la pieza ya falta en la estación y la única opción es parar o sacar unidades incompletas al pulmón.
Anillos de verificación cruzados — todo lo anterior, orquestado contra el desabasto.
Connect (huecos 3 y 7) detecta la señal temprana del proveedor y confirma la llegada física real; Edge + integración legacy (huecos 8 y 10) confirman el estado del punto crítico que depende de esa pieza; Agents (hueco 11) deja constancia auditable de cada decisión; SMED AI resecuencia unidades no afectadas y JIDOKA AI bloquea si hace falta — todo antes de que la línea tenga que detenerse.
Ninguna de estas piezas evita un paro por separado: el aviso sin la llegada física es una suposición, y la llegada sin el estado del punto crítico es media respuesta. Lo que da minutos u horas de margen es que se crucen y que SMED AI resecuencie con ellas. Por eso el caso se construye por capas, empezando por las que más señales aportan.
Las capas que se cruzan contra el paro de línea, y qué aporta cada una
| Capa | De qué casos sale | Qué aporta contra el paro |
|---|---|---|
| 1 · Señal temprana | Aviso del proveedor de arneses (3) | El retraso conocido en segundos, no en horas |
| 2 · Llegada física | Albarán JIT en el muelle (7) | Confirmación de qué contenedor llegó y con qué lote |
| 3 · Punto crítico | Atornillador de par (8) + cambio de color (10) | Estado real de la estación que depende de esa pieza |
| 4 · Constancia | Dossier IATF (11) | Registro auditable de cada decisión tomada |
| 5 · Resecuenciación | SMED AI | Unidades no afectadas adelantadas en la secuencia |
| 6 · Bloqueo | JIDOKA AI | Parada controlada solo si el cruce lo exige |
Paro de línea reactivo cuando ya falta la pieza en estación → resecuenciación proactiva minutos u horas antes de que la línea la necesite.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 6-12 meses, contado contra el primer paro evitado.
- Protección frente al coste de la hora de línea parada, que en una planta de vehículos se mide en decenas o cientos de miles de dólares por incidente.
- Del paro reactivo, cuando la pieza ya falta en la estación, a la resecuenciación proactiva minutos u horas antes.
- Conviene validarlo con planificación de materiales y con dirección de planta, que son quienes tienen el coste real de cada paro.
Payback estimado 6-12 meses contra el primer paro evitado. *Estimación a validar* con planificación de materiales y dirección de planta. (Payback 6-12 meses · protege contra el coste de hora de línea parada)
Y la duda razonable del responsable de producción
«¿Y si el sistema resecuencia por una falsa alarma y desordena la línea?» — las capas se cruzan precisamente para eso: una sola señal no mueve la secuencia, hace falta que el aviso y la llegada física discrepen. Extraer y contrastar esas señales es una tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]; JIDOKA AI solo bloquea ante una discrepancia comprobable entre fuentes, y la resecuenciación pasa por planificación antes de aplicarse. Una falsa alarma, en el peor caso, cuesta una propuesta descartada.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre el sistema contra paros por desabasto
¿Por qué caso conviene empezar para llegar al sistema completo?
Por el aviso del proveedor de arneses y el albarán JIT, que forman las dos primeras capas y pagan solos desde el primer mes. El resto se añade por encima sin rehacer nada. Cada capa nueva aumenta el margen de anticipación.
¿Quién decide la resecuenciación final, SMED AI o planificación?
Planificación. SMED AI propone qué unidades no afectadas adelantar y con qué impacto en el pulmón; la persona la acepta o la ajusta con todos los datos delante. Con el tiempo, las propuestas aceptadas sirven para afinar las siguientes.
¿En qué casos para la línea JIDOKA AI?
Solo cuando el cruce de capas demuestra que una unidad llegaría a una estación sin la pieza o sin su punto crítico validado. Una duda de un modelo no para la línea: sube a una persona.
¿Sustituye al MES o a la planificación de materiales que ya tenemos?
No. Se apoya en ellos: el MES sigue siendo la verdad de la secuencia y el ERP la de los pedidos. El sistema cruza esas verdades con lo que de verdad llega al muelle y a la estación.
¿Cómo se estima el retorno antes de decidir?
Con el coste de vuestra hora de línea parada y los paros por desabasto del último año. Con esos dos datos se ve cuántos paros evitados pagan el sistema.
Otros casos de esta serie
- El dossier IATF que se arma soloEl día del auditor IATF 16949, o en una auditoría de proceso del grupo, alguien hoy dedica semanas a…
- El atornillador de par que ya no se tecleaEl sistema de atornillado de par que aprieta los puntos de fijación de seguridad tiene API, pero está…
- El Excel del laboratorio de pintura vuela al ERPEl laboratorio de pintura rellena cada turno un Excel con los parámetros de control de cada lote de…
- Ficha de vehículo sin papel al iniciar la unidadEn una planta de ensamblaje de modelo mixto, cada carrocería arranca su recorrido con una hoja de ruta…
- El albarán JIT entra al ERP soloEl camión de un proveedor JIT llega al muelle con una ventana de entrega ajustada al minuto. Con iLEAN…
- Panel de prensa vintage que empieza a hablarMuchas plantas de estampado conviven con al menos una prensa de generación anterior, crítica para alguna…
Contadnos cuánto os costó el último paro de línea por una pieza que no llegó.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de ensamblaje de vehículos Ver automotriz