El atornillador de par que ya no se teclea
El sistema de atornillado de par que aprieta los puntos de fijación de seguridad tiene API, pero está aislado del MES: el operario selecciona manualmente el programa de par para cada variante. Con iLEAN, el programa correcto se selecciona automáticamente según el VIN activo, y el resultado OK/NOK queda trazado sin tecleo intermedio.
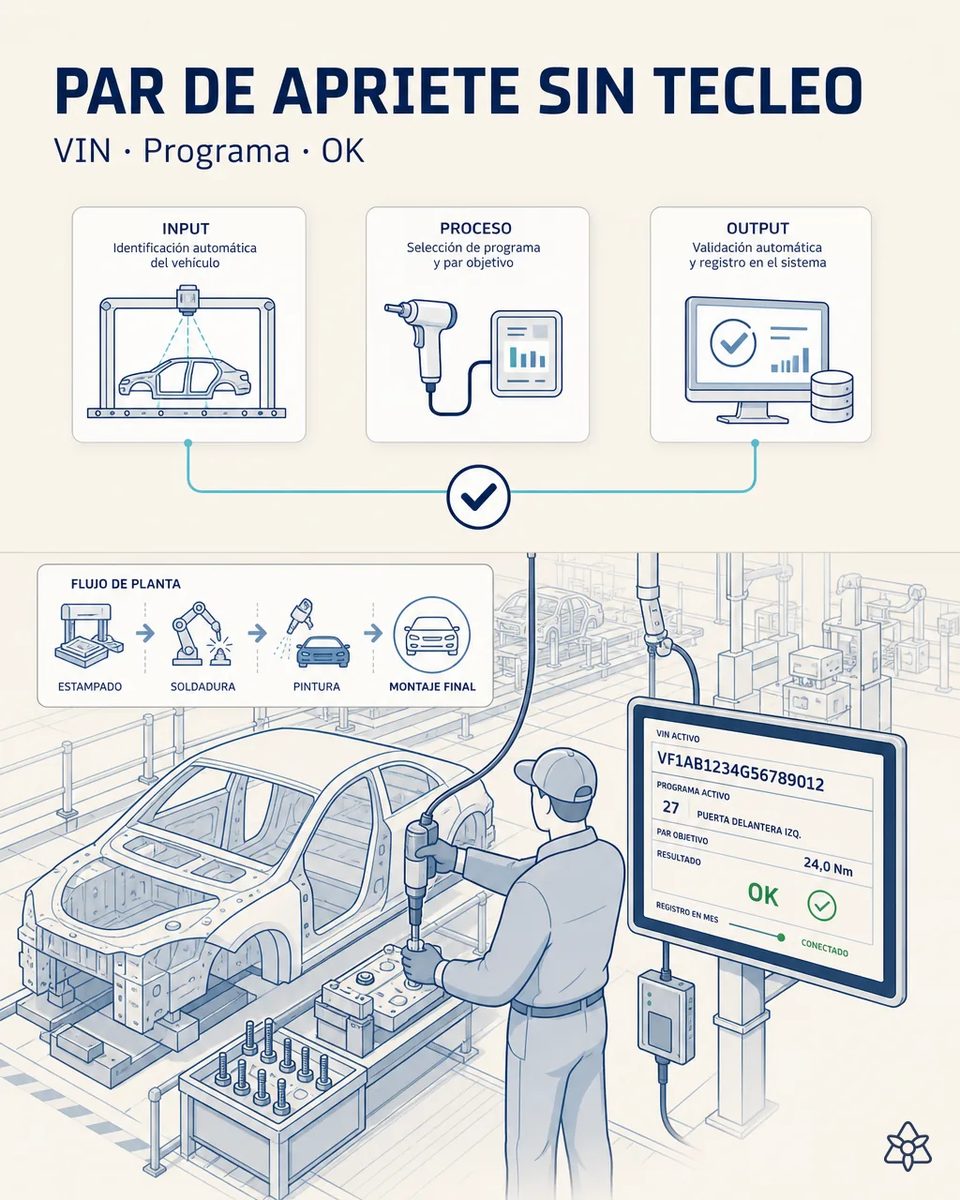
La última barrera antes del cliente depende de que alguien elija bien un programa.
Los puntos de fijación de seguridad son la última barrera antes del cliente. Cualquier error de programa de par seleccionado manualmente se convierte en un riesgo de seguridad. La selección manual sigue siendo el método estándar porque integrar el sistema de atornillado con el MES 'lleva tiempo de ingeniería' que nunca llega a priorizarse.
- Los puntos de fijación de seguridad —frenos, dirección, anclajes de cinturón, suspensión— son la última barrera antes de que el vehículo llegue al cliente.
- El sistema de atornillado que los aprieta tiene API, pero está aislado del MES. El operario selecciona a mano el programa de par para cada variante que entra en su estación.
- En una línea de modelo mixto, un programa equivocado es un apriete fuera de especificación que el propio atornillador da por bueno, porque cumple el programa que le dijeron.
- La integración se sabe necesaria, pero «lleva tiempo de ingeniería» y nunca llega a priorizarse frente a la producción del día. Mientras tanto, la seguridad del vehículo sigue dependiendo de un selector manual.
Connect cosiendo atornillador y MES — el VIN elige el programa, no la persona.
Connect cose el sistema de atornillado y el MES vía API: cuando el MES marca qué VIN entra en la estación, publica automáticamente el programa de par correcto; el resultado OK/NOK vuelve al MES vinculado a ese VIN, sin tecleo intermedio.
El atornillador ya sabe apretar bien y el MES ya sabe qué unidad hay en la estación; lo único que faltaba era que se hablaran. Es la integración que todo el mundo sabía necesaria y que, resuelta por fuera, deja de esperar a ingeniería. Y el operario deja de cargar con una decisión de seguridad que nunca debió depender de su memoria.
La selección manual del programa de par frente a la selección por VIN
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Elección del programa de par | Manual, por el operario | Automática según el VIN activo |
| Riesgo de programa equivocado | Presente en cada cambio de variante | Eliminado del flujo |
| Resultado OK/NOK | En el controlador del atornillador | En el MES, vinculado al VIN |
| Curva de apriete de una fijación de seguridad | Difícil de recuperar por unidad | Consultable por VIN |
| Tecleo intermedio | Selección y, a veces, registro | Ninguno |
| Proyecto de integración | — | Por API, sin reprogramar el controlador |
Selección manual de programa con riesgo de error humano → selección automática sin tecleo intermedio, trazabilidad de par por VIN completa.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 3-6 meses, de los más rápidos de la matriz.
- Reducción drástica del riesgo de no conformidad de seguridad, y con ella del riesgo de recall por fijación mal apretada.
- Trazabilidad de par completa por VIN, sin tecleo intermedio.
- Y una integración aplazada durante años resuelta sin esperar a un hueco en el plan de ingeniería. Además, el registro por VIN acorta cualquier investigación de campo sobre una fijación concreta.
Payback rápido, 3-6 meses, reducción drástica del riesgo de no conformidad de seguridad. *Estimación a validar*. (Payback 3-6 meses · reduce riesgo de recall de seguridad)
Y la duda razonable del responsable de producción
«¿Dejar que el sistema elija el programa de par no es más arriesgado que el operario?» — aquí no decide un modelo: el programa sale de una tabla VIN-variante-programa que ya existe, y lo que hace la IA es una tarea anclada de cruce de datos, donde los mejores modelos bajan del 1,5% de error [1]. Y si el VIN no se reconoce o no tiene programa asignado, el atornillador no se habilita: la estación para y avisa, en vez de apretar con el último programa usado. Ese es el comportamiento que hoy no existe con la selección manual.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre coser el atornillador de par al MES
¿Hay que reprogramar el controlador del atornillador?
No. Se usa la API que el sistema de atornillado ya tiene; los programas de par siguen siendo los que vuestra ingeniería validó. Lo único que cambia es quién elige cuál se carga para cada unidad.
¿Qué pasa si el MES no tiene el VIN de la unidad que entra?
La estación no habilita el apriete y avisa al jefe de línea. Es preferible un paro de segundos a una fijación de seguridad apretada con un programa supuesto. El aviso dice qué VIN falta y en qué estación, para que se resuelva en el momento.
¿Se guarda la curva de apriete o solo el OK/NOK?
Ambos, si el controlador los ofrece por API. El OK/NOK queda en el MES vinculado al VIN y la curva queda consultable para cualquier análisis posterior. Eso permite ver si un punto de fijación se acerca a su límite antes de que dé NOK.
¿Qué fijaciones se cubren primero?
Las de seguridad, porque son las que justifican el caso: frenos, dirección, anclajes de cinturón y suspensión. El resto de atornillados se puede añadir con el mismo patrón. El orden lo decide calidad según el riesgo de cada punto.
¿Cuánto tiempo de ingeniería exige?
Mucho menos que un proyecto de integración clásico, porque se trabaja contra interfaces que ya existen en ambos lados. Esa es la razón por la que deja de quedarse sin priorizar. Se valida en una estación piloto antes de extenderlo al resto de la línea.
Otros casos de esta serie
- El dossier IATF que se arma soloEl día del auditor IATF 16949, o en una auditoría de proceso del grupo, alguien hoy dedica semanas a…
- El Excel del laboratorio de pintura vuela al ERPEl laboratorio de pintura rellena cada turno un Excel con los parámetros de control de cada lote de…
- Ficha de vehículo sin papel al iniciar la unidadEn una planta de ensamblaje de modelo mixto, cada carrocería arranca su recorrido con una hoja de ruta…
- El albarán JIT entra al ERP soloEl camión de un proveedor JIT llega al muelle con una ventana de entrega ajustada al minuto. Con iLEAN…
- Panel de prensa vintage que empieza a hablarMuchas plantas de estampado conviven con al menos una prensa de generación anterior, crítica para alguna…
- El jefe de línea dicta sin soltar las manosEl jefe de línea camina toda su jornada entre estaciones con las manos ocupadas. Observaciones clave que…
Contadnos en cuántas estaciones de montaje final se elige hoy el programa de par a mano.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de ensamblaje de vehículos Ver automotriz