Panel de prensa vintage que empieza a hablar
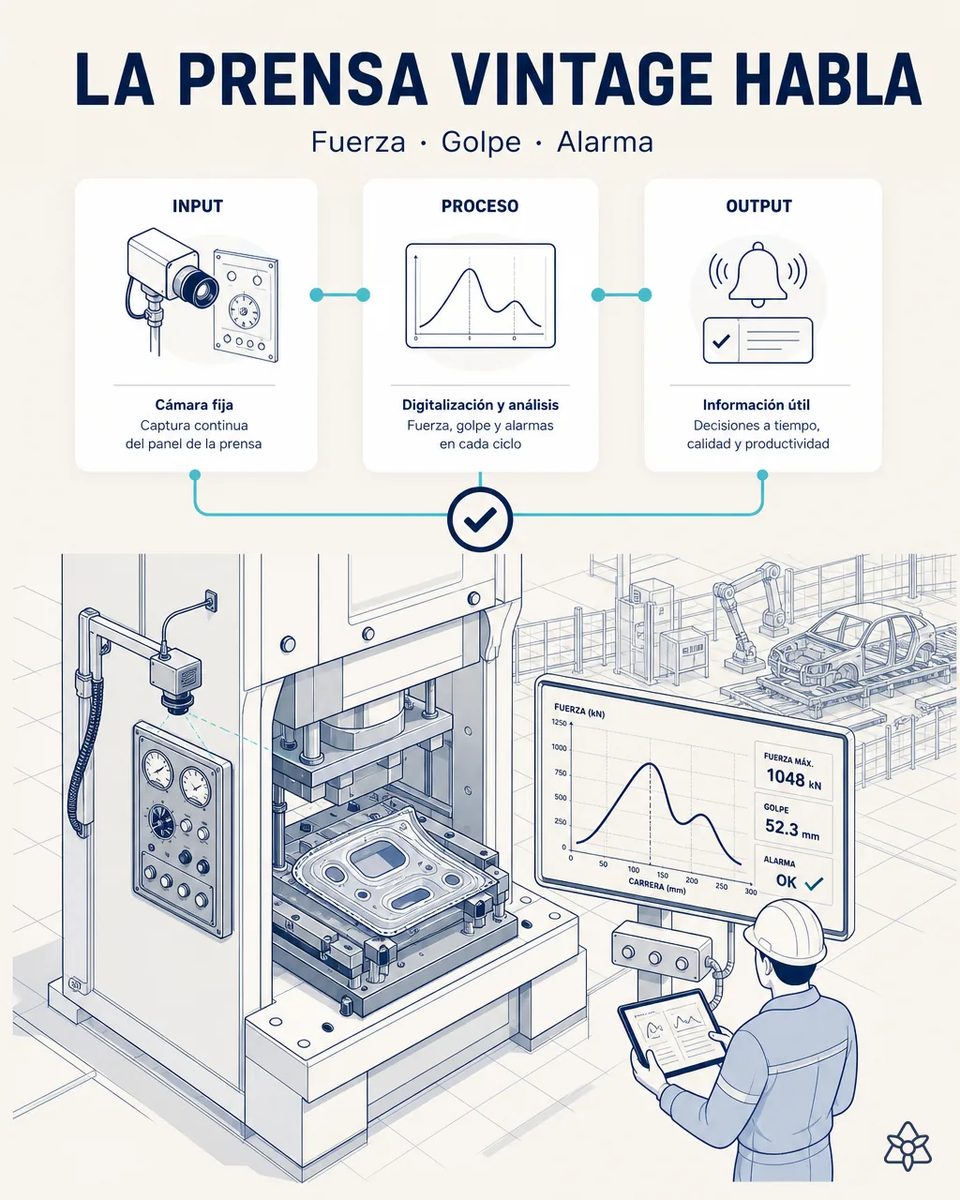
Muchas plantas de estampado conviven con al menos una prensa de generación anterior, crítica para alguna pieza de carrocería concreta, con un panel de control propietario sin salida de red. Con iLEAN Connect basta una cámara externa apuntando al panel: la prensa sigue siendo ella, pero ahora la planta tiene la curva de fuerza digitalizada golpe a golpe en memoria central, sin tocar el control original.
La pieza de carrocería más crítica sale de la máquina que menos datos deja.
La prensa vintage suele ser el cuello de botella de una pieza crítica y sus datos de fuerza/alarma mueren en pantalla cada pocos segundos porque nadie los registra golpe a golpe. Sin esa correlación, un incremento de scrap en una pieza concreta no se puede atribuir a una deriva del proceso de prensado hasta que el problema ya es grande.
- Casi todo taller de estampado de una planta de vehículos conserva al menos una prensa de generación anterior dedicada a un panel concreto: un lateral, un capó, una puerta. Su control es propietario y no tiene salida de red.
- La fuerza máxima, la carrera y las alarmas aparecen en la pantalla durante unos segundos y desaparecen con el golpe siguiente. Nadie las registra golpe a golpe, porque no hay forma de hacerlo sin abrir el control. Y abrirlo es justo lo que el fabricante de la prensa no permite sin perder la garantía.
- Cuando sube el scrap de ese panel —grietas en el embutido, roturas en una esquina— no hay manera de atribuirlo a una deriva del prensado hasta que el problema es grande y ya ha llegado a soldadura.
- Y la alternativa que siempre aparece en el plan es sustituir la prensa: un CAPEX que nadie quiere aprobar para una máquina que, por lo demás, funciona.
Connect en modo foto sobre panel — la prensa no se toca, se lee desde fuera.
Connect modo foto sobre panel: una cámara industrial fija captura la pantalla del control propietario; OCR + LLM anclado interpretan cada frame, estructuran la curva de fuerza por lote/pieza y cruzan con el ERP qué orden de fabricación estaba en prensa en ese instante.
La prensa sigue siendo exactamente la misma máquina, con su control original y su mantenimiento de siempre. Lo único nuevo es que cada golpe deja una curva consultable, cruzada con la orden de fabricación que estaba en la mesa en ese instante.
La prensa muda de hoy frente a la prensa leída golpe a golpe
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Curva de fuerza por golpe | Desaparece de la pantalla | Digitalizada y guardada en memoria central |
| Alarmas del control propietario | Las ve quien esté delante | Registradas con hora y orden de fabricación |
| Grieta en un panel lateral | Sin causa atribuible | Correlacionada con la fuerza de ese golpe |
| Análisis de causa raíz por lote | Días de suposiciones | Minutos |
| Control propietario de la prensa veterana | Intocable por garantía | Intacto, sin abrir puertos |
| Sustitución de la máquina | En el plan de inversiones | Aplazable con datos |
Cero correlación fuerza de prensado ↔ grieta/rotura de pieza → análisis de causa raíz por lote en minutos.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-10 meses.
- CAPEX de reemplazo de la prensa evitado o aplazado, que suele ser la partida más grande de la ecuación.
- Análisis de causa raíz de grietas y roturas por lote en minutos, en lugar de días.
- Y menos paneles defectuosos que llegan a soldadura y montaje, donde detectarlos cuesta varias veces más.
Payback estimado 5-10 meses, evitación de CAPEX de reemplazo de prensa. *Estimación a validar*. (Payback 5-10 meses · evita CAPEX de reemplazo de prensa)
Y la duda razonable del responsable de producción
«¿Una cámara mirando un panel analógico es fiable para correlacionar scrap?» — la pantalla está fija, los campos aparecen siempre en la misma posición y los valores tienen un rango físico conocido: es una tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Y el sistema descarta cualquier lectura fuera del rango posible de esa prensa en lugar de darla por buena, de modo que una mala lectura no contamina la serie.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre leer el panel de la prensa de estampado
¿Hay que modificar el control de la prensa o pedir permiso a su fabricante?
No. La cámara se monta por fuera, no se instala software en el control y no se abre ningún puerto. Para la prensa y para su garantía no ha cambiado nada. El montaje se hace en una parada corta y no exige revalidar el proceso de estampado.
¿Lee indicadores de aguja además de pantallas digitales?
Sí. Los manómetros y relojes de un panel antiguo se interpretan igual que una cifra en pantalla, porque su posición y su escala son siempre las mismas.
¿Cómo sabe qué orden de fabricación estaba en la prensa en cada golpe?
Cruzando la hora de cada lectura con la orden activa en el ERP. Así una curva anómala queda atada al lote de chapa y a los paneles concretos que salieron de ella.
¿Se ve una deriva antes de que aparezcan grietas?
Esa es la parte de más valor: al tener la fuerza de todos los golpes, el desplazamiento lento de la curva se ve como tendencia antes de que el embutido empiece a romper. Mantenimiento puede actuar en la parada programada, en lugar de enterarse por el scrap de soldadura.
¿Sirve para otras máquinas antiguas del taller de estampado?
Sí, el patrón es el mismo para cualquier equipo con panel propio y sin red. Se empieza por la prensa del panel más crítico porque es donde está el mayor riesgo. Las siguientes reutilizan la misma cámara, el mismo montaje y la misma lógica de lectura.
Otros casos de esta serie
- El dossier IATF que se arma soloEl día del auditor IATF 16949, o en una auditoría de proceso del grupo, alguien hoy dedica semanas a…
- El atornillador de par que ya no se tecleaEl sistema de atornillado de par que aprieta los puntos de fijación de seguridad tiene API, pero está…
- El Excel del laboratorio de pintura vuela al ERPEl laboratorio de pintura rellena cada turno un Excel con los parámetros de control de cada lote de…
- Ficha de vehículo sin papel al iniciar la unidadEn una planta de ensamblaje de modelo mixto, cada carrocería arranca su recorrido con una hoja de ruta…
- El albarán JIT entra al ERP soloEl camión de un proveedor JIT llega al muelle con una ventana de entrega ajustada al minuto. Con iLEAN…
- El jefe de línea dicta sin soltar las manosEl jefe de línea camina toda su jornada entre estaciones con las manos ocupadas. Observaciones clave que…
Contadnos qué panel de carrocería depende hoy de vuestra prensa más antigua.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de ensamblaje de vehículos Ver automotriz