El defecto de pintura que no llega al horno
A la cadencia de una línea de pintura, el ojo humano se cansa y deja pasar defectos sutiles de acabado. Edge iLEAN coloca una cámara a la salida de cabina, infiere en milisegundos por carrocería, y aparta la unidad defectuosa antes del horno de curado.
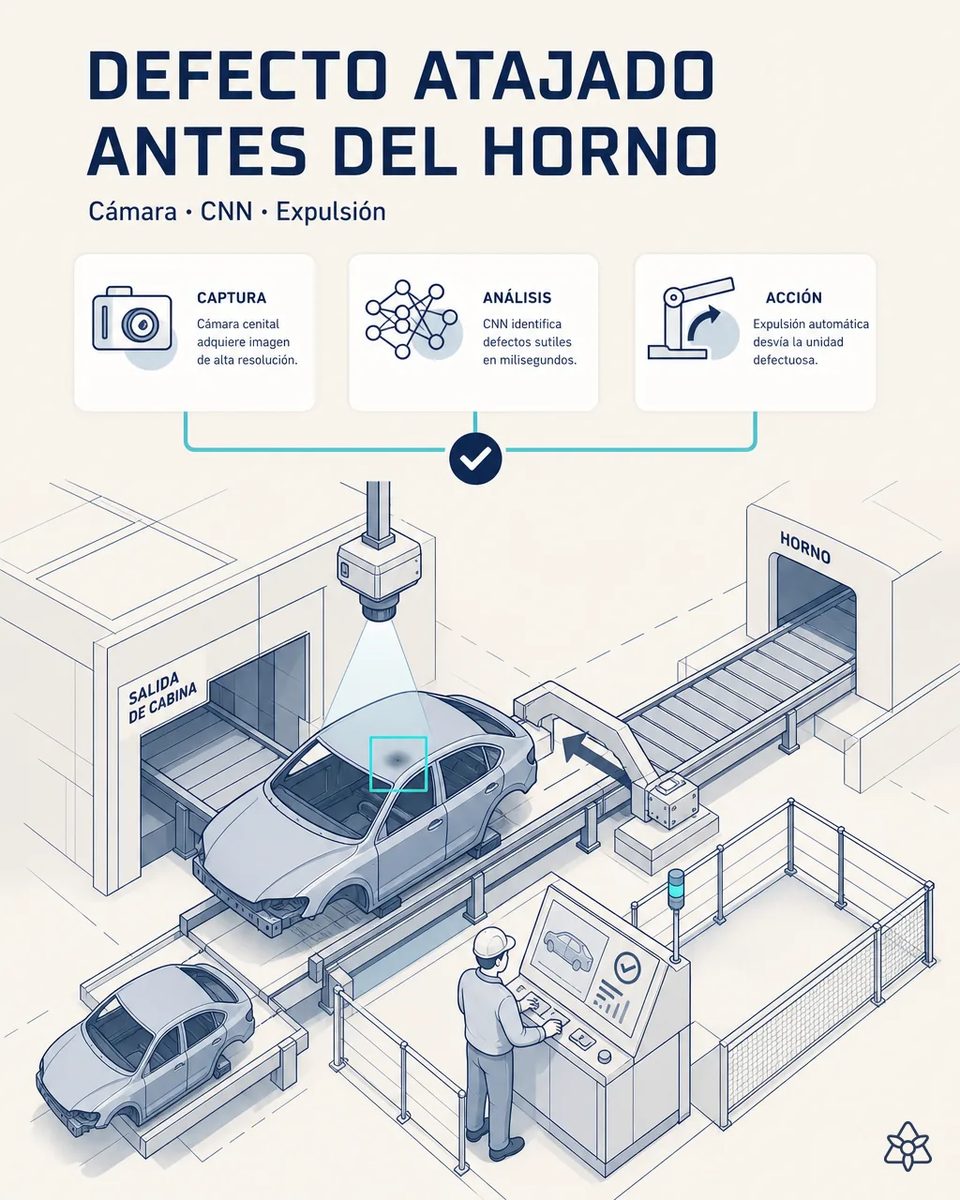
El defecto que se ve después del horno ya cuesta un repintado entero.
La inspección 100% visual humana a cadencia de línea es imposible de sostener turno tras turno; la inspección por muestreo deja huecos. Un defecto detectado después del horno de curado cuesta mucho más corregir (repintado completo) o llega directo al cliente como reclamo de calidad percibida.
- A la cadencia de un taller de pintura de carrocerías, la inspección visual del 100% es imposible de sostener turno tras turno: el ojo se cansa y deja pasar los defectos sutiles de acabado.
- La alternativa habitual es el muestreo, y el muestreo deja huecos por definición.
- Casi toda la inspección se hace después del horno de curado, cuando una inclusión, un descolgado o una falta de cubrición ya están fijados en la carrocería y piden repintado completo.
- Lo que se escapa del punch de retoque llega al cliente como reclamo de calidad percibida, que es lo que más daña la imagen de un vehículo nuevo. Y el cliente no distingue entre un defecto de pintura y un coche mal hecho.
Edge — inferencia local por carrocería, entre la cabina y el horno.
Edge: una cámara industrial a la salida de cabina + GPU local ejecutan una CNN entrenada con ejemplos buenos/malos del acabado concreto de la planta, infiriendo en milisegundos y apartando la unidad defectuosa antes del horno.
El punto de inspección cambia de sitio: de después del horno a antes. Una carrocería apartada antes de curar se corrige con un retoque; la misma carrocería después del horno es un repintado completo y otra vuelta por todo el taller. Esa vuelta ocupa cabina, horno y personal que estaban reservados para unidades nuevas.
La inspección post-horno de hoy frente a la cámara antes de curar
| Aspecto | Inspección actual | Con iLEAN Edge |
|---|---|---|
| Carrocerías revisadas | Una muestra, o todas con fatiga | El 100%, a cadencia de línea |
| Momento de la detección | Después del horno de curado | A la salida de cabina, antes de curar |
| Coste de corregir un defecto | Repintado completo | Retoque antes de fijar el acabado |
| Carga del punch de retoque | Saturado de unidades ya curadas | Solo lo que de verdad lo necesita |
| Decisión por carrocería | Depende del inspector de turno | Milisegundos, con el mismo criterio |
| Red de planta | — | No hace falta: la GPU es local |
Muestreo parcial post-horno → control del 100% de carrocerías antes de curar.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de retrabajo actual del taller de pintura.
- Control del 100% de carrocerías antes de curar, frente al muestreo parcial después del horno.
- Menos repintados completos y menos vueltas de carrocería por el taller, que es capacidad de cabina recuperada. En talleres que trabajan al límite, esa capacidad vale tanto como el retrabajo evitado.
- Y menos reclamos de calidad percibida en el cliente final.
Payback estimado 5-12 meses según ratio de retrabajo actual. *Estimación a validar*. (Payback 5-12 meses · control del 100% antes de curar)
Y la duda razonable del responsable de producción
«¿Y si aparta carrocerías que estaban bien?» — el falso positivo es el riesgo real de cualquier visión, y por eso la red se entrena con ejemplos buenos y malos del acabado concreto de vuestra planta, con vuestros colores y vuestra iluminación de cabina. Clasificar un defecto contra un catálogo conocido es una tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]; y los casos de borde no se apartan sin más, se elevan a una persona del punch. Con el tiempo, esas decisiones afinan el modelo justo donde más dudaba.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre inspeccionar la carrocería antes del horno
¿Por qué inspeccionar antes del horno y no después?
Porque antes de curar el defecto todavía se corrige con un retoque. Después del horno, la misma inclusión obliga a repintar la carrocería entera. Y una carrocería repintada vuelve a ocupar cabina y horno, que es capacidad que no se recupera.
¿Aguanta la cadencia del taller de pintura de carrocerías?
Sí. La inferencia se hace en una GPU local, en milisegundos por carrocería, y no depende de la red de planta ni de la nube. La cámara y la GPU van junto a la salida de cabina, sin tocar el control del transportador.
¿Qué defectos de acabado distingue la cámara?
Los de vuestro catálogo: inclusiones, descolgados, faltas de cubrición, piel de naranja marcada. Se entrena con lo que vuestro taller de pintura considera defecto, no con una lista genérica. Por eso el entrenamiento empieza con imágenes de vuestras propias carrocerías buenas y malas.
¿Funciona igual con colores claros, oscuros y metalizados?
Cada color se trata como un caso de entrenamiento propio, porque cambia cómo se ve el defecto. Con el color por secuencia de la línea, el modelo sabe en todo momento qué color está mirando. Los metalizados suelen pedir más ejemplos, y eso se ve en las primeras semanas.
¿Quién decide si una carrocería apartada se retoca o sigue?
Una persona del punch de retoque. La cámara aparta y señala dónde está el defecto; la decisión final sobre la unidad sigue siendo humana. Cada decisión del punch realimenta el modelo, que mejora justo en los casos de borde.
Otros casos de esta serie
- El dossier IATF que se arma soloEl día del auditor IATF 16949, o en una auditoría de proceso del grupo, alguien hoy dedica semanas a…
- El atornillador de par que ya no se tecleaEl sistema de atornillado de par que aprieta los puntos de fijación de seguridad tiene API, pero está…
- El Excel del laboratorio de pintura vuela al ERPEl laboratorio de pintura rellena cada turno un Excel con los parámetros de control de cada lote de…
- Ficha de vehículo sin papel al iniciar la unidadEn una planta de ensamblaje de modelo mixto, cada carrocería arranca su recorrido con una hoja de ruta…
- El albarán JIT entra al ERP soloEl camión de un proveedor JIT llega al muelle con una ventana de entrega ajustada al minuto. Con iLEAN…
- Panel de prensa vintage que empieza a hablarMuchas plantas de estampado conviven con al menos una prensa de generación anterior, crítica para alguna…
Contadnos cuántas carrocerías repintáis entero cada semana por defectos vistos después del horno.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de ensamblaje de vehículos Ver automotriz