El control visual que no se cansa a cadencia industrial
El control visual humano al 100% de los sacos no es sostenible a cadencia industrial. Una cámara Edge con visión CNN detecta el defecto en milisegundos y lo expulsa antes del paletizado.
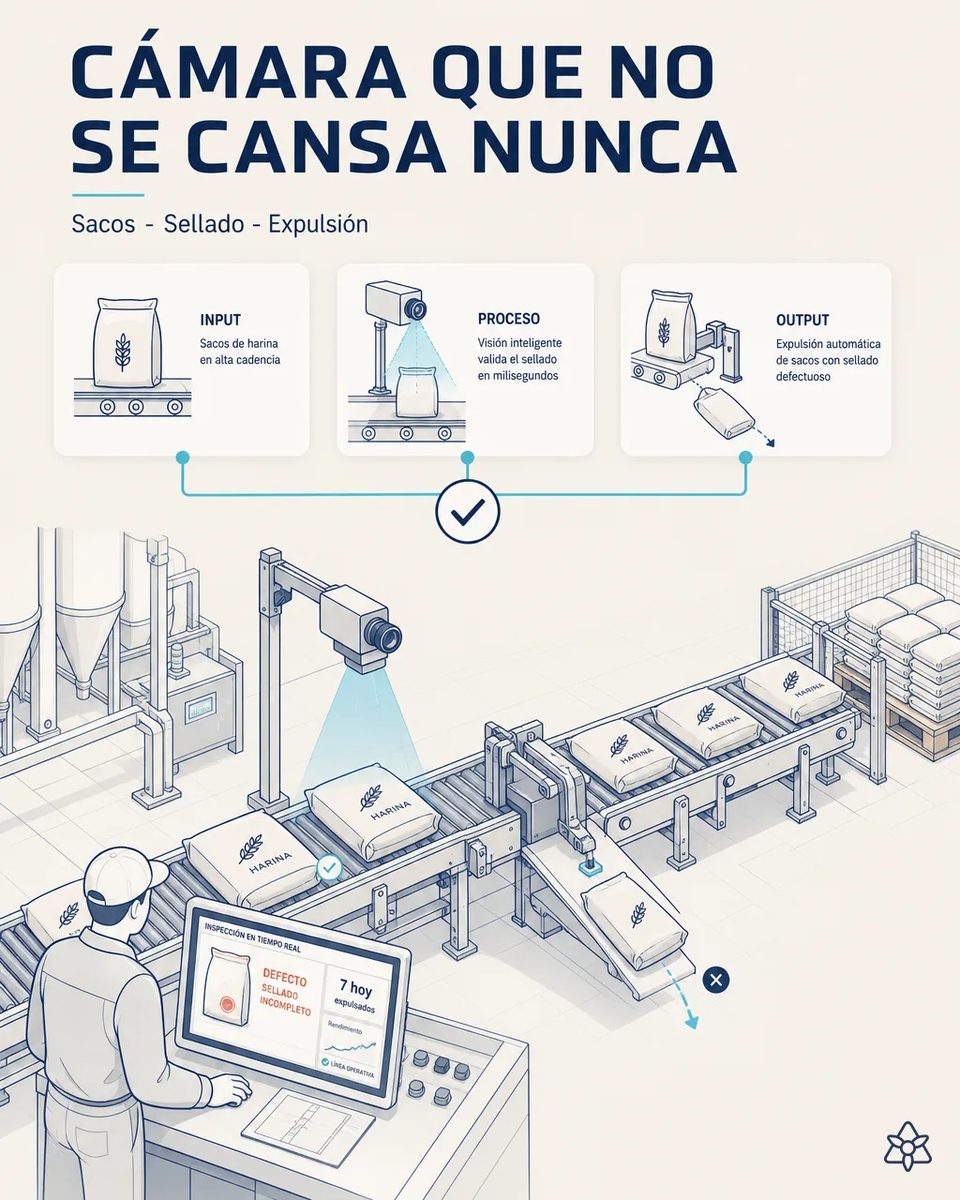
A cadencia industrial, el control visual al 100% es una ficción.
A cadencia industrial, el control visual al 100% se hace por muestreo, dejando pasar defectos puntuales de sellado, paletizado o etiqueta que llegan al cliente panadero.
- Una línea de ensacado saca cientos de sacos por hora. Mirar cada uno con atención durante un turno entero no lo sostiene ninguna persona. Y la persona que lo intenta deja de hacer cualquier otra cosa.
- Así que se controla por muestreo, y entre muestra y muestra pasan los defectos puntuales: un sellado incompleto, un saco rasgado, una etiqueta torcida o ilegible. Ninguno es frecuente; todos acaban llegando a algún cliente.
- Un saco abierto en el almacén del cliente es harina derramada, riesgo de plaga y una reclamación al molino.
- Y un palé mal formado o mal flejado llega deformado o se desmonta en el transporte. Las dos cosas terminan en una reclamación que cuesta más que el saco.
Edge con visión en la línea — inferencia local y expulsión automática.
Cámara Edge sobre la línea + CNN entrenada con ejemplos buenos/malos del saco concreto. Inferencia en milisegundos, expulsión automática de la unidad defectuosa.
La cámara no se cansa, no se distrae y no muestrea. Se entrena con ejemplos buenos y malos de vuestro saco concreto, decide en milisegundos y saca la unidad defectuosa antes del paletizado. Las personas pasan de mirar sacos a revisar los casos dudosos. Y el defecto que se repite deja de ser una sorpresa: se ve llegar en la serie de expulsados y se ajusta la soldadora o el formador de sacos antes de que se dispare.
El control de sacos hoy frente al control al 100%
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Cobertura | Muestreo | 100% de los sacos |
| Sellado incompleto | Se escapa entre muestras | Detectado y expulsado |
| Etiqueta ilegible o torcida | Se ve en destino | Se ve antes del paletizado |
| Fatiga a final de turno | Inevitable | No existe |
| Registro del defecto | Una anotación | Imagen, hora y lote |
| Casos dudosos en el molino | Pasan o no según quién mire | Se elevan a una persona |
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-10 meses, según el volumen de la línea.
- Reducción de devoluciones y reclamaciones del canal industrial por sacos abiertos, rotos o mal etiquetados. Cada reclamación evitada es un flete de vuelta y una gestión de calidad menos.
- Control al 100% de las unidades a la cadencia de línea, sin fatiga. El último saco del turno se mira igual que el primero.
- Y cada saco expulsado queda con su imagen y su lote, útil para ajustar la soldadora antes de que empeore. El dato de expulsados por hora y por formato es, además, un buen indicador del estado de la ensacadora.
Payback estimado 5-10 meses según volumen de línea, por reducción de devoluciones y reclamaciones del canal industrial. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si expulsa sacos buenos y nos llena el desvío?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con sacos buenos y malos de vuestra línea, con su iluminación. Distinguir un sellado conforme de uno abierto en un saco conocido es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]; lo que queda en la frontera no se expulsa a ciegas, se eleva a una persona.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la inspección de sacos de harina
¿Aguanta la cadencia de la ensacadora?
Sí. La inferencia se hace en el propio equipo Edge, junto a la línea, y se resuelve en milisegundos por saco. No depende de la red de planta ni de la nube. Si se cae la red, la inspección sigue funcionando igual.
¿Le afecta el polvo de harina a la cámara?
Se instala con carcasa estanca y, si hace falta, cortina de aire. El polvo es una condición de diseño del puesto, no una sorpresa. La limpieza del visor entra en el plan de limpieza de la línea, como cualquier otro equipo.
¿Cuántos sacos defectuosos hacen falta para entrenarla?
Menos de los que se teme: el catálogo de defectos de un saco es corto. Lo que importa es que sean de vuestros sacos y vuestra soldadora. Durante las primeras semanas, cada caso dudoso revisado por una persona sigue alimentando el entrenamiento.
¿Detecta también el palé mal formado?
Con una segunda cámara a la salida del paletizador, sí: capas desplazadas, sacos que sobresalen o fleje ausente. El palé defectuoso se aparta antes de que llegue al muelle de carga.
¿Vale para varios formatos de saco?
Sí, cambiando de modelo con el formato activo. Si la orden llega del ERP a la línea, el cambio de modelo puede ser automático. Sin depender de que el operario se acuerde de cambiarlo. Un modelo equivocado para el formato activo es una fuente de falsos rechazos que así desaparece.
Otros casos de esta serie
- El aviso del proveedor de trigo, atendido en el segundo ceroiLEAN lee en el segundo cero el aviso de un proveedor de trigo, cruza con la mezcla planificada y…
- Los datos de laboratorio, del Excel al ERP sin transcripcióniLEAN lee el Excel del laboratorio de calidad y lo vuelca validado al ERP, con un ahorro de hasta el 80%…
- La recepción de trigo, de doble tecleo a un solo toqueFoto al albarán y al boletín de análisis del camión de trigo: iLEAN lo vuelca al ERP con silo asignado y…
- La línea de envasado y el ERP dejan de teclearse por separadoiLEAN cose la línea automática de envasado y paletizado con el ERP, sin sustituir nada, y elimina el…
- La mezcla de trigos, digitalizada desde el primer minutoEl molinero fotografía el parte de mezcla de trigos y la receta del lote queda en el sistema central en…
- El cuadro de mando del molino, sin tocarlo, ahora hablaUna cámara externa lee el cuadro de mando del tren de molienda sin tocarlo: tonelaje, extracción y…
Contadnos cuántas reclamaciones por sacos dañados recibisteis el último año.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de harinas Ver alimentaria