Cada botella inspeccionada antes de encajar
En un tequila premium, la botella es parte del producto: el distribuidor y el consumidor pagan también por el envase. A la cadencia de la línea, el ojo humano deja pasar el llenado ligeramente bajo, la etiqueta un grado torcida, la cápsula mal termosellada o el sello fiscal despegado por una esquina. Con iLEAN Edge, una cámara sobre la línea inspecciona cada botella en milisegundos y expulsa la que no pasa antes de encajarla.
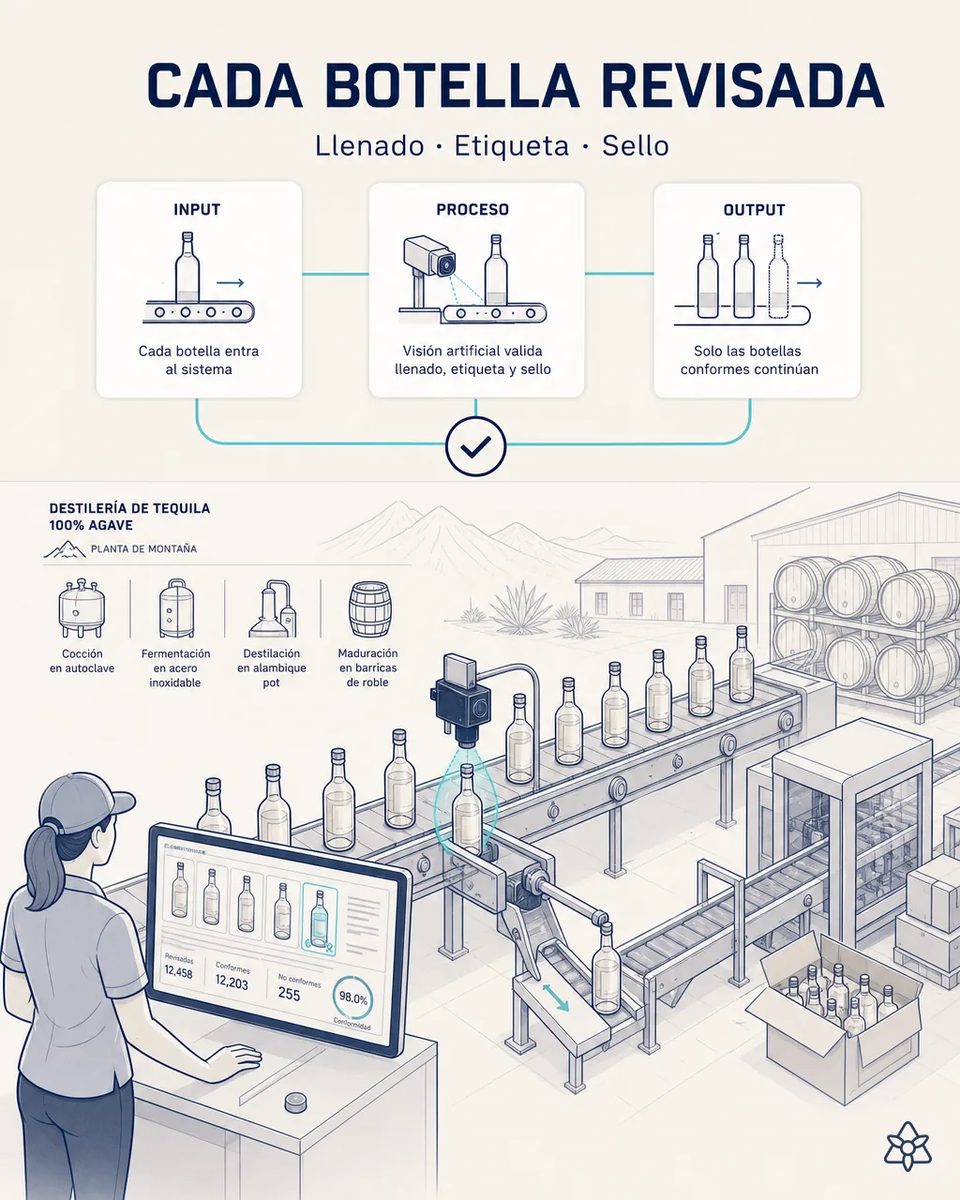
En un tequila premium, la botella es parte del producto.
El control es visual y humano, hecho por una persona que lleva horas mirando botellas iguales. Los defectos que se escapan son precisamente los sutiles, que son los que un distribuidor premium sí ve y sí devuelve. En producción por contrato el problema escala: el defecto cosmético lo reclama el cliente que encargó la marca, con un contrato de por medio. No es una nota de abono, es una conversación incómoda con quien te da volumen. Y hay una tercera capa: el sello fiscal. Un sello ausente o mal colocado no es un defecto estético, es un problema de cumplimiento.
- El distribuidor y el consumidor pagan también por el envase. A la cadencia de la línea, el ojo humano deja pasar el llenado ligeramente bajo, la etiqueta un grado torcida, la cápsula mal termosellada o el marbete despegado por una esquina.
- El control es visual, hecho por una persona que lleva horas mirando botellas iguales. Los defectos que se escapan son los sutiles, que son los que un distribuidor premium sí ve y sí devuelve.
- En maquila el problema escala: el defecto cosmético lo reclama el cliente que encargó la marca, con un contrato de por medio. No es una nota de abono, es una conversación incómoda con quien te da volumen.
- Y hay una tercera capa: un marbete ausente o mal colocado no es un defecto estético, es un problema de cumplimiento.
Edge — visión IA sobre la línea, antes de la encajadora.
Edge, visión IA en línea. El flujo:
La inferencia es local, en la propia planta, en milisegundos: sin nube ni conectividad, que en una planta de montaña no es un detalle menor. La red está entrenada con las botellas y etiquetas concretas de esta planta, marca por marca. La persona sigue al mando: decide qué se reprocesa y qué se descarta, y revisa los casos límite desde una pantalla de miniaturas. Lo que cambia no es quién decide sobre la botella dudosa, sino que ninguna botella pasa sin que alguien —la cámara o la persona— la haya mirado.
- Cámara industrial montada sobre la línea, después del llenado, etiquetado y aplicación de sello, y antes de la encajadora.
- Inferencia local en la propia planta, en milisegundos: sin dependencia de la nube ni de la conectividad, algo que en una planta de montaña no es un detalle menor.
- La red está entrenada con imágenes de las botellas y etiquetas concretas de esta planta, marca por marca.
- Detecta nivel de llenado fuera de rango, etiqueta y contraetiqueta torcidas o cambiadas, cápsula o lacre incompleto, sello fiscal ausente o mal colocado, y partícula o turbidez visible.
- Expulsa la botella antes del encajado y guarda la imagen como evidencia asociada al lote.
La persona sigue al mando: decide qué se reprocesa y qué se descarta, y revisa los casos límite desde una pantalla de miniaturas.
La inspección de hoy frente a la visión Edge
| Aspecto | Inspección a ojo | Con iLEAN Edge |
|---|---|---|
| Cobertura | Muestreo, y depende de la fatiga | 100 % de las botellas, a cadencia |
| Nivel de llenado | Se aprecia si es evidente | Fuera de rango, expulsada |
| Etiqueta y contraetiqueta | Un grado torcida pasa | Torcida o cambiada, expulsada |
| Marbete fiscal | Ausente o despegado, a veces pasa | Ausente o mal colocado, expulsada |
| Evidencia por lote | Ninguna | Imagen de cada botella rechazada |
| Dónde se detecta | En el distribuidor | En planta, antes de encajar |
De inspección por muestreo y a ojo a inspección del 100% de las botellas, con evidencia gráfica por lote. De devoluciones y reclamaciones cosméticas del distribuidor a detección en planta.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Reducción estimada de defecto escapado de al menos un 30 % respecto al control humano a cadencia.
- Payback estimado 6-12 meses, según volumen de botellas y coste medio de una devolución.
- Devoluciones y reclamaciones cosméticas del distribuidor que pasan a detectarse en planta, con evidencia gráfica por lote.
- Y el marbete ausente deja de ser un problema de cumplimiento que se descubre fuera.
Reducción estimada de defecto escapado ≥30% respecto al control humano a cadencia. Payback estimado 6-12 meses según volumen de botellas y coste medio de una devolución. *Estimación a validar.*
Y la duda razonable del responsable de producción
«¿Y si expulsa botellas buenas?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con botellas buenas y malas de vuestras marcas concretas, con la iluminación de esa línea, no con un modelo genérico. Clasificar una botella contra una referencia conocida es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Los casos límite no se descartan sin más: se elevan a la pantalla de miniaturas para que decida una persona, y cada decisión realimenta el entrenamiento.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la inspección de botellas
¿Qué defectos detecta?
Nivel de llenado fuera de rango, etiqueta y contraetiqueta torcidas o cambiadas, cápsula o lacre incompleto, marbete fiscal ausente o mal colocado, y partícula o turbidez visible.
¿Aguanta la cadencia de la línea?
Sí: la inferencia se resuelve en milisegundos por botella, en un equipo local. No depende de la red de planta ni de la nube, así que un corte de conectividad no para la línea ni deja botellas sin inspeccionar.
¿Sirve para varias marcas y formatos en la misma línea?
Sí, cambiando el modelo según la orden de envasado activa. Cada marca tiene su botella, su etiqueta y su cápsula, y la referencia se carga con la orden. Si la codificadora está cosida al ERP, el cambio de modelo es automático con el cambio de trabajo.
¿Qué pasa con la botella expulsada?
Sale de la línea antes de la encajadora y su imagen queda guardada como evidencia asociada al lote. Reprocesar o descartar lo decide la persona, no la cámara.
¿Cuántas botellas hacen falta para entrenar?
Menos de las que se teme, porque el catálogo de defectos de envasado es corto y repetitivo. Lo que hace falta es que sean botellas reales de vuestras marcas, con la luz de vuestra línea. Las primeras semanas la cámara aprende de cada botella que la persona reclasifica.
Otros casos de esta serie
- El expediente de cada tanda se escribe soloCada tanda genera su expediente: origen del agave, curva de cocción, analítica, cortes, envasado y…
- Cada kilo de agave, explicado en botellaCuatro anillos que cuadran kilos de agave, litros de mosto, litros a 40° y botellas selladas, tanda a…
- El aviso del camión de agave, leído en el segundo ceroiLEAN lee el aviso de retraso o cambio de tonelaje del camión de agave, lo cruza con el calendario de…
- La bitácora de tanda deja de morir en papelEl maestro tequilero fotografía su hoja de tanda y el proceso entra estructurado en el sistema, sin…
- La codificadora imprime lo que dice el ERP, sin tecleoMarca, lote, categoría y mercado viajan del ERP a la codificadora por API, y el consumo de sellos…
- El Excel del laboratorio entra solo al ERPiLEAN lee el Excel del laboratorio cuando se guarda, lo estructura y lo vuelca al ERP tras validación.…
Contadnos cuántas devoluciones cosméticas os llegaron el año pasado y qué costó cada una.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de destilerías de tequila Ver alimentaria