Ningún arranque de línea sin evidencia visual
Una línea que cambia de calibre de tubo o de programa OEM exige reajuste y verificación de cada estación antes de arrancar. Hoy depende de una firma humana sin evidencia objetiva. Con iLEAN Edge, cámaras fijas en cada punto crítico comparan el estado actual con el estado de referencia. No deja arrancar hasta que todas dan OK y calidad firma con esa evidencia.
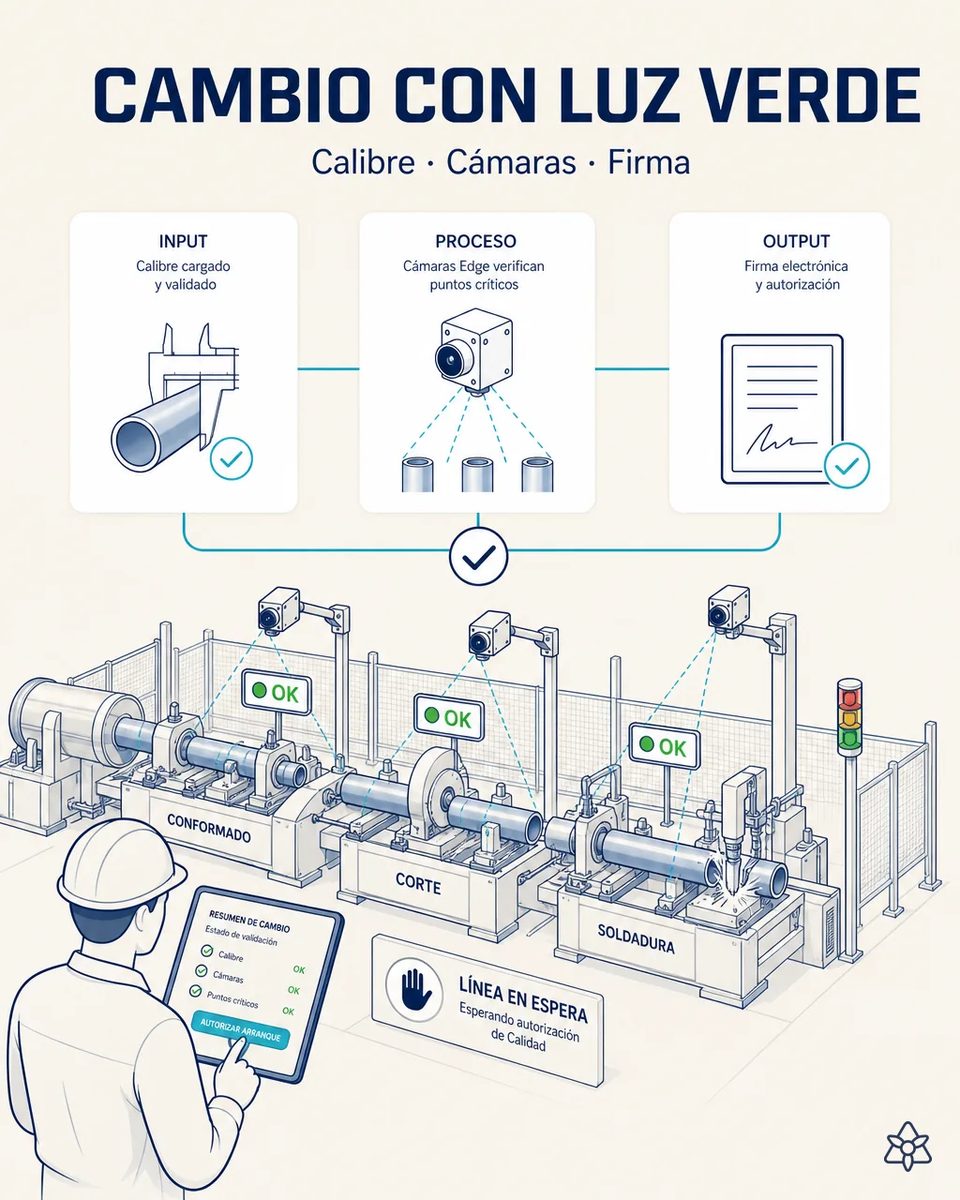
El cambio de calibre se cierra con una firma que nadie puede enseñar después.
el cambio de calibre o de programa detiene la línea entre 1 y 3 horas y hoy se cierra con una firma humana sin evidencia visual estructurada — un riesgo directo bajo un plan de control IATF 16949.
- Cambiar de calibre de tubo o de programa OEM obliga a reajustar los rodillos de la roladora, las estaciones de calibrado, la sierra y la celda de soldadura.
- La línea está parada entre 1 y 3 horas, y toda esa presión cae sobre el momento de dar el arranque.
- Hoy el arranque se cierra con una firma humana sin evidencia visual estructurada: alguien certifica que cada estación está preparada sin poder demostrarlo después.
- Bajo un plan de control IATF 16949, una estación mal reajustada no afecta a una pieza: afecta a todo el lote que sale con el calibre nuevo fuera de especificación.
Edge con JIDOKA AI — la línea no arranca hasta que cada estación da OK y calidad firma.
Edge + JIDOKA AI. Cámaras industriales con CNN entrenadas para reconocer "preparado vs. no preparado" en cada estación. Bloqueo de arranque hasta OK + firma.
La cámara no sustituye al responsable: le da algo sobre lo que firmar. Cada estación se compara con su estado de referencia para ese calibre, y la firma de calidad deja de ser un acto de confianza para convertirse en una decisión sobre evidencia. Y como la comparación es la misma en los tres turnos, el criterio deja de depender de quién esté ese día.
El arranque tras cambio de calibre, hoy y con luz verde
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Rodillos de la roladora reajustados | Se da por hecho | Comparados con la referencia del calibre |
| Tope de la sierra para la longitud nueva | Se comprueba en la primera pieza | Verificado antes de arrancar |
| Cabezal de soldadura posicionado | Confianza en el ajustador | Imagen contrastada por estación |
| Firma de arranque | Sin evidencia detrás | Sobre N imágenes de referencia |
| Lote completo fuera de tolerancia | Posible | Bloqueado antes del primer metro |
| Evidencia del cambio para el OEM | Una casilla | Imágenes fechadas por estación |
firma a ciegas con riesgo de lote fuera de especificación → firma basada en evidencia visual por punto crítico.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- El payback depende de la frecuencia de cambio de calibre y de programa, y no fijamos un rango de meses: se calcula con vuestro número de cambios por semana.
- Lo que se protege en cada cambio es el lote completo que viene detrás, no solo la primera pieza.
- La firma de calidad pasa de ser a ciegas a estar basada en evidencia visual por punto crítico, en los tres turnos y con el mismo criterio.
- Y cada cambio deja su propia evidencia, que después alimenta el dossier PPAP sin trabajo adicional y responde a la pregunta del auditor sobre cómo se verifica un arranque.
protección frente a un lote completo fuera de tolerancia, payback en función de la frecuencia de cambio de programa. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si la cámara me retiene la línea con todo bien ajustado?» — es la objeción correcta, porque el cambio de calibre es tiempo de línea parada. El sistema no bloquea por una duda del modelo: bloquea por discrepancia comprobable con el estado de referencia y, si duda, eleva a calidad con la imagen. Reconocer preparado frente a no preparado en una estación fija es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1].
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la luz verde tras un cambio de calibre
¿Qué estaciones de la línea se verifican?
Las que defináis como críticas en el plan de control: normalmente roladora, estaciones de calibrado, sierra o corte a medida y celda de soldadura. Se pueden añadir puntos, como la bobina cargada o el útil de medida de la primera pieza.
¿Cómo se crea el estado de referencia de cada calibre?
Se captura la primera vez que un cambio se da por bueno con calidad presente. A partir de ahí, cada cambio a ese calibre se compara con esa referencia aprobada, que se actualiza solo con nueva firma de calidad.
¿Añade tiempo a una parada que ya dura horas?
La comprobación son segundos por estación. Lo que hoy alarga el arranque es la duda y las verificaciones repetidas por falta de evidencia, sobre todo en el cambio de calibre del turno de noche.
¿Qué pasa si una estación no da OK?
La línea sigue en espera y el ajustador ve en la tableta qué estación falla y en qué difiere de la referencia. No hay que buscar el problema a ciegas ni repetir la verificación completa de toda la línea.
¿Encaja con un programa de reducción de tiempos de cambio?
Sí, y lo refuerza: con evidencia por estación se ve qué parte del cambio consume más tiempo, que es el punto de partida de cualquier trabajo de SMED.
Otros casos de esta serie
- El camión ya no espera por tu recepciónUna foto al albarán y a las etiquetas de colada basta para que iLEAN vuelque los datos al ERP tras un…
- La tarjeta viajera ya no se pierde en papeliLEAN Connect fotografía la tarjeta viajera al arrancar el lote de tubo y lo deja trazable en el sistema…
- Ningún aviso crítico se lee tardeiLEAN detecta retrasos de acero y cambios de especificación del OEM en el segundo cero y sugiere la…
- Dos mundos que por fin se hablan: Excel y ERPiLEAN absorbe el Excel de mediciones dimensionales en tiempo real y lo vuelca al ERP tras validación,…
- El activo más caro de tu planta, ahora conectado sin tocarloUna cámara externa digitaliza los parámetros del panel de la roladora sin tocar la máquina ni parar la…
- Habla con la IA sin dejar de caminarCon un pinganillo, el jefe de línea dicta incidencias sin soltar las manos; iLEAN las estructura y las…
Contadnos cuántos cambios de calibre hacéis por semana y cuánto dura cada uno.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de tubo de precisión automotriz Ver automotriz