Habla con la IA sin dejar de caminar
El jefe de línea de conformado y soldadura pasa el turno completo caminando entre estaciones, con las manos ocupadas. Lo que él sabe —un lote de acero con más rechazo, un soldador que necesita refuerzo, un rodillo que empieza a desgastarse— muere al final del turno. Con iLEAN Connect modo pinganillo, lo dicta caminando y la IA lo estructura, lo guarda y devuelve apoyo en segundos.
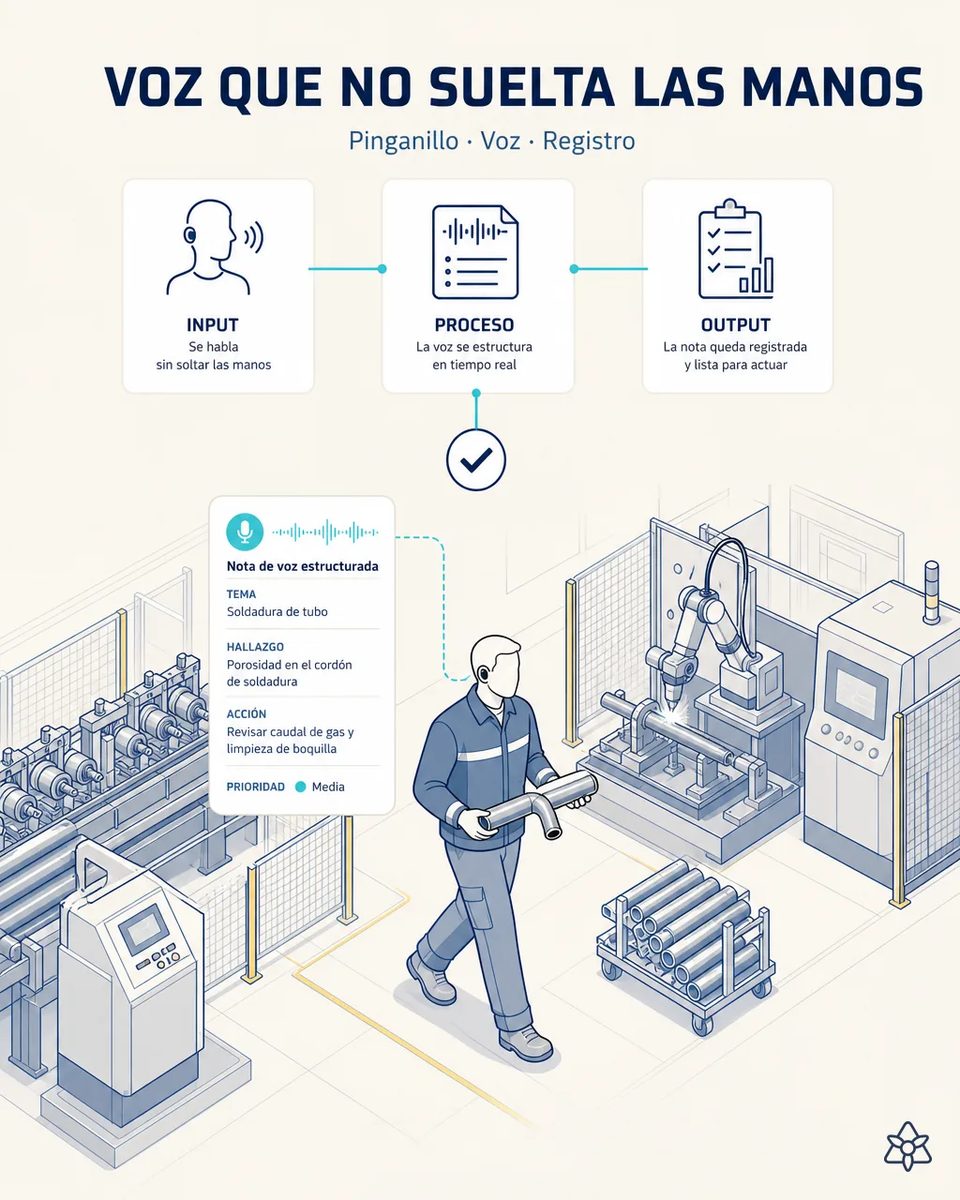
El rodillo que empieza a marcar el tubo solo lo sabe quien pasó por delante.
el conocimiento operativo crítico vive en la cabeza del jefe de línea y nunca entra al sistema mientras es útil.
- El jefe de línea pasa el turno caminando entre la roladora, la sierra y la soldadura, con las manos ocupadas y sin un terminal a mano.
- Es quien nota que un lote de acero da más rechazo que el anterior, que un soldador necesita refuerzo o que un rodillo empieza a desgastarse.
- Nada de eso entra al sistema mientras es útil: se cuenta en el relevo, se apunta en un cuaderno o se olvida.
- Cuando calidad investiga un rechazo tres semanas después, el dato que lo explicaba ya murió con el turno en que se vio.
Connect en modo voz — palabra de activación personalizada y solo lo que el jefe de línea dicta.
Connect modo voz con wake-word personalizada. Un LLM estructura el dictado como incidencia vinculada al lote/línea/turno activos, y devuelve confirmación por voz o push.
El sistema registra lo que el jefe de línea decide contarle y cuando decide contárselo, nada más. Esa frontera es la que hace que el caso se use en el mes seis: se percibe como una ayuda para no tener que acordarse, no como un control. Y es la fuente que más contexto aporta cuando calidad tiene que explicar un rechazo de soldadura que los datos de máquina no explican.
La ronda del jefe de línea de hoy frente a la ronda dictada
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Lote de acero con más rechazo | Comentario en el relevo | Incidencia atada a la colada y al programa |
| Rodillo que empieza a marcar | Se sabe cuando ya hay scrap | Aviso a mantenimiento al momento |
| Soldador que necesita refuerzo | Se resuelve de palabra | Registrado con línea y turno |
| Dónde queda la observación | En la memoria de una persona | En el histórico de la línea |
| Confirmación al jefe de línea | Ninguna | Por voz o notificación en segundos |
| Charla normal en la nave | — | No se captura |
conocimiento que muere al final del turno → entra al sistema en tiempo real y se cruza con datos vivos del programa y del lote de acero.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Sin payback propio: es pieza habilitante. Es difícil de monetizar a priori y no le ponemos número de meses.
- Su valor está en que toda mejora continua en una planta de tubo depende de que esta información exista y llegue a tiempo a calidad: sin histórico de lo que se vio en la línea, cada análisis de rechazo de soldadura empieza desde cero.
- El conocimiento operativo deja de morir al final del turno y se cruza con datos vivos del programa y del lote de acero.
- La estimación, si queréis hacerla, se hace con vuestro responsable de mejora continua y no con una cifra genérica, porque depende de cuántos problemas recurrentes arrastra hoy cada línea.
difícil de monetizar a priori, pero toda mejora continua en planta depende de que esta información exista y llegue a tiempo a calidad. *Estimación a validar* con el responsable de mejora continua.
Y la duda razonable del responsable de producción
«¿Esto sirve para controlar a mis operarios?» — no. iLEAN escucha al jefe de línea, no a los operarios, y solo desde que pronuncia su palabra de activación hasta que termina de dictar; no hay escucha continua ni localización de nadie. Estructurar el dictado contra la línea, el lote y el turno activos es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1], y la incidencia se puede corregir antes de quedar en el histórico.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre dictar incidencias en la línea de tubo
¿Entiende el dictado con el ruido de la sierra y de la roladora?
Está pensado para eso. El auricular es compatible con la protección auditiva y el reconocimiento está ajustado a ruido industrial y al vocabulario de conformado y soldadura.
¿A qué queda atada una incidencia dictada?
A la línea, al programa y al lote de acero que estaban activos en ese momento. Por eso sirve después para cruzarla con un rechazo de metrología o con una alarma de corrientes inducidas del mismo lote.
¿Puede el jefe de línea preguntar algo al sistema además de dictar?
Sí: por ejemplo, qué lote de fleje está en la roladora o si esa incidencia ya se registró antes. La respuesta llega por voz o como notificación, sin que tenga que sacar el móvil del bolsillo.
¿Qué pasa si dicta algo que luego resulta no ser un problema?
Se cierra como observación sin acción. También tiene valor: forma parte del histórico que distingue un síntoma aislado de uno repetido.
¿Por qué no se le asigna un plazo de retorno?
Porque su valor es habilitante: alimenta el análisis de causa raíz y la mejora continua de los demás casos, y no tiene una línea de ahorro propia que medir por separado.
Otros casos de esta serie
- El camión ya no espera por tu recepciónUna foto al albarán y a las etiquetas de colada basta para que iLEAN vuelque los datos al ERP tras un…
- La tarjeta viajera ya no se pierde en papeliLEAN Connect fotografía la tarjeta viajera al arrancar el lote de tubo y lo deja trazable en el sistema…
- Ningún aviso crítico se lee tardeiLEAN detecta retrasos de acero y cambios de especificación del OEM en el segundo cero y sugiere la…
- Dos mundos que por fin se hablan: Excel y ERPiLEAN absorbe el Excel de mediciones dimensionales en tiempo real y lo vuelca al ERP tras validación,…
- El activo más caro de tu planta, ahora conectado sin tocarloUna cámara externa digitaliza los parámetros del panel de la roladora sin tocar la máquina ni parar la…
- Cero parámetros de soldadura tecleados a manoiLEAN cose la celda de soldadura láser al ERP: el parámetro correcto llega solo, sin tecleo manual ni…
Contadnos qué sabe vuestro jefe de línea que no está escrito en ningún sistema.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de tubo de precisión automotriz Ver automotriz