Cero parámetros de soldadura tecleados a mano
La celda de soldadura láser que cierra el tubo antes de conformado final es relativamente moderna y tiene API. Pero está aislada del ERP: cada cambio de programa exige teclear a mano el parámetro. Con iLEAN la celda queda cosida bidireccionalmente al ERP: el parámetro correcto viaja automático desde el programa activo.
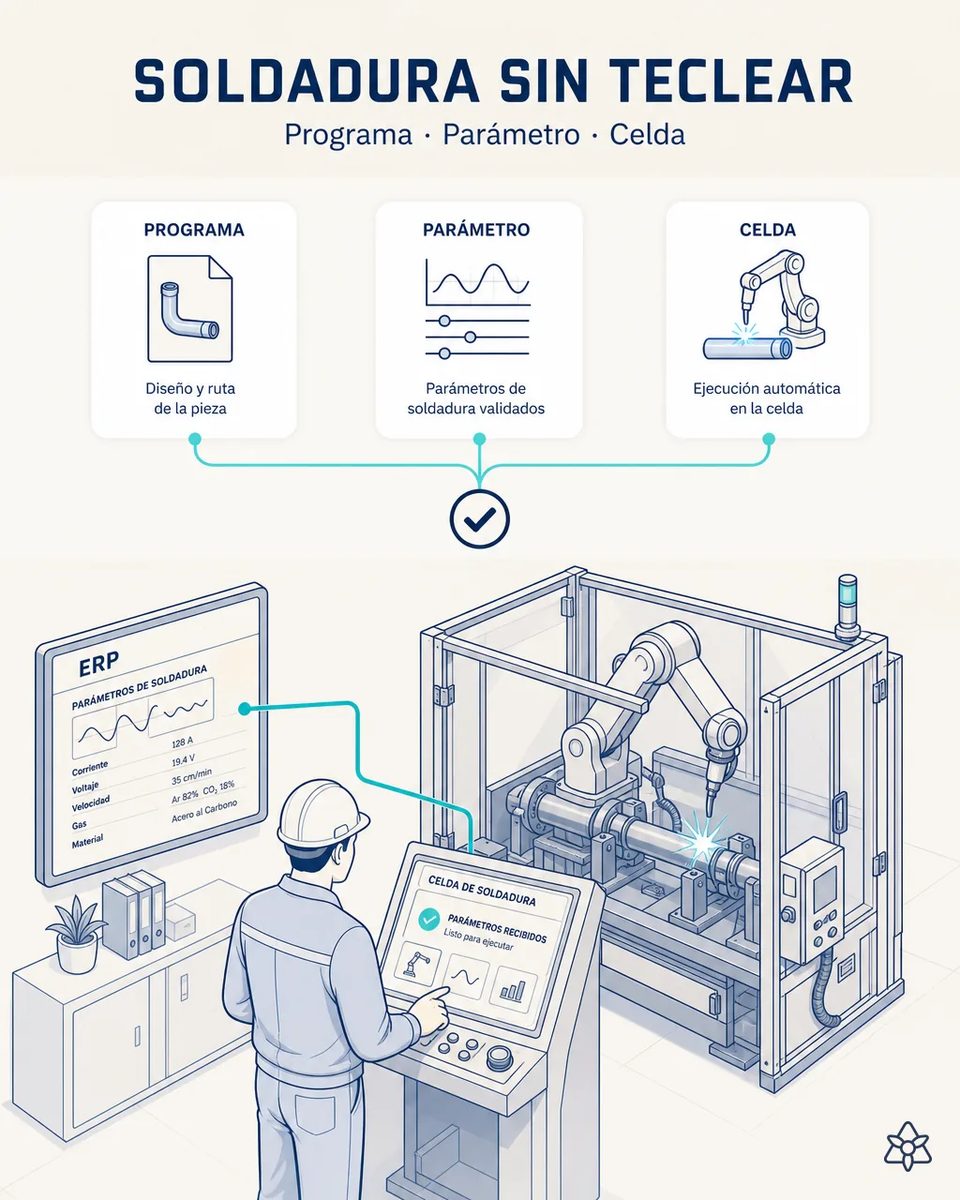
El proceso más crítico del tubo depende de que nadie se equivoque con un número.
la celda de soldadura es el proceso más crítico del flujo — cualquier error de parámetro se traduce en pieza rechazada o, peor, no detectada hasta el cliente.
- La celda de soldadura láser que cierra el tubo es relativamente moderna y tiene API, pero está aislada del ERP.
- En cada cambio de programa alguien teclea a mano potencia, velocidad y gas de protección desde una hoja impresa o de memoria. Con varios cambios por turno, la probabilidad de un dígito equivocado deja de ser teórica.
- La soldadura es el proceso más crítico del flujo: un parámetro equivocado se convierte en pieza rechazada o, peor, en un cordón que no se detecta hasta el cliente.
- Cada mes aparecen errores de tecleo, algunos con rechazo o no conformidad asociada, y todos con el mismo origen: una persona copiando un número entre dos sistemas que podrían hablarse.
Connect cose dos sistemas modernos por API — el programa del ERP manda el parámetro a la celda.
Connect cose dos sistemas modernos vía API. Cuando el ERP marca arranque de programa, publica automáticamente el parámetro de soldadura homologado a la celda.
No se reprograma la celda ni se sustituye nada. Cuando el ERP marca el arranque de un programa, publica el parámetro homologado en PPAP para ese tubo; la celda devuelve lo que realmente aplicó, y la diferencia, si la hay, se ve en el momento. Es la pieza que convierte la soldadura del cordón longitudinal en un proceso donde el error humano de origen deja de ser posible.
La celda de soldadura aislada frente a la celda cosida al ERP
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Parámetro al cambiar de programa | Tecleado a mano | Publicado desde el ERP |
| Origen del valor | Hoja impresa o memoria | Parámetro homologado en PPAP |
| Error de tecleo | Varios al mes | Cero de origen humano |
| Lo que aplicó realmente la celda | No vuelve a ningún sistema | Registrado por lote |
| Discrepancia entre ERP y celda | Se descubre en el rechazo | Bloqueo antes de soldar |
| Inversión en la celda | — | Ninguna: se usa su API |
errores de tecleo de parámetro al mes (algunos con rechazo o no conformidad asociada) → cero error de origen humano.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback rápido estimado de 3-6 meses, porque la inversión es pequeña y el riesgo que elimina está en el proceso más crítico del tubo.
- Reducción drástica del riesgo de no conformidad por parámetro de soldadura erróneo.
- Cero errores de tecleo de origen humano en el cambio de programa, sin reprogramar la celda ni cambiar el procedimiento del soldador.
- Y un registro por lote de lo que la celda aplicó de verdad, que es la mitad de la respuesta ante cualquier reclamación de cordón. La otra mitad la pone la inspección del cordón en línea.
payback rápido de 3-6 meses, reducción drástica del riesgo de no conformidad por parámetro erróneo. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Vais a mandar parámetros a mi celda sin que nadie los mire?» — el parámetro no lo decide iLEAN: es el homologado para ese programa en el ERP, y el soldador sigue viendo en su terminal qué ha recibido antes de soldar. Donde interviene extracción, como leer la hoja de parámetros heredada para cargar la primera vez, la tarea es anclada y los mejores modelos bajan del 1,5% de error [1], con revisión de ingeniería antes de publicar.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre coser la celda de soldadura láser al ERP
¿Sirve también para una soldadora por alta frecuencia?
Sí, si tiene interfaz de comunicación. El patrón es el mismo: el ERP publica el parámetro del programa, como potencia del generador o velocidad de línea, y la máquina devuelve lo que aplicó.
¿Qué pasa si ingeniería cambia un parámetro homologado?
Se cambia en un solo sitio, el ERP, con su control de versiones. La celda recibe el nuevo valor en el siguiente arranque del programa y queda constancia de desde cuándo aplica, que es lo que pide el OEM en un cambio notificado.
¿Puede el soldador ajustar a mano un parámetro en la celda?
Puede, si vuestro procedimiento lo permite, pero el ajuste vuelve al sistema como desviación con su autor. Deja de ser invisible y se puede analizar si ese ajuste se repite con un programa o con un soldador.
¿Qué se registra de cada lote soldado?
El parámetro publicado, el que la celda confirma haber aplicado y la hora. Es la base para cruzarlo después con la inspección del cordón y con el ensayo por corrientes inducidas de ese mismo lote.
¿Cuánto se tarda en conectar una celda?
Depende de la documentación de su API, pero es un trabajo de semanas, no de meses, porque no hay que tocar el control de la celda ni revalidar su proceso.
Otros casos de esta serie
- El camión ya no espera por tu recepciónUna foto al albarán y a las etiquetas de colada basta para que iLEAN vuelque los datos al ERP tras un…
- La tarjeta viajera ya no se pierde en papeliLEAN Connect fotografía la tarjeta viajera al arrancar el lote de tubo y lo deja trazable en el sistema…
- Ningún aviso crítico se lee tardeiLEAN detecta retrasos de acero y cambios de especificación del OEM en el segundo cero y sugiere la…
- Dos mundos que por fin se hablan: Excel y ERPiLEAN absorbe el Excel de mediciones dimensionales en tiempo real y lo vuelca al ERP tras validación,…
- El activo más caro de tu planta, ahora conectado sin tocarloUna cámara externa digitaliza los parámetros del panel de la roladora sin tocar la máquina ni parar la…
- Habla con la IA sin dejar de caminarCon un pinganillo, el jefe de línea dicta incidencias sin soltar las manos; iLEAN las estructura y las…
Contadnos cuántas veces al mes se teclea a mano un parámetro de soldadura en vuestra planta.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de tubo de precisión automotriz Ver automotriz