El ojo que nunca se cansa en tu línea de soldadura
A la cadencia de una línea de tubo automotriz, el ojo humano se cansa y deja pasar poros, desalineación de cordón o rebaba de corte fuera de tolerancia. Edge iLEAN coloca una cámara sobre la línea, infiere en milisegundos por pieza, y expulsa la defectuosa antes de que avance al siguiente proceso.
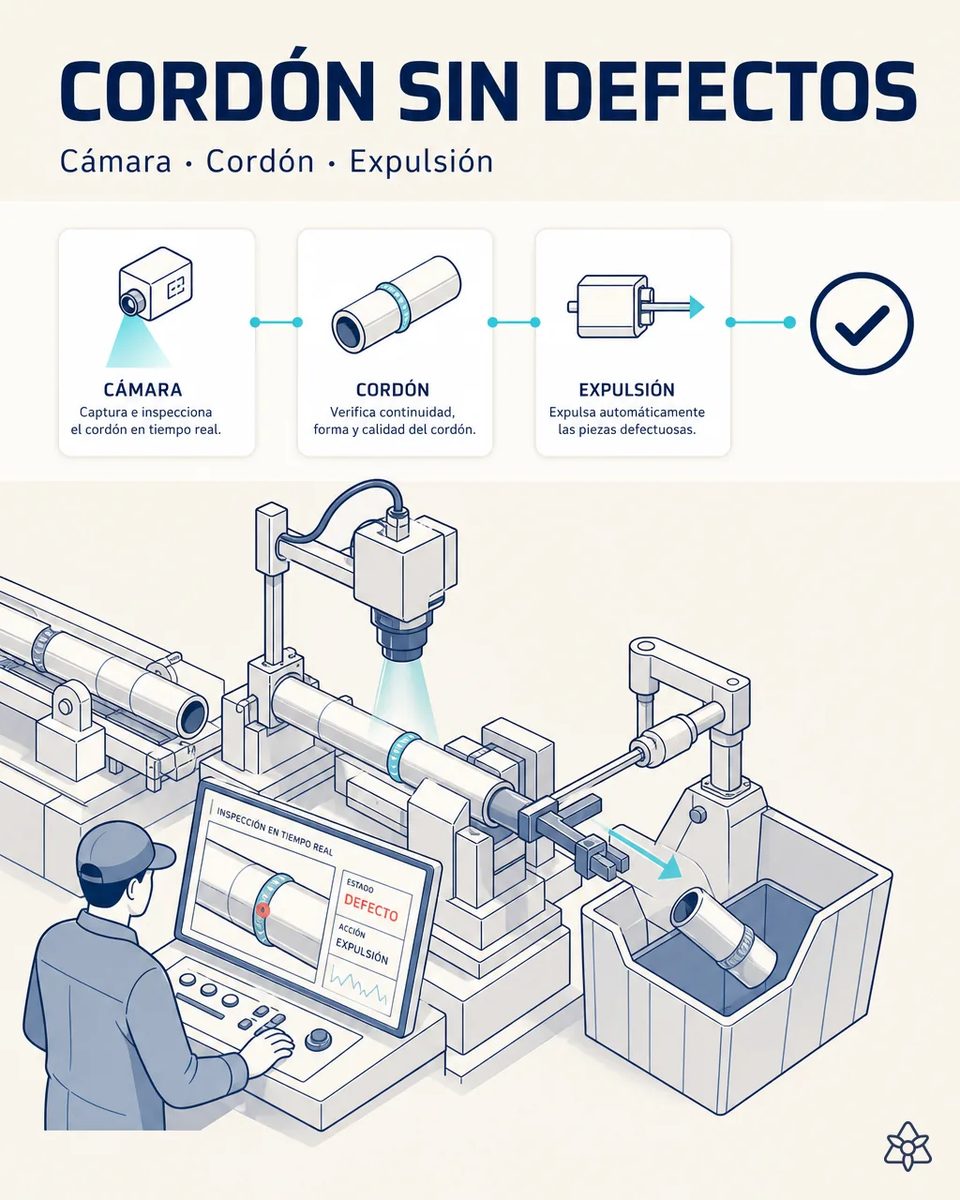
Entre muestra y muestra pasan cientos de tubos que nadie ha mirado.
el control 100% visual humano es imposible a cadencia real de línea. La inspección por muestreo deja huecos entre muestras.
- A la cadencia de una línea de tubo automotriz, el ojo humano se cansa y deja pasar poros, desalineación del cordón o rebaba de corte fuera de tolerancia.
- El control visual del cien por cien es imposible a velocidad real, así que se inspecciona por muestreo, entre un 1 y un 5% de las piezas. Todo lo que pasa entre dos muestras sale sin que nadie lo haya mirado.
- Las corrientes inducidas detectan discontinuidades en la soldadura, pero no ven la forma del cordón ni el acabado del corte.
- Cuando un defecto aparece en una muestra, la contención alcanza todo lo producido desde la muestra anterior, y el defecto que no cae en ninguna muestra llega al OEM, a veces montado ya en una columna de dirección.
Edge — visión CNN local sobre la línea, sin enviar ninguna imagen a la nube.
Edge — visión CNN local, sin enviar imagen a la nube. Modelo entrenado con ejemplos del cordón/corte concretos del programa.
El modelo no es genérico: se entrena con ejemplos del cordón y del corte de vuestros programas concretos. Por eso distingue un sobreespesor admisible de uno que el OEM rechaza, y por eso la inspección del cien por cien no se convierte en una fábrica de falsos rechazos. En tubo para dirección o amortiguador, donde el cordón es una característica de seguridad, esa diferencia es la que decide si el OEM os mantiene el programa.
El muestreo del cordón de hoy frente a la inspección Edge
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Tubos inspeccionados | 1-5% por muestreo | 100% |
| Poro superficial en el cordón | Visto si cae en la muestra | Detectado pieza a pieza |
| Rebaba del corte a medida | Se descubre en el cliente | Expulsada antes del siguiente proceso |
| Tubos retenidos tras un defecto | Todo lo producido desde la muestra anterior | Solo el tubo defectuoso |
| Imagen del tubo rechazado | No existe | Guardada con lote y programa |
| Relación con corrientes inducidas | Dos controles que no se hablan | Forma y continuidad cruzadas |
muestreo del 1-5% → control del 100% de piezas. Contenciones de lote por defecto no detectado → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según vuestro ratio de rechazo actual.
- Del muestreo del 1-5% al control del 100% de los tubos.
- Reducción drástica de contenciones de lote por defecto no detectado, que hoy obligan a reinspeccionar todo lo producido desde la última muestra buena.
- Y menos reclamaciones de OEM por cordón o corte, que son las que más pesan en la calificación del proveedor. Cada tubo expulsado queda además con su imagen, lo que acelera el análisis del defecto en origen.
payback estimado 5-12 meses según ratio de rechazo actual, reducción de contenciones y reclamaciones de OEM. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si expulsa tubos buenos y me hunde la productividad?» — el falso rechazo es el riesgo real de cualquier visión, y por eso el criterio lo fijáis vosotros con ejemplos buenos y malos de vuestros programas, con la iluminación de esa estación. Clasificar un cordón contra ese catálogo acotado es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]; los casos dudosos no se expulsan a ciegas, se apartan para que decida una persona.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión del cordón de tubo
¿Sustituye al ensayo por corrientes inducidas?
No. Las corrientes inducidas detectan discontinuidades en la soldadura; la cámara ve la forma del cordón y el acabado del corte. Son complementarias, y cuando las dos señales se cruzan por tubo el defecto tiene mucho menos sitio por donde escapar.
¿Llega a la velocidad de una línea de conformado continua?
Sí: la inferencia es local, en milisegundos por pieza, y no depende de la red de planta ni de ninguna conexión exterior. La imagen de vuestros tubos no sale de la planta.
¿Detecta también la rebaba interior después del corte?
Si la estación permite ver el extremo del tubo, sí. Se decide en la puesta en marcha dónde colocar la cámara para cubrir corte y cordón, y si hace falta se añade una segunda cámara.
¿Qué pasa cuando cambia el diámetro del tubo?
Nada que reconfigurar a mano: el sistema carga el modelo del programa activo desde el ERP. Cada familia de diámetro y espesor tiene su propio criterio de cordón aceptable, entrenado con piezas reales de ese programa.
¿Sirve la imagen guardada ante una reclamación del OEM?
Sí: cada tubo expulsado queda con su imagen, lote y programa, y se puede demostrar qué salió y qué se retuvo. Es un argumento mucho más sólido que un registro de muestreo.
Otros casos de esta serie
- El camión ya no espera por tu recepciónUna foto al albarán y a las etiquetas de colada basta para que iLEAN vuelque los datos al ERP tras un…
- La tarjeta viajera ya no se pierde en papeliLEAN Connect fotografía la tarjeta viajera al arrancar el lote de tubo y lo deja trazable en el sistema…
- Ningún aviso crítico se lee tardeiLEAN detecta retrasos de acero y cambios de especificación del OEM en el segundo cero y sugiere la…
- Dos mundos que por fin se hablan: Excel y ERPiLEAN absorbe el Excel de mediciones dimensionales en tiempo real y lo vuelca al ERP tras validación,…
- El activo más caro de tu planta, ahora conectado sin tocarloUna cámara externa digitaliza los parámetros del panel de la roladora sin tocar la máquina ni parar la…
- Habla con la IA sin dejar de caminarCon un pinganillo, el jefe de línea dicta incidencias sin soltar las manos; iLEAN las estructura y las…
Contadnos qué porcentaje de vuestros tubos inspeccionáis hoy y cuánto os costó la última contención.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de tubo de precisión automotriz Ver automotriz