Qué cambió entre el tiro cuarenta y el cincuenta y cinco
El try-out es el momento de la verdad del molde: se monta, se inyecta y se mira la pieza. Hoy la mira una persona con años de oficio, tiro a tiro, durante horas, anotando en una hoja. Acierta, pero no puede correlacionar cien tiros con cien combinaciones de parámetros. Con iLEAN Edge, una cámara sobre la prensa clasifica el defecto de cada pieza en milisegundos y lo ata a los parámetros exactos de esa inyectada.
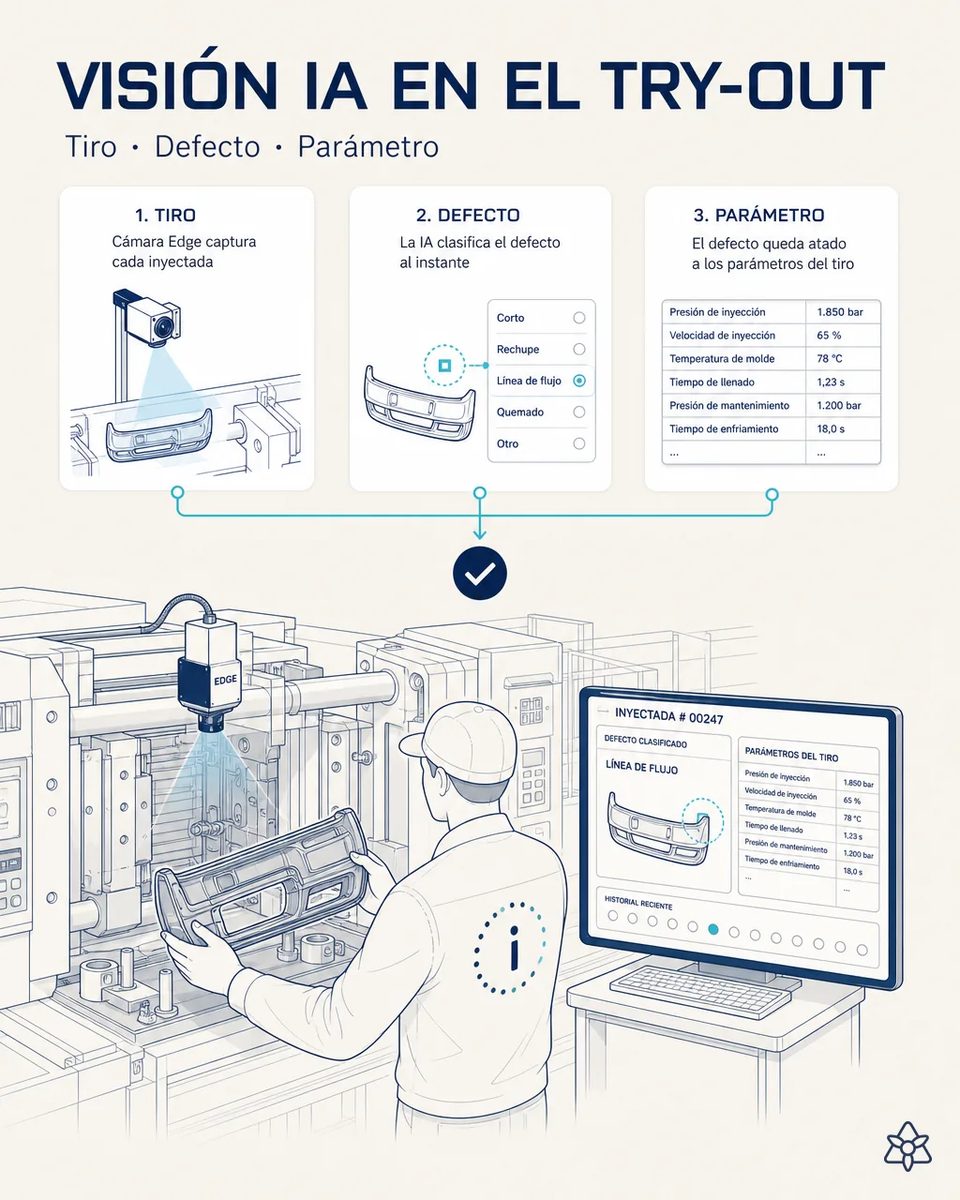
Lo que falta en un try-out no es ojo: es memoria y correlación.
Cada vuelta de try-out cuesta prensa, acero, horas de banco y calendario. Y lo que decide si hará falta otra vuelta es la interpretación de un puñado de piezas por parte de una persona cansada al final de una jornada larga. Cuando el defecto está en una superficie de Clase A —la que verá el comprador del coche— la tolerancia es cero y la discusión con el cliente es larga, porque ninguna de las dos partes tiene evidencia estructurada: solo impresiones y fotos sueltas. Lo que falta en un try-out no es ojo. Es memoria y correlación.
- El try-out es el momento de la verdad del molde: se monta, se inyecta y se mira la pieza. Hoy la mira una persona con años de oficio, tiro a tiro, durante horas, anotando en una hoja.
- Acierta, pero no puede correlacionar cien tiros con cien combinaciones de parámetros. Y lo que decide si hará falta otra vuelta es su interpretación de un puñado de piezas al final de una jornada larga.
- Cada vuelta cuesta prensa, acero, horas de banco y calendario. Una vuelta de más en un molde complejo es una semana menos en el camino crítico.
- Cuando el defecto está en una superficie de Clase A, la tolerancia es cero y la discusión con el cliente es larga, porque ninguna de las dos partes tiene evidencia estructurada: solo impresiones y fotos sueltas.
Edge — visión IA en la propia prensa de try-out, con inferencia local.
Edge: visión IA en la propia prensa, con inferencia local y sin enviar nada fuera de la planta.
El técnico de try-out sigue mandando: la IA le da el patrón —qué cambió entre el tiro cuarenta y el cincuenta y cinco— y él decide el ajuste de venteo, refrigeración o postizo. El efecto acumulado es un histórico que permite entrar al siguiente molde parecido sabiendo qué pasó en el anterior, y llevar a la reunión con el cliente la secuencia de tiros en vez de una carpeta de fotos del móvil.
- Cámara industrial sobre la zona de extracción de la prensa de try-out.
- Modelo de visión entrenado con piezas buenas y con el catálogo de defectos reales del taller: rechupe, rebaba, línea de flujo, quemado por gas, marca de expulsor, deformación, falta de llenado.
- Cada clasificación se guarda junto a los parámetros de esa inyectada (presión, tiempos, temperaturas) y al detalle del molde sospechoso: venteo, refrigeración, postizo.
- El técnico de try-out sigue mandando: la IA le da el patrón, él decide el ajuste.
El efecto acumulado es un histórico que permite entrar al siguiente molde parecido sabiendo qué pasó en el anterior.
El try-out de hoy frente al try-out con visión
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Registro de cada tiro | Hoja manuscrita con impresiones | Defecto clasificado y parámetros de la inyectada |
| Rechupe, rebaba, línea de flujo, quemado | Lo que recuerda el técnico | Catálogo del taller, tiro a tiro |
| Causa: venteo, refrigeración o postizo | Por experiencia | Con evidencia correlacionada |
| Vueltas de try-out por molde complejo | Las que hagan falta | Al menos una menos |
| Discusión de una superficie Clase A con el cliente | Fotos sueltas | Histórico por tiro |
| Siguiente molde parecido | Se empieza de cero | Con lo aprendido en el anterior |
de una hoja manuscrita con impresiones → histórico de defecto por tiro correlacionado con parámetros. De diagnosticar la causa por experiencia → llegar a la causa con evidencia, y llevarla a la reunión con el cliente.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Reducción estimada de al menos una vuelta de try-out en los moldes complejos.
- Payback estimado 5-11 meses.
- Cada vuelta evitada libera prensa, banco y días de calendario en el camino crítico del molde, que es donde el deslizamiento de fecha se hace visible.
- Y la reunión con el cliente sobre un defecto de Clase A se lleva con evidencia por tiro, no con impresiones: qué se cambió, en qué inyectada y qué pasó con el defecto.
reducción estimada de al menos una vuelta de try-out en los moldes complejos; payback estimado 5-11 meses. Cada vuelta evitada libera prensa, banco y días de calendario en el camino crítico. *Estimación a validar con el histórico de vueltas por molde*.
Y la duda razonable del responsable de producción
«¿Y si clasifica como defecto una pieza que está bien?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con piezas buenas y con el catálogo de defectos reales de vuestro taller, con la iluminación de vuestra prensa, no con un modelo genérico. Clasificar un defecto conocido sobre una pieza conocida es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]; el caso dudoso no se cuenta como defecto en silencio: se eleva al técnico, que decide y realimenta el modelo.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión en el try-out
¿Qué defectos reconoce?
Los del catálogo real del taller: rechupe, rebaba, línea de flujo, quemado por gas, marca de expulsor, deformación, falta de llenado. Se entrena con vuestras piezas, buenas y malas, y el catálogo crece cuando el técnico etiqueta un defecto nuevo.
¿Cómo obtiene los parámetros de cada inyectada?
De la prensa de try-out, por su interfaz o leyendo el panel. Presión, tiempos y temperaturas quedan guardados junto a la clasificación de esa pieza concreta y al detalle del molde sospechoso: venteo, refrigeración, postizo.
¿Sirve para superficies Clase A?
Es donde más aporta: la tolerancia es cero y la evidencia por tiro es lo que permite discutir con el cliente sobre datos y no sobre impresiones.
¿Sale alguna imagen del taller?
No. La inferencia es local, en la propia prensa. Nada se envía fuera de la planta, lo que importa cuando la pieza es de un vehículo aún no presentado.
¿Se aprovecha en el siguiente molde?
Sí: el histórico de defecto contra parámetro y contra detalle sospechoso se consulta al entrar en un molde parecido, y es lo que acorta el bucle desde la primera vuelta.
Otros casos de esta serie
- El molde tiene que estar en su fechaCuatro anillos coordinados —suministro, avance real, cambios de ingeniería y validación— para que el…
- El libro del molde se escribe mientras el molde se fabricaFotos, cotas, parámetros, coladas y firmas ensamblados por molde y ordenados por estándar de automoción.…
- La recepción de acero no es rutina de almacén: es un hito de proyectoAlbarán, certificado de colada y etiquetas capturados por foto y volcados al ERP: trazabilidad…
- Qué molde y qué fecha mueve ese correo, respondido en segundosRetrasos de acero y cambios de ingeniería leídos al instante y cruzados con los proyectos vivos: la…
- El dato de calidad más valioso del taller deja de vivir en una carpetaiLEAN lee el informe dimensional al guardarse, lo ata al molde y lo vuelca al ERP tras validación: hasta…
- La hoja de ruta del detalle, en el sistema al segundo ceroEl avance real de cada detalle del molde en el sistema al instante: una foto a la hoja de ruta y cero…
Contadnos cuántas vueltas de try-out lleva hoy un molde complejo en vuestro taller.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de moldes de inyección Ver automotriz