Las máquinas ya saben lo que hacen; falta que el proyecto se entere
Programa en ejecución, husillo en corte, avance, parada, alarma: ese dato existe en el control de las máquinas modernas del taller desde el primer día. Nadie lo ha cosido al ERP porque "no daba tiempo a integrarlo bien", así que se teclea a mano lo que la máquina ya tenía exacto. Con iLEAN Connect se cosen los dos sistemas por API, sin sustituir ninguno.
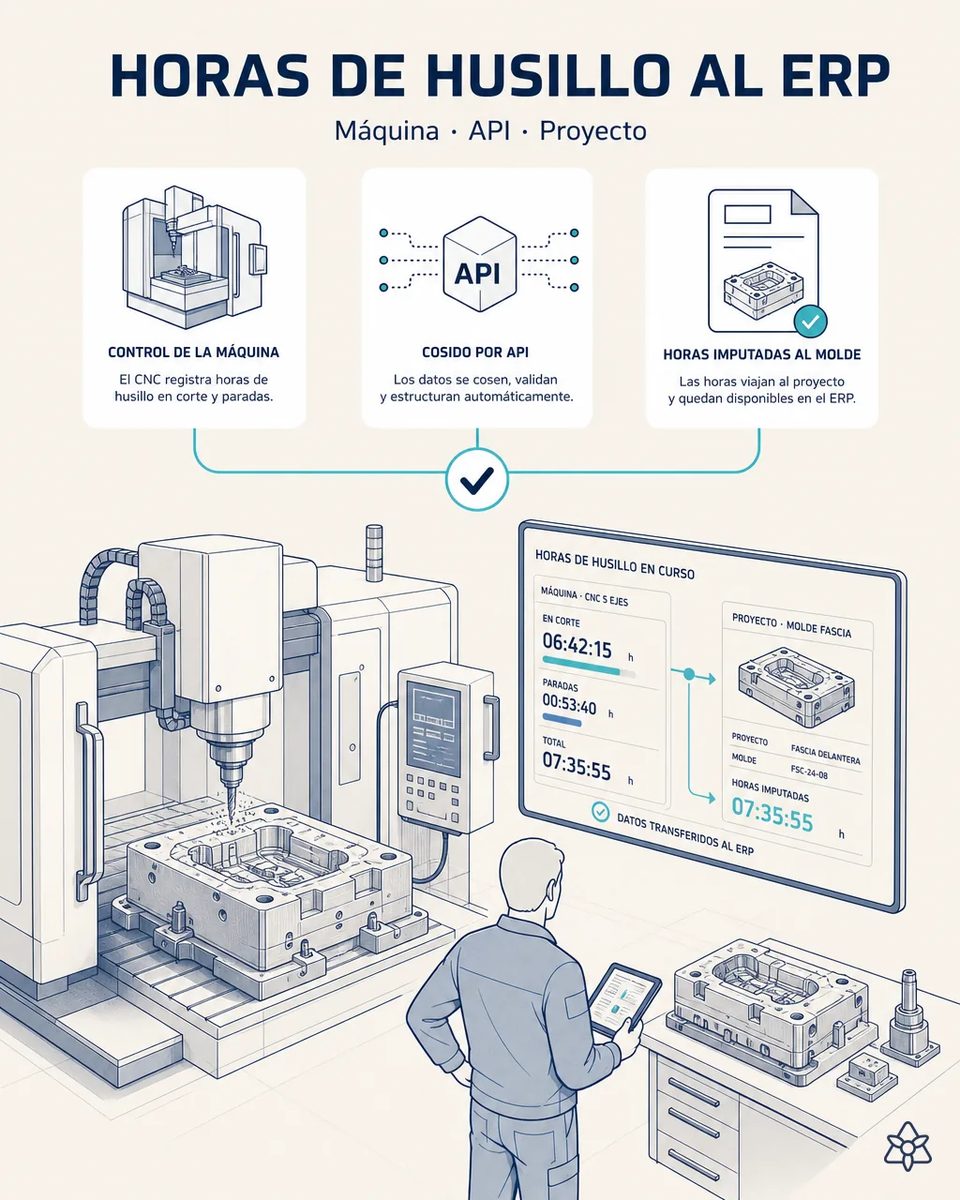
Las máquinas ya saben lo que hacen; el proyecto se entera tarde y redondeado.
En un taller de proyecto el margen se juega en la imputación. Si las horas de máquina llegan estimadas, redondeadas o tarde, el coste real del molde se conoce cuando ya está entregado — es decir, cuando ya no se puede hacer nada con esa información. Hay un segundo efecto, menos visible y más caro: la fecha de la próxima cotización se promete con la experiencia del planificador en lugar de con la disponibilidad real de los centros de trabajo. En un sub-sector donde ganar o perder un programa depende de la fecha ofertada, eso es margen que se deja sobre la mesa.
- Programa en ejecución, husillo en corte, avance, parada, alarma: ese dato existe en el control de las máquinas modernas del taller desde el primer día. Nadie lo ha cosido al ERP porque «no daba tiempo a integrarlo bien», así que se teclea a mano lo que la máquina ya tenía exacto.
- En un taller de proyecto el margen se juega en la imputación. Si las horas llegan estimadas, redondeadas o tarde, el coste real del molde se conoce cuando ya está entregado, cuando ya no se puede hacer nada con esa información.
- Hay un segundo efecto, menos visible y más caro: la fecha de la próxima cotización se promete con la experiencia del planificador en lugar de con la disponibilidad real de los centros de trabajo.
- En un sub-sector donde ganar o perder un programa depende de la fecha ofertada, eso es margen que se deja sobre la mesa.
Connect cosiendo dos sistemas modernos por API — sin sustituir el control ni el ERP.
Connect cosiendo dos sistemas modernos por API — sin sustituir el control y sin sustituir el ERP.
No hay que cambiar el control ni el ERP: iLEAN lee el flujo que el control ya expone, lo asocia al programa y al detalle en máquina y publica horas, paradas y alarmas con su motivo. La puerta humana sigue donde importa: cuando hay que asignar el motivo de una parada, el operario elige y el sistema registra. El coste del molde deja de ser una cifra que se cierra al entregar y pasa a ser una curva que se mira cada semana.
- iLEAN lee el flujo que el control ya expone (MTConnect, FOCAS o el equivalente del fabricante).
- Lo asocia al programa y al detalle que está en máquina en ese momento.
- Publica en el ERP horas de husillo en corte, paradas y alarmas con su motivo.
- Cuando hay que asignar el motivo de una parada, la puerta humana sigue estando: el operario elige, el sistema registra.
La imputación de hoy frente a la imputación cosida
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Horas de husillo en corte | Estimadas y tecleadas dos veces | Medidas y publicadas solas |
| Coste real del molde | Conocido al cierre | Vivo, día a día |
| Disponibilidad de cada centro de trabajo | Por sensación | Serie real |
| Fecha ofertada en la próxima cotización | Experiencia del planificador | Capacidad real de los cinco ejes |
| Motivo de una parada | No se registra | El operario elige, el sistema registra |
| Control y ERP | — | Ninguno se sustituye |
de horas estimadas y tecleadas dos veces → medidas y publicadas solas. De coste real del molde conocido al cierre → coste vivo, día a día. De disponibilidad de máquina "por sensación" → serie real por centro de trabajo.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 4-9 meses.
- Eliminación del doble tecleo de horas que ya existían exactas en el control.
- Coste vivo del molde mientras se fabrica: un detalle que se está comiendo el margen se ve a tiempo, no en el escandallo final.
- Y cotizaciones futuras con fechas apoyadas en la disponibilidad real de los centros, que en este sub-sector es margen puro.
payback estimado 4-9 meses, entre la eliminación del doble tecleo y la mejora de fiabilidad de las cotizaciones futuras, que en este sub-sector es margen puro. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿No es más limpio hacer la integración clásica con el fabricante del control?» — lo es el día que ese proyecto llegue a lo alto de la lista, y ese es el problema: es el caso clásico de sistema moderno que sigue aislado porque nunca hubo tiempo. Esta costura se apoya en lo que el control ya expone, no pide ventana de parada ni sustituye nada. Aquí el dato viene del control, no de un modelo interpretando; y cuando en el mismo taller hay que leer un panel sin interfaz, esa lectura es tarea anclada, con los mejores modelos por debajo del 1,5% de error [1].
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre coser el control al ERP
¿Qué controles exponen datos?
Los que hablan MTConnect, FOCAS, OPC UA o el protocolo del fabricante: la mayoría de los centros de cinco ejes de los últimos diez años. Con el modelo de control os confirmamos si ya expone datos.
¿Cómo sabe qué detalle está en máquina?
Por el programa en ejecución, cruzado con la hoja de ruta del detalle. Las horas quedan imputadas al molde y al detalle, no solo a la máquina, así que se sabe qué postizo se ha llevado el doble de horas de las presupuestadas.
¿Distingue husillo en corte de máquina encendida?
Sí, y es la diferencia que importa para el coste: el control expone el estado real del husillo, no solo si la máquina está en marcha.
¿Y las paradas sin motivo?
El sistema detecta la parada y pide el motivo al operario en la tableta. Él elige, el sistema registra; no se inventa ninguna causa.
¿Mejora de verdad la próxima cotización?
La fecha ofertada se apoya en la serie real de disponibilidad de cada centro en lugar de en la sensación del planificador. En un sub-sector que se adjudica por fecha, esa fiabilidad es margen.
Otros casos de esta serie
- El molde tiene que estar en su fechaCuatro anillos coordinados —suministro, avance real, cambios de ingeniería y validación— para que el…
- El libro del molde se escribe mientras el molde se fabricaFotos, cotas, parámetros, coladas y firmas ensamblados por molde y ordenados por estándar de automoción.…
- La recepción de acero no es rutina de almacén: es un hito de proyectoAlbarán, certificado de colada y etiquetas capturados por foto y volcados al ERP: trazabilidad…
- Qué molde y qué fecha mueve ese correo, respondido en segundosRetrasos de acero y cambios de ingeniería leídos al instante y cruzados con los proyectos vivos: la…
- El dato de calidad más valioso del taller deja de vivir en una carpetaiLEAN lee el informe dimensional al guardarse, lo ata al molde y lo vuelca al ERP tras validación: hasta…
- La hoja de ruta del detalle, en el sistema al segundo ceroEl avance real de cada detalle del molde en el sistema al instante: una foto a la hoja de ruta y cero…
Contadnos qué control montan vuestros cinco ejes y cómo se imputan hoy sus horas.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de moldes de inyección Ver automotriz