Control de aspecto al cien por cien en piezas de interior
Las piezas de interior son piezas de aspecto: el cliente final las toca y las mira desde medio metro. A cadencia, con luz de nave y a tres turnos, el ojo humano se cansa y deja pasar. Y una pieza de aspecto que llega al fabricante de vehículos no es un scrap: es una reclamación, un retrabajo del cien por cien y, si se repite, un envío controlado con inspector externo pagado por la planta. Edge iLEAN inspecciona el cien por cien en milisegundos.
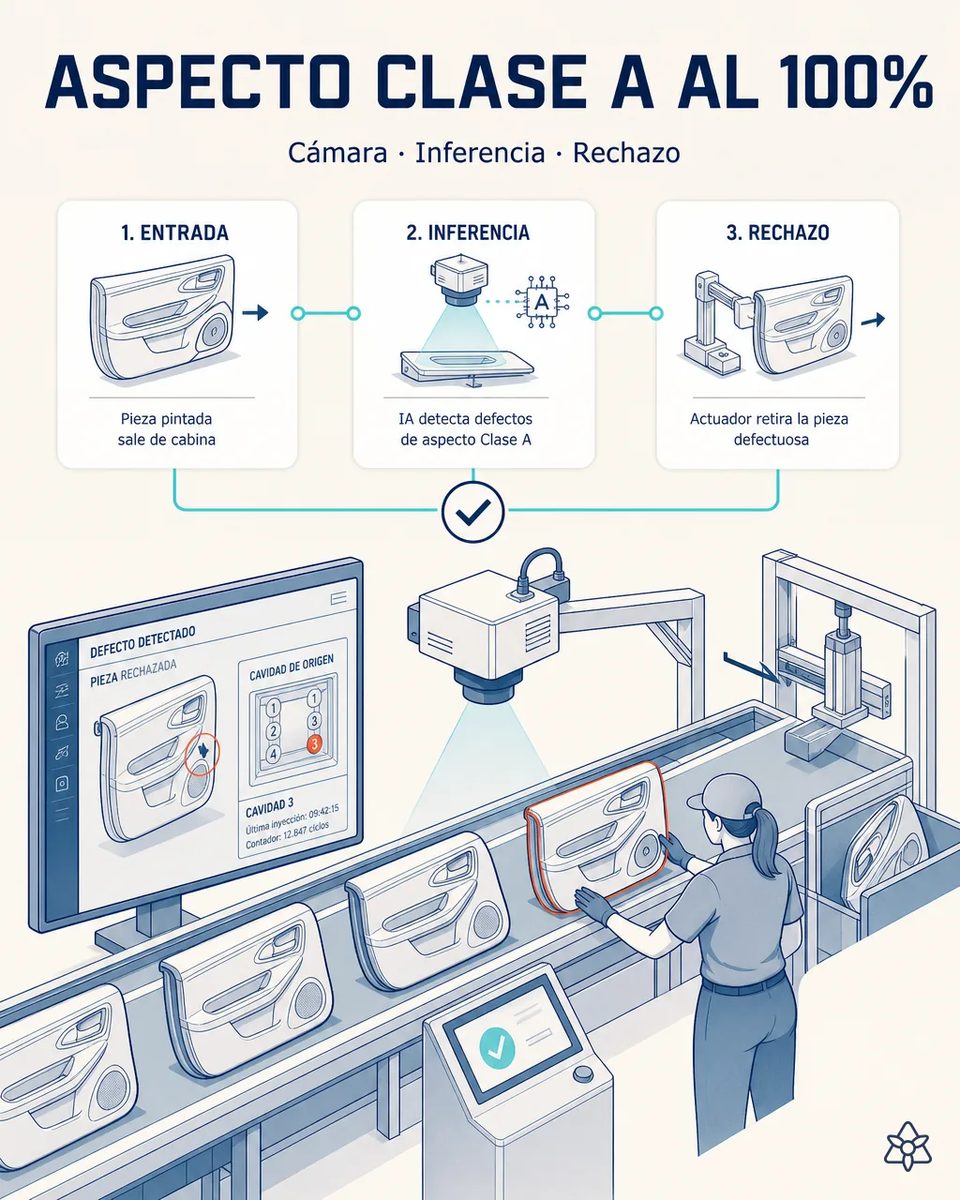
El ojo humano no aguanta la cadencia, y el criterio cambia de turno a turno.
Rechupe, ráfaga, línea de flujo, marca de expulsor, quemado, mota o cascarilla en pintura, brillo desigual, diferencia de tono entre la pieza y el conjunto. El catálogo de defectos de aspecto de una pieza de interior es largo y no admite discusión estética: lo define el cliente. El control al cien por cien por ojo humano es imposible a cadencia real, y la inspección por muestreo deja huecos exactamente donde viven los defectos intermitentes: los de una cavidad concreta, los que aparecen tras una purga, los que solo salen cuando la máquina lleva dos horas caliente. Y hay un problema añadido de criterio: lo que en el turno de mañana es rechazo, en el de noche pasa. La discusión con el cliente sobre límites de aceptación se libra sin datos y siempre la gana el cliente.
- Rechupe, ráfaga, línea de flujo, marca de expulsor, quemado, mota o cascarilla en pintura, brillo desigual, diferencia de tono entre el panel y el resto del conjunto. El catálogo es largo y lo define el OEM, no la planta.
- El control al cien por cien por ojo humano es imposible a cadencia real, y el muestreo del 1-2 % deja huecos exactamente donde viven los defectos intermitentes: los de una cavidad concreta, los que aparecen tras una purga, los que solo salen con la máquina dos horas caliente.
- Lo que en el turno de mañana es rechazo, en el de noche pasa. La discusión con el cliente sobre límites de aceptación se libra sin datos y siempre la gana el cliente.
- Y una pieza de aspecto que llega a la planta de vehículo no es scrap: es una reclamación, un retrabajo del cien por cien y, si se repite, un envío controlado con inspector externo pagado por la planta.
Edge — dos cámaras, GPU local e inferencia en milisegundos, antes del montaje del módulo.
Edge, con una cámara industrial a la salida de la prensa y otra a la salida de la línea de pintura, iluminación difusa y de campo oscuro, y una red neuronal convolucional en GPU local entrenada con piezas buenas y malas de las referencias concretas de la planta y con los límites de aceptación pactados con el cliente. La inferencia es local: ni la latencia, ni el coste, ni el ancho de banda permiten enviar imagen a la nube a esa cadencia. La pieza defectuosa se separa antes de entrar en el montaje del módulo, donde recuperarla ya cuesta diez veces más. Cada rechazo queda registrado con su imagen, su referencia, su molde y su cavidad.
Separar la pieza a la salida de la prensa o de pintura, y no en el montaje del módulo, es la diferencia entre un rechazo y un módulo entero con airbag y cableado que hay que desmontar. Recuperarla ahí cuesta diez veces más, y ese factor casi nunca se cuenta en el caso de negocio.
La inspección de hoy frente a la visión Edge en línea
| Aspecto | Inspección visual | Con iLEAN Edge |
|---|---|---|
| Cobertura | Muestreo del 1-2 % | 100 % de las piezas |
| Criterio de aceptación | Variable por turno | Único, pactado con el OEM y trazable |
| Defecto de una cavidad concreta | Se sospecha | Histórico de rechazo por cavidad |
| Dónde se separa la pieza | En montaje, o en cliente | Antes de entrar en el módulo |
| Mota o cascarilla tras pintura | Depende de la luz de la nave | Iluminación difusa y de campo oscuro |
| Qué queda del rechazo | Un conteo | Imagen, referencia, molde y cavidad |
de muestreo del 1-2% a control del 100% de piezas · de criterio variable por turno a criterio único y trazable · de sospechar que una cavidad da problemas a un histórico de rechazo por cavidad que dice cuándo intervenir el molde.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio actual de scrap y de retrabajo.
- Reducción de reclamaciones de aspecto en el OEM, que es donde se juega el estatus en el panel de proveedores.
- Coste de contención con inspección externa que se deja de pagar, más el retrabajo del cien por cien que la acompaña.
- Y el histórico de rechazo por cavidad dice cuándo intervenir el molde, en lugar de sospecharlo.
payback estimado 5-12 meses según el ratio actual de scrap y de retrabajo; reducción de reclamaciones de aspecto en cliente y del coste de contención con inspección externa. *Estimación a validar.*
Y la duda razonable del responsable de producción
«¿Y si rechaza piezas buenas?» — el falso positivo es el riesgo real de cualquier visión, y por eso la red se entrena con piezas buenas y malas de vuestras referencias concretas, con la iluminación de ese puesto y con los límites de aceptación pactados con el OEM, no con un modelo genérico. Clasificar contra un catálogo cerrado de defectos es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Los casos de borde no se expulsan sin más: se elevan a una persona, y cada decisión realimenta el entrenamiento. Y cada rechazo lleva su imagen, así que una pieza expulsada por error se recupera con un vistazo.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre el control de aspecto al cien por cien
¿Detecta diferencia de tono y de brillo, no solo defectos geométricos?
Sí. El brillo desigual y la diferencia de tono contra la referencia del OEM son de los defectos que más reclamaciones generan y se entrenan explícitamente, con iluminación controlada para que la luz de la nave no influya.
¿Aguanta la cadencia de una prensa de gran tonelaje?
Sí: la inferencia corre en GPU local y se resuelve en milisegundos por pieza. Ni la latencia ni el ancho de banda permiten enviar imagen a la nube a esa cadencia, y no hace falta.
¿Cuántas piezas hacen falta para entrenar?
Menos de las que se teme, porque los defectos de inyección y de pintura se repiten. Lo que hace falta es que sean piezas reales de vuestras referencias y con vuestros límites de aceptación. El modelo se refina en las primeras semanas con los rechazos reales.
¿Sirve para discutir los límites de aceptación con el cliente?
Es uno de sus efectos más valiosos: cada rechazo lleva su imagen y su medida, así que la conversación deja de ser de opiniones y pasa a ser sobre datos. Es también lo que permite fijar el límite con el OEM en el PPAP con imágenes reales.
¿Una cámara vale para varias referencias?
Sí, cambiando el modelo según la referencia activa en la orden del ERP. Es lo normal en una planta que cambia de molde y de color varias veces por semana. El cambio de modelo se hace solo con el arranque de la orden.
Otros casos de esta serie
- La evidencia de auditoría, generada en el momento en que se produceFotos, curvas, ensayos y firmas atados al número de serie y organizados por estándar. De días-persona de…
- Cuatro anillos de verificación contra la parada de línea del clienteCuatro anillos de verificación entre el programa de entregas y el muelle. Si no coinciden, la expedición…
- La recepción de granza, pieles y componentes, resuelta con una fotoAlbarán y etiquetas de contenedor leídos por visión, cruzados con el pedido y volcados al ERP tras un…
- La hoja de arranque del cambio de molde, capturada con una fotoLos parámetros reales del cambio de molde y la primera pieza aprobada, en el sistema central en el…
- Los avisos que rompen la secuencia no llegan por EDIAdelantos de programa, retrasos de transporte y cambios de versión que llegan por correo. iLEAN los lee,…
- Los datos del laboratorio dejan de transcribirse a manoInformes de CMM, color, adherencia y ensayos que entran al módulo de calidad del ERP tras validación.…
Contadnos cuánto os costó la última contención con inspector externo.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de interiores plásticos Ver automotriz