La prensa de inyección que no tiene red también puede dar datos
En cualquier nave de inyección de interiores conviven prensas de cinco años con prensas de veinticinco. Las viejas siguen produciendo bien y por eso no se cambian. Pero su panel es propietario y está aislado de la red, y muestra en pantalla justo lo que haría falta para explicar por qué esta semana hay más rechupes. Con iLEAN Connect basta una cámara externa apuntando al panel: la prensa sigue siendo ella, pero la planta tiene por fin su curva digitalizada, sin tocar el control original.
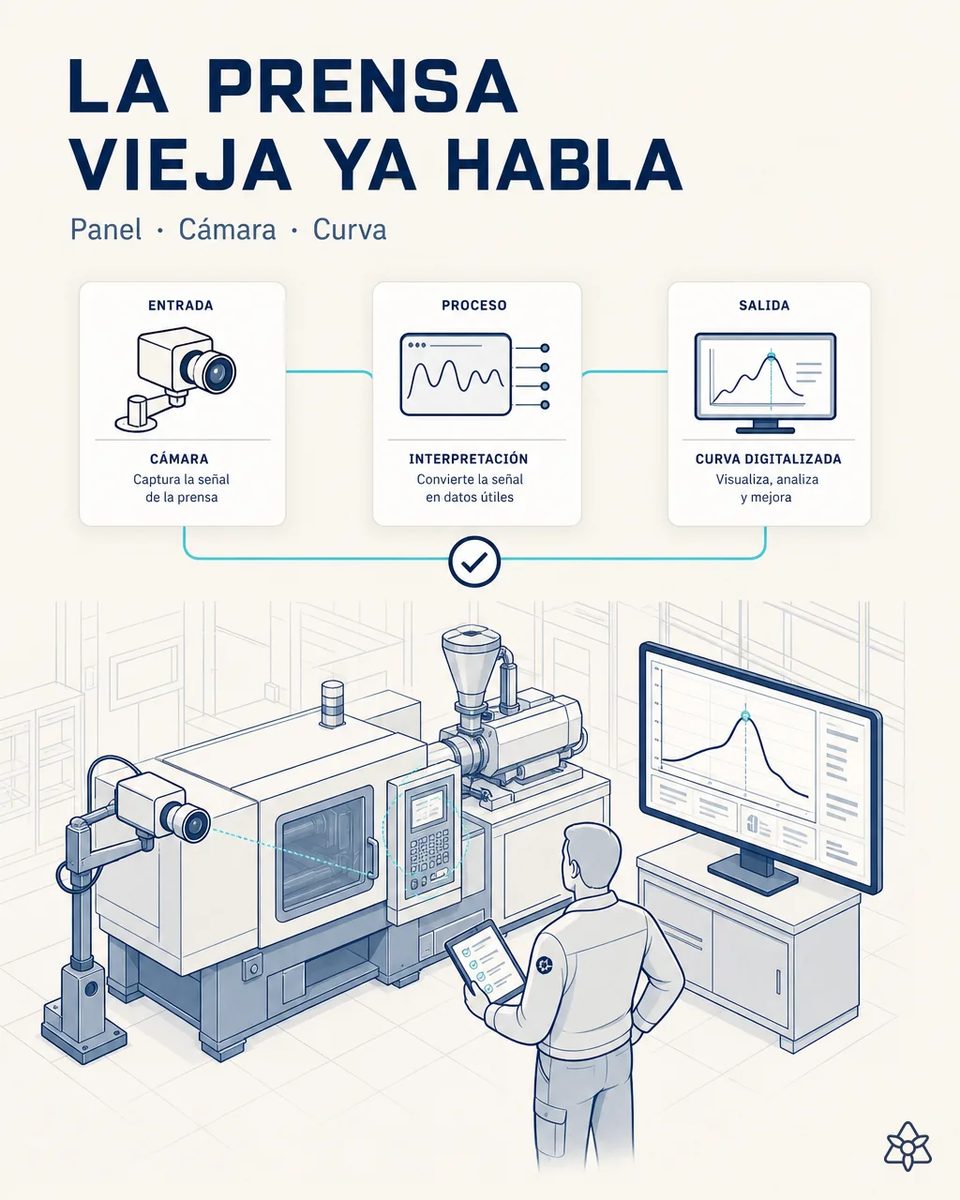
Las prensas que más varían son las que no tienen datos.
Las máquinas críticas son, casi por definición, las que no se pueden parar y las que no se pueden tocar. Nadie va a autorizar un retrofit de control en una prensa que está sirviendo un programa vivo, y el fabricante rara vez abre el protocolo de su panel. El resultado es un mapa de datos con agujeros: la planta tiene información de proceso de las máquinas nuevas y ninguna de las viejas, que son justamente las que más varían y las que más aportan al scrap. Presión de conmutación, perfil de temperaturas del husillo, tiempo de ciclo real, contador de piezas y alarmas se muestran en pantalla y se pierden ahí mismo. Cuando aparece un defecto sistemático —una serie de rechupes, una diferencia de peso entre cavidades— el análisis causa raíz se hace de memoria y con la opinión del ajustador con más años. Y la única vía "oficial" para tener datos es presupuestar la sustitución de la máquina, que cuesta cientos de miles de euros y semanas de reordenación de la nave.
- Nadie autoriza un retrofit de control en una prensa de gran tonelaje que está sirviendo un programa vivo, y el fabricante rara vez abre el protocolo de su panel. La prensa de 2.000 toneladas que inyecta el soporte del panel de instrumentos es el ejemplo típico: imprescindible y muda.
- Resultado: la planta tiene curva de proceso de las prensas nuevas y ninguna de las viejas, que son justamente las que más aportan al scrap de paneles y consolas.
- Presión de conmutación, perfil de temperaturas del husillo, tiempo de ciclo real, contador de piezas y alarmas se muestran en pantalla y mueren ahí. Cuando el panel cambia de pantalla, lo anterior se ha perdido.
- Cuando aparece una serie de rechupes o una diferencia de peso entre cavidades, el análisis causa raíz se hace de memoria; la única vía oficial para tener datos es presupuestar la sustitución de la máquina.
Connect en modo foto sobre panel — se resuelve por fuera, sin un cable dentro de la máquina.
Connect en modo foto sobre panel. Una cámara industrial fija con iluminación controlada apunta a la pantalla; un modelo de lenguaje anclado interpreta cada frame por reconocimiento óptico y estructura la lectura como serie temporal por referencia y por molde; el sistema cruza con la orden activa del ERP para saber qué se estaba produciendo en cada instante. Ni un cable dentro de la máquina, ni un cambio en su software, ni una recertificación. Cuando el panel rota de pantalla, el sistema sigue leyendo lo que muestra en cada momento.
No se toca el control original, no se instala software en la prensa y no hay recertificación. En una máquina que sirve un programa en secuencia, esa es la diferencia entre un caso que producción aprueba en una semana y un proyecto de retrofit que nunca encuentra ventana. La cámara se monta en un soporte propio mientras la prensa sigue produciendo.
La prensa muda de hoy frente a la prensa leída
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Curva de inyección de la prensa antigua | Solo en pantalla, volátil | Serie temporal por referencia y molde |
| Alarmas de máquina | Las ve quien pasa por delante | Registradas y consultables |
| Causa raíz de una serie de rechupes | Opinión del ajustador veterano | Correlación curva-defecto por lote |
| Diferencia de peso entre cavidades | Se sospecha | Se cruza con la presión de conmutación |
| Control original de la prensa | — | No se toca ni se recertifica |
| CAPEX de sustitución | En el plan de inversiones | Aplazable indefinidamente |
de cero correlación entre condiciones de proceso y defecto a análisis causa raíz por lote en minutos · de alarmas que solo ve quien pasa por delante a alarmas registradas y consultables · de "hay que cambiar la prensa para poder medir" a CAPEX aplazable indefinidamente.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-10 meses.
- Evitación o aplazamiento del CAPEX de sustitución: varios cientos de miles de euros por prensa grande, más semanas de reordenación de la nave.
- Reducción de scrap por correlación entre curva y defecto, hoy imposible de hacer en las máquinas viejas: por fin se ve si los rechupes del soporte de consola coinciden con una caída de la presión de conmutación.
- Y el análisis causa raíz por lote pasa de la reunión de la mañana a una consulta de minutos.
payback estimado 5-10 meses; evitación o aplazamiento del CAPEX de sustitución de máquina (orden de magnitud de varios cientos de miles de euros por prensa grande) y reducción de scrap por correlación entre curva y defecto. *Estimación a validar.*
Y la duda razonable del responsable de producción
«¿Una cámara leyendo una pantalla vale como dato de proceso ante el cliente?» — la tarea es anclada: pantalla fija, campos en posición conocida y rangos físicos esperados para cada parámetro, donde los mejores modelos bajan del 1,5% de error [1]. Y el sistema descarta el fotograma cuya lectura cae fuera del rango posible en lugar de darla por buena, que es lo que invalidaría la serie en un 8D. Cada lectura queda además con su fotograma, así que ante una discusión se puede enseñar la pantalla original.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre leer el panel de una prensa antigua
¿Qué pasa cuando el panel cambia de pantalla?
El sistema sigue leyendo lo que muestra en cada momento y sabe en qué pantalla está. Si el ajustador entra en el menú de temperaturas, esa lectura se registra como tal, no como un dato de presión. Y si cambia un parámetro, ese cambio queda registrado con su hora.
¿Necesita luz especial o una cámara cara?
Una cámara industrial fija con iluminación controlada para evitar reflejos en la pantalla. Es el mismo montaje para una prensa de 800 toneladas que para una de 2.500.
¿Puede atribuir un rechupe a una cavidad concreta?
Cruzando la curva con la orden activa del ERP y con el histórico de rechazo por cavidad, sí. Es lo que convierte una serie de rechupes en una acción de mantenimiento sobre el molde. También sirve para ver si la diferencia de peso entre cavidades coincide con una deriva del perfil de temperaturas del husillo.
¿Hay que parar la prensa para instalarlo?
No. La cámara se monta por fuera, en un soporte propio, mientras la máquina sigue produciendo. No hay ventana de parada ni recertificación. Solo hace falta un punto de corriente y una posición estable frente al panel.
¿Vale para el resto de máquinas aisladas de la nave?
Sí: la célula de espumado PUR o la cabina de pintura con panel propietario siguen el mismo patrón. Se empieza por la prensa porque es donde vive el scrap más caro. Y el patrón vale para el contador de piezas y las alarmas, no solo para la curva.
Otros casos de esta serie
- La evidencia de auditoría, generada en el momento en que se produceFotos, curvas, ensayos y firmas atados al número de serie y organizados por estándar. De días-persona de…
- Cuatro anillos de verificación contra la parada de línea del clienteCuatro anillos de verificación entre el programa de entregas y el muelle. Si no coinciden, la expedición…
- La recepción de granza, pieles y componentes, resuelta con una fotoAlbarán y etiquetas de contenedor leídos por visión, cruzados con el pedido y volcados al ERP tras un…
- La hoja de arranque del cambio de molde, capturada con una fotoLos parámetros reales del cambio de molde y la primera pieza aprobada, en el sistema central en el…
- Los avisos que rompen la secuencia no llegan por EDIAdelantos de programa, retrasos de transporte y cambios de versión que llegan por correo. iLEAN los lee,…
- Los datos del laboratorio dejan de transcribirse a manoInformes de CMM, color, adherencia y ensayos que entran al módulo de calidad del ERP tras validación.…
Contadnos qué prensa de vuestra nave todo el mundo sabe que habría que cambiar.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de interiores plásticos Ver automotriz