Visión Edge en el ensamblaje final
A la cadencia de la línea de ensamblaje final, el ojo humano se cansa y puede dejar pasar un defecto sutil que el test de banco no siempre detecta. Con una cámara Edge sobre la línea, la inferencia en milisegundos expulsa la unidad defectuosa antes del embalaje.
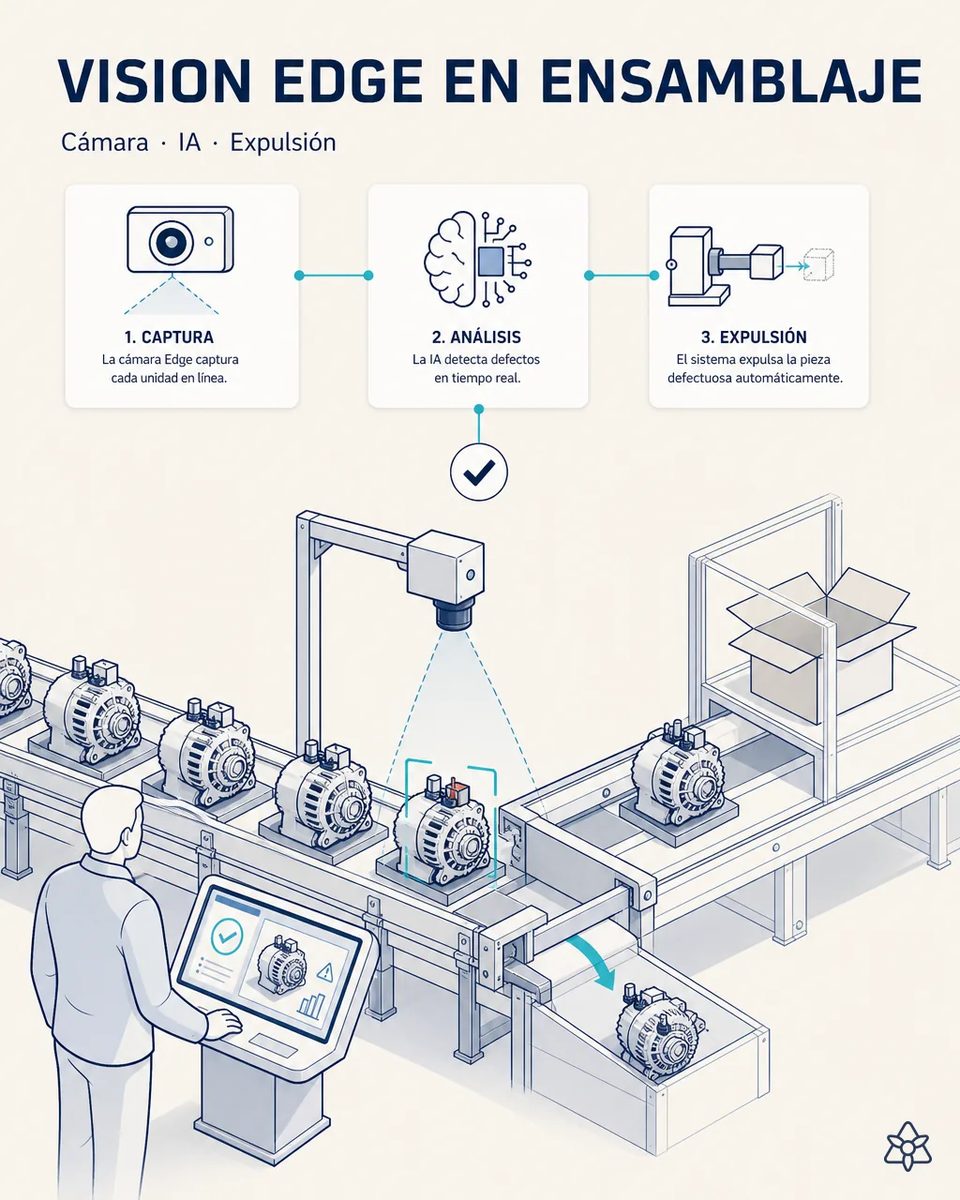
El defecto que pasa el banco de test es el que llega al vehículo.
- Un conector mal asentado, un tornillo sin el torque correcto o una soldadura fría son defectos visuales sutiles que pueden pasar el test eléctrico de banco. - Son también los defectos más caros si llegan a un vehículo en la calle, generando reclamación de un cliente OEM.
- A la cadencia del ensamblaje final, el ojo humano se cansa. Tras horas mirando alternadores idénticos, el caso límite pasa.
- Los defectos más traicioneros son sutiles: un tornillo del puente rectificador sin el torque correcto, una soldadura fría en la unión de fases del estator, el conector del regulador mal encajado.
- Muchos de ellos pueden pasar el test eléctrico de banco, porque en el banco la unidad funciona. Fallan después, con vibración y temperatura.
- Son también los más caros: si llegan a un vehículo en la calle, generan una reclamación del OEM y abren la puerta a un recall. Y la reclamación no pregunta solo por esa unidad: pregunta cuántas más salieron igual y cómo lo vais a evitar.
Edge — inferencia en milisegundos y expulsión antes del embalaje.
Cámara Edge sobre la línea con una CNN entrenada con imágenes buenas y malas del producto concreto (alternador, motor de arranque, conector de ECU). Inferencia en milisegundos, expulsión de la unidad defectuosa antes del embalaje.
La CNN se entrena con imágenes buenas y malas del producto concreto de la línea, sea alternador, motor de arranque o ECU. No sustituye al banco de test: cubre lo que el banco no ve, que es precisamente lo que sale caro en campo. La persona que inspeccionaba pasa a decidir sobre los casos dudosos, que es donde su criterio vale.
El control visual de hoy frente a la visión Edge
| Aspecto | Inspección humana | Con iLEAN Edge |
|---|---|---|
| Soldadura fría en fases del estator | Difícil de ver a cadencia | Clasificada unidad a unidad |
| Tornillería del puente rectificador | Depende de la hora del turno | Criterio constante |
| Defecto que pasa el banco eléctrico | Sale de planta | Se expulsa antes del embalaje |
| Evidencia por unidad | Ninguna | Foto atada al número de serie |
| Cambio entre alternador y motor de arranque | El inspector cambia de pauta | Se carga el modelo de esa familia |
| Caso dudoso | Pasa o se aparta a ojo | Se eleva a una persona |
Inspección visual humana con fatiga y falsos negativos → inspección Edge constante, sin fatiga, con evidencia fotográfica por unidad.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Reducción estimada de scrap y retrabajo de al menos un 30 % en el punto de control.
- Payback estimado 5-10 meses, según el volumen de la línea.
- De inspección humana con fatiga y falsos negativos a una inspección Edge constante, sin fatiga, con evidencia fotográfica por unidad.
- Y menos reclamaciones del OEM por defectos que el banco eléctrico había dado por buenos.
Reducción estimada de scrap/retrabajo de al menos 30% en el punto de control, payback 5-10 meses según volumen de línea. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si empieza a expulsar alternadores buenos?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con unidades buenas y malas de vuestras referencias, con la iluminación de ese puesto. Clasificar un defecto conocido sobre una pieza conocida es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Los casos dudosos se elevan a una persona y su decisión reentrena el modelo.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión Edge en ensamblaje final
¿Por qué no basta con el test eléctrico de banco?
Porque mide si la unidad funciona hoy, no si está bien montada. Una soldadura fría o un tornillo con poco par funcionan en el banco y fallan después, con vibración y ciclos térmicos. El banco sigue siendo imprescindible; la visión cubre lo que el banco no mide.
¿Detecta defectos dentro de la carcasa de la ECU?
Detecta lo que la cámara puede ver en el punto de control. Por eso se coloca antes del cierre de la carcasa cuando lo que importa está dentro, y después cuando importa el conector o el sellado. La posición se decide con ingeniería de producto en la puesta en marcha.
¿Funciona sin conexión a la nube?
Sí. La inferencia se hace en el propio equipo junto a la línea, en milisegundos, y la expulsión no depende de la red de la planta. La imagen de cada unidad se queda en la planta.
¿Cuántas unidades defectuosas hacen falta para entrenar?
Menos de las que se teme, porque el catálogo de defectos de un alternador o un motor de arranque es corto. Lo importante es que sean unidades reales de vuestra línea. Y cada caso dudoso que confirma una persona se añade al entrenamiento.
¿Qué queda registrado de cada unidad?
La imagen y la clasificación, atadas a su número de serie. Ante una reclamación del OEM, se puede enseñar cómo salió esa unidad concreta. Eso cambia una discusión sobre suposiciones por una conversación sobre evidencia.
Otros casos de esta serie
- El albarán de componentes electrónicos, directo al ERPFoto al albarán y a las etiquetas de lote de PCB/semiconductores; un toque de validación y todo va al…
- Foto al traveler en el arranque de líneaEl traveler de arranque deja de perderse en papel: una foto lo lleva al sistema central en el segundo…
- El Excel del laboratorio de metrología, directo al ERPEl Excel de metrología se vuelca solo al ERP tras validación humana, con -50 a -80% de licencias del…
- ICT y AOI cosidos al MES sin sustituir nadaEl resultado de test de la estación ICT/AOI se refleja solo en el MES/ERP, sin sustituir ningún sistema…
- Cámara lee el panel de la bobinadora de estatoresUna cámara externa digitaliza los parámetros del panel de la bobinadora vintage sin tocar la máquina ni…
- El pinganillo del jefe de línea que no pierde ni un datoEl jefe de línea dicta caminando y sin parar de trabajar; iLEAN escucha, estructura y devuelve apoyo en…
Contadnos qué defecto de ensamblaje os ha llegado como reclamación del OEM este año.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de electrónica automotriz Ver automotriz