Detecta el defecto antes de que llegue al cliente
A la cadencia de la línea de envasado, el ojo humano se cansa y puede dejar pasar un defecto. Con Edge, una cámara sobre la línea compara cada envase con el patrón esperado en milisegundos y lo expulsa antes del cierre.
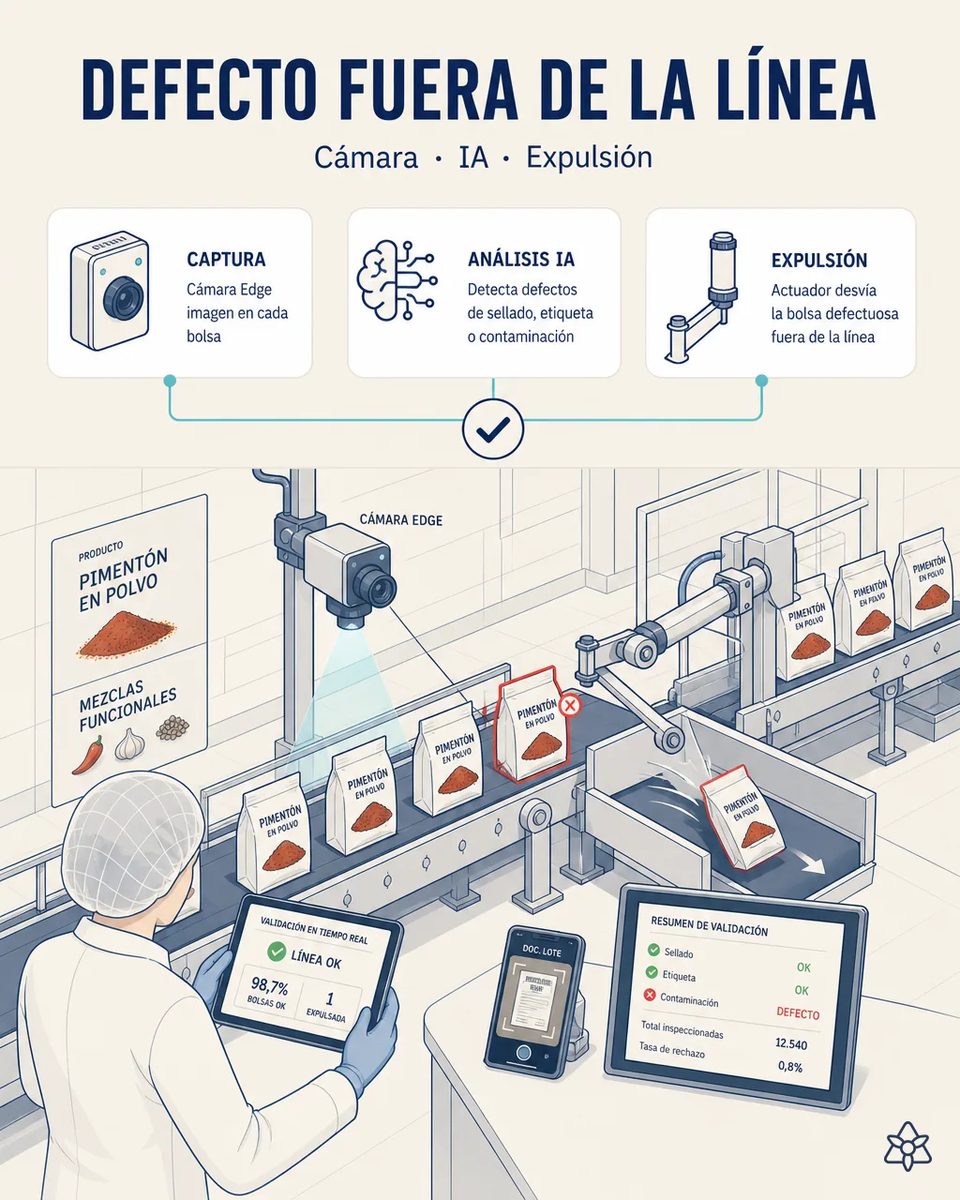
A cadencia, el ojo humano se cansa y el caso límite es el que falla.
un color fuera de rango, un cuerpo extraño o un sellado incorrecto pueden llegar al cliente, con la consiguiente reclamación.
- Un color fuera de rango delata una mezcla mal homogeneizada o una materia prima de otra campaña, y a la velocidad de la envasadora se aprecia mal o no se aprecia en absoluto.
- Un sellado incompleto en un sobre o en un doypack no se ve a simple vista y termina en producto apelmazado, con humedad tomada o con pérdida de aroma a las pocas semanas en el lineal.
- Un cuerpo extraño visible en el envase no lo caza el detector de metales: pelusa, fragmento de rafia del saco, resto vegetal o de tallo — y es justo el que genera la reclamación más ruidosa y peor de explicar.
- Quien revisa miles de envases por turno deja pasar los casos límite, y el caso límite es precisamente el que llega al cliente industrial con derecho a auditar y con un protocolo de reclamación escrito.
Edge — clasificación envase a envase en milisegundos, antes del cierre.
cámara Edge + CNN entrenada con el producto concreto, inferencia en milisegundos, expulsión automática.
Expulsar en la propia línea en lugar de descubrirlo en destino cambia la naturaleza del problema: deja de ser una reclamación con un cliente industrial enfadado y pasa a ser un porcentaje de rechazo que se mide, se analiza y se corrige aguas arriba. Un defecto que se ve en la línea es un dato; el mismo defecto visto en destino es una incidencia con coste comercial.
El control visual de hoy frente a la visión Edge
| Aspecto | Control visual | Con iLEAN Edge |
|---|---|---|
| Cobertura | Depende de la fatiga del turno | Objetiva y constante a cadencia |
| Color fuera de rango | Se aprecia mal en movimiento | Comparado con el patrón del producto |
| Sellado incompleto | Se descubre semanas después | Detectado antes del cierre |
| Cuerpo extraño no metálico | El detector de metales no lo ve | Clasificado envase a envase |
| Punto de detección | El cliente | La propia línea |
| Casos de borde | Se escapan | Se elevan a una persona |
defectos detectados en destino → detectados y expulsados en la propia línea.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 4-9 meses, según la cadencia y el número de formatos de la línea.
- Reducción estimada de reclamaciones y devoluciones de al menos un 30% en la familia cubierta.
- Menos producto retirado del lineal o del almacén del cliente industrial por un defecto que se vio tarde.
- Y el porcentaje de rechazo deja de ser una sensación de turno: se mide por lote, por formato y por producto, y señala si lo que hay que corregir está en la mezcla, en la película o en la propia envasadora.
reducción de reclamaciones y devoluciones ≥30%, payback estimado 4-9 meses. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si expulsa envases buenos?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con envases buenos y malos de vuestros propios productos y formatos, con la iluminación de ese puesto, no con un modelo genérico de catálogo. Es clasificación anclada contra un patrón fijo, donde los mejores modelos bajan del 1,5% de error [1]. Y los casos de borde no se expulsan sin más: se elevan para que decida una persona, y cada decisión realimenta el entrenamiento.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión en la línea de envasado
¿Distingue de verdad un color fuera de rango?
Sí, y con mucha más consistencia que el ojo humano a cadencia, porque compara siempre contra el mismo patrón de referencia del producto y bajo la misma iluminación controlada, turno tras turno.
¿Sustituye al detector de metales o a los rayos X?
No, y no conviene plantearlo así. Son controles complementarios: el detector ve lo que la cámara no puede ver dentro del producto envasado, y la cámara ve lo que el detector nunca detectará por no ser metálico.
¿Aguanta la cadencia de la envasadora?
Sí: la inferencia es local, en el propio dispositivo Edge junto a la línea, y se resuelve en milisegundos por envase. No depende de la red de planta, ni de internet, ni de la nube.
¿Sirve para varios formatos con la misma cámara?
Sí, cambiando el modelo según la referencia activa en la línea. Es lo habitual en una planta que envasa tarro, sobre y doypack en el mismo turno y con varias mezclas.
¿Cuántos envases hacen falta para entrenar?
Menos de los que se teme, porque el catálogo de defectos de envasado es corto y muy repetitivo. Lo que hace falta es que sean envases reales de vuestros productos, no imágenes de referencia genéricas.
Otros casos de esta serie
- Trazabilidad sin fisuras, del saco al envaseConnect, Edge, Agents, JIDOKA AI y SMED AI coordinados contra el riesgo de trazabilidad no trazada en…
- El albarán, al ERP en un toqueFoto al albarán y a las etiquetas de sacos de materia prima: Connect lo valida y lo vuelca al ERP, sin…
- Arranque de lote sin papelCómo una fábrica de especias digitaliza la Orden de Producción y la fórmula de mezcla al arrancar un…
- La codificadora, cosida al ERP sin tecleoConnect cose la codificadora de lote de tu línea de envasado con el ERP, eliminando el doble tecleo y el…
- El Excel del laboratorio, directo al ERPiLEAN lee el Excel de calidad del laboratorio y lo vuelca al ERP, ahorrando hasta un 80% en licencias…
- El secadero que ahora hablaUna cámara externa digitaliza la curva de humedad de un secadero/molino vintage sin tocar el equipo…
Contadnos qué porcentaje de vuestras reclamaciones son de sellado o de color.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de especias y condimentos Ver alimentaria