La cámara expulsa el sellado defectuoso antes del envasado
A la cadencia real de la línea, el ojo humano se cansa y deja pasar piezas mal selladas. Una cámara Edge sobre la línea de formado-sellado infiere en milisegundos por pieza y la expulsa antes de que llegue al envasado.
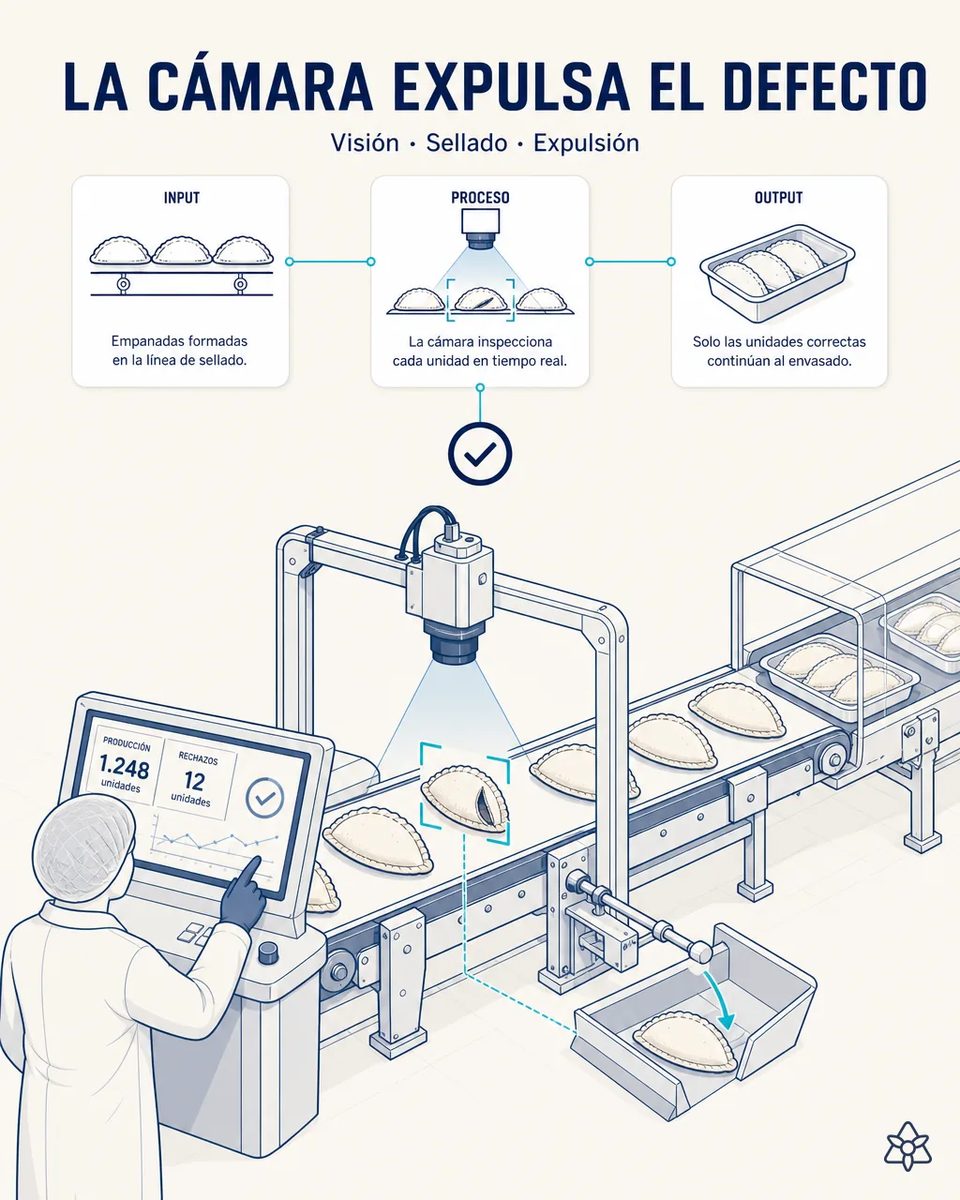
El ojo humano no aguanta la cadencia real de la línea.
El control 100% visual humano es imposible a cadencia real, y más con varias fórmulas de relleno rotando en el turno, cada una con su comportamiento de sellado distinto. La inspección por muestreo deja huecos que terminan en reclamación o devolución de bandeja entera del cliente.
- El repulgue mal cerrado no siempre se ve: una empanada con el borde apenas abierto pasa el control visual, revienta en el horno túnel o se abre en la congelación y mancha el resto de la bandeja.
- El control 100% visual humano es imposible a cadencia real, y la fatiga hace el resto a partir de la tercera hora de turno: el criterio con el que se mira la pieza número mil no es el mismo con el que se miró la número cincuenta.
- Con varias fórmulas de relleno rotando en el mismo turno, cada una se comporta distinto al sellar: el relleno más húmedo escapa por el borde y el más frío no deja pegar la masa. Lo que el operario aprendió a mirar con una receta deja de servirle con la siguiente.
- La inspección por muestreo deja huecos que terminan en reclamación o en devolución de la bandeja entera por parte del cliente, que es donde el coste se multiplica: no se pierde una empanada, se pierde el envase, el film, el proceso y la confianza de la cadena que la compró.
Edge — clasificación pieza a pieza en milisegundos, antes del envasado.
Edge: visión CNN local sobre la línea de formado-sellado, sin depender de la nube. El modelo, entrenado con ejemplos reales de cada fórmula, infiere en milisegundos y expulsa la pieza defectuosa antes del envasado.
La inferencia es local, en la propia línea, sin depender de la red de planta ni de la nube. A la cadencia de una formadora eso no es un detalle técnico: es la diferencia entre expulsar la pieza mala en el metro siguiente de cinta y descubrirla en el cliente, dos semanas más tarde y con una bandeja entera comprometida.
La inspección de hoy frente a la visión Edge
| Aspecto | Inspección visual | Con iLEAN Edge |
|---|---|---|
| Cobertura | Muestreo y fatiga | 100% de las piezas, constante |
| Repulgue apenas abierto | Se escapa | Clasificado pieza a pieza |
| Punto de detección | El cliente o el control final | La cinta, antes del envasado |
| Varias fórmulas en el turno | Cada una engaña distinto | Un modelo por fórmula activa |
| Bandeja manchada por una pieza | Se pierde entera | No llega a formarse |
| Casos de borde | Los decide la prisa | Se elevan a una persona |
Muestreo parcial → control del 100% de piezas. Reclamaciones por sellado defectuoso → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de scrap de sellado actual.
- Del muestreo parcial al control del 100% de las piezas que salen de la formadora.
- Reducción drástica de las reclamaciones y devoluciones por sellado defectuoso.
- Y la bandeja que se perdía entera porque una sola pieza se abría en la congelación deja de llegar al envasado.
Payback estimado 5-12 meses según ratio de scrap actual. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si expulsa empanadas buenas?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con piezas buenas y malas de vuestras fórmulas concretas y con la iluminación de ese puesto, no con un modelo genérico. Los casos de borde no se expulsan sin más: se elevan para que decida una persona, y cada decisión realimenta el entrenamiento. La clasificación es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1].
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión del sellado
¿Aguanta la cadencia de la formadora?
Sí: la inferencia se resuelve en milisegundos por pieza en el propio equipo Edge de la línea, sin depender de la red de planta ni de la nube. A las unidades por minuto de una formadora real esa localidad no es un lujo, es el requisito.
¿Distingue el repulgue mal cerrado de una variación normal de masa?
Esa es la dificultad y por eso se entrena con piezas reales de vuestra línea. Una masa dulce laminada nunca da dos bordes idénticos, así que el modelo aprende el margen aceptable de vuestra receta y de vuestro troquel, no un ideal de catálogo.
¿Cuántas piezas hacen falta para entrenar?
Menos de las que se teme, porque el catálogo de defectos de sellado es corto y repetitivo: borde abierto, relleno escapado, doble pliegue, disco descentrado en el troquel. Lo que hace falta es que las piezas sean de vuestras fórmulas y con vuestra iluminación.
¿Detecta también el relleno que asoma por el borde?
Sí, y es uno de los defectos que más se cuelan, porque a simple vista parece un resto de harina y luego mancha la bandeja en la congelación.
¿Sirve la misma cámara para varias fórmulas?
Sí, cambiando el modelo según la fórmula activa en la OF. Es lo habitual en una planta que alterna marca propia y private label en el mismo turno.
Otros casos de esta serie
- Foto al albarán, no tecleo mientras el producto pierde fríoFoto al albarán y a las etiquetas de materia prima perecedera: trazabilidad completa sin sacrificar…
- Foto a la Orden de Producción en el arranque de loteCómo una fábrica de empanadas lleva la Orden de Producción y la ficha de relleno al sistema central en…
- El aviso del proveedor de relleno, en el segundo ceroiLEAN detecta el aviso de un proveedor de relleno por email y replanifica la Orden de Producción antes…
- La envasadora en atmósfera modificada, cosida al ERPLa envasadora en atmósfera modificada queda cosida al ERP: el lote, la fecha y los alérgenos viajan…
- El Excel de calidad deja de transcribirse a manoEl Excel de control de calidad del laboratorio se vuelca solo al ERP tras validación, sin transcripción…
- El panel de la formadora, leído sin tocarlaUna cámara externa lee el panel de la formadora-selladora vintage sin tocarla, y correlaciona sus…
Contadnos qué porcentaje de vuestro scrap es hoy de sellado.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de fábricas de empanadas Ver alimentaria