Defecto de envasado expulsado en línea
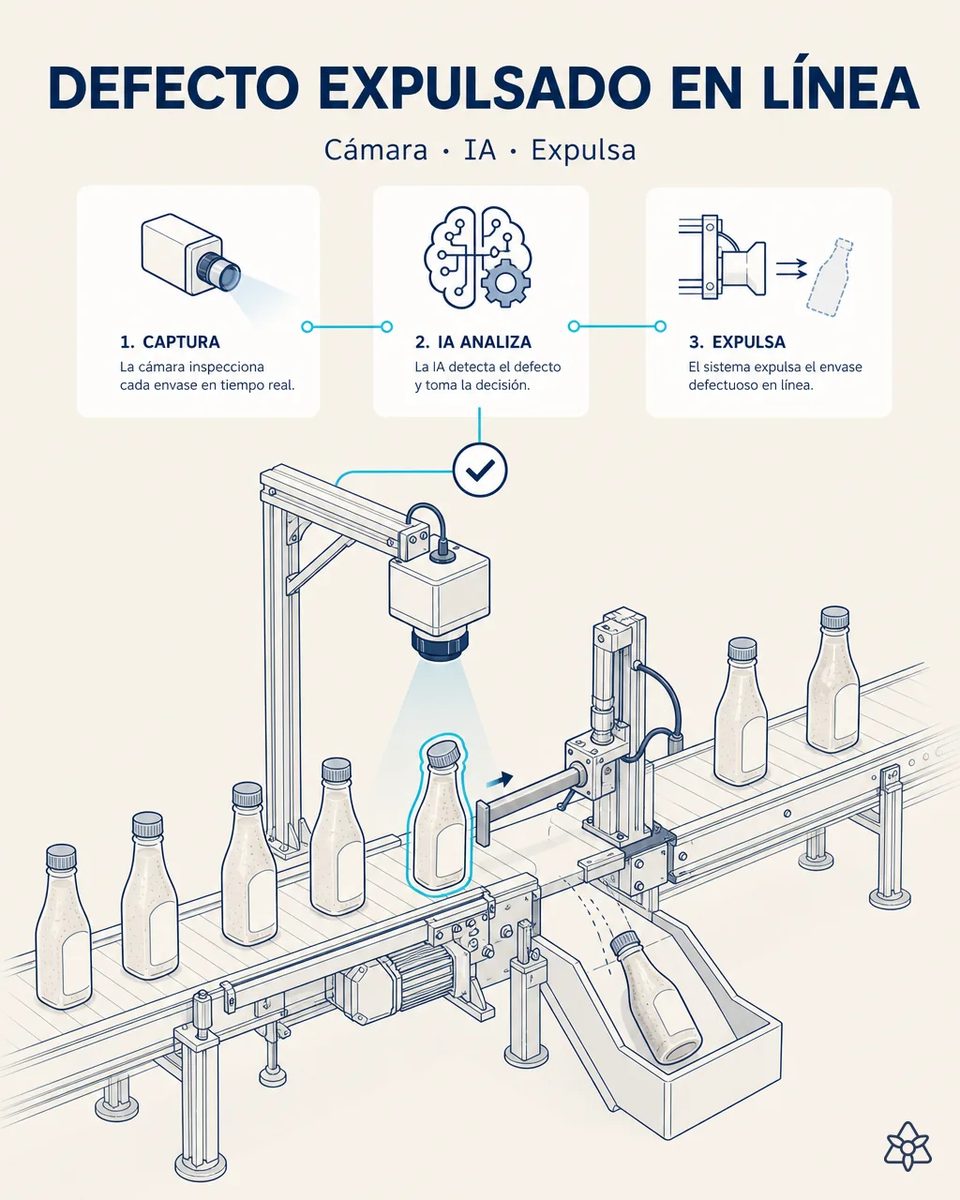
A la cadencia real de una línea de envasado, el ojo humano se cansa y deja pasar envases defectuosos. Edge iLEAN coloca una cámara sobre la línea, infiere en milisegundos y expulsa el envase defectuoso antes de paletizar.
El muestreo del 1-2% deja pasar justo el envase que llega al distribuidor.
el control 100% visual humano es imposible a cadencia real en una línea con varios formatos por turno; los defectos que se escapan llegan al distribuidor como reclamación o devolución de palé.
- A la cadencia real de una línea de llenado, revisar el cien por cien a ojo es imposible: se muestrea el 1-2% y se confía en el resto.
- Los defectos típicos son de envase, no de receta: nivel de llenado bajo, tapón cruzado o mal roscado, cierre de lata defectuoso, etiqueta torcida o ausente.
- Con varios formatos por turno —botella, tarro de vidrio, sachet, lata— el ojo humano se cansa antes y cada cambio resetea su atención.
- Lo que se escapa llega al distribuidor como reclamación o devolución de palé completo. Y cada devolución cuesta el palé, el transporte de vuelta y una conversación incómoda con el cliente que lo rechazó, que además empieza a revisar con más lupa los siguientes envíos.
Edge — una CNN local que inspecciona envase a envase antes del paletizado.
una cámara Edge sobre la línea, con un modelo CNN entrenado con ejemplos buenos y malos del formato concreto (botella, sachet, lata), infiere en milisegundos por envase y activa la expulsión automática antes de paletizado.
El modelo no es genérico: se entrena con envases buenos y malos de vuestro formato concreto, con la luz de esa línea. Por eso se puede enseñar entrenado en una semana a partir de veinte muestras. Y cada envase expulsado queda fotografiado, que es la mejor base para hablar con el proveedor de tapas o de etiquetas.
El muestreo de hoy frente a la inspección del cien por cien
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Envases inspeccionados | 1-2% por muestreo | 100% |
| Nivel de llenado bajo | Se escapa entre muestras | Detectado en milisegundos |
| Tapón cruzado o cierre de lata defectuoso | Depende de la fatiga | Clasificado envase a envase |
| Etiqueta torcida o ausente | A veces en destino | Expulsada en línea |
| Cambio de formato en el turno | Atención reiniciada | Modelo del formato activo |
| Reclamación por defecto visual | Llega del distribuidor | Reducción drástica |
muestreo del 1-2% → control del 100% de envases. Reclamaciones por defecto visual → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de defecto actual.
- Del muestreo del 1-2% al control del 100% de envases.
- Reducción drástica de las reclamaciones y devoluciones de palé por defecto visual.
- Y la inspección deja de depender de la fatiga del final de turno o de cuántos cambios de formato haya habido. Cada envase expulsado queda fotografiado con su defecto, y esa evidencia sirve para hablar con datos con el proveedor de tapas, de etiquetas o de envases de vidrio cuando el defecto viene de origen.
payback estimado 5-12 meses según el ratio de defecto actual. *Estimación a validar.*
Y la duda razonable del responsable de producción
«¿Y si expulsa botellas buenas?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con envases buenos y malos de vuestro formato concreto, no con uno genérico. Clasificar un defecto de catálogo cerrado sobre un envase conocido es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Y los casos de borde se elevan a una persona en lugar de expulsarse sin más.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la cámara Edge en la línea de llenado
¿Aguanta la cadencia de nuestra llenadora?
Sí: la inferencia es local, en milisegundos por envase, y no depende de la red de planta ni de la nube. La expulsión se dispara antes de que el envase llegue al paletizado. El expulsor actúa sobre el envase concreto, sin parar la línea ni desviar los que van detrás.
¿Ve el nivel de llenado a través de una botella opaca?
Depende del envase y de la iluminación; en la puesta en marcha se elige la posición de cámara y de luz para cada formato. Donde no se ve el nivel, se inspeccionan cierre y etiqueta. En tarros de vidrio y botellas transparentes el nivel se ve con claridad; en latas se inspecciona el cierre y la etiqueta.
¿Sustituye al detector de metales o a la báscula de control?
No. Esos equipos siguen haciendo su trabajo; la cámara cubre lo que ellos no ven: el aspecto del envase, del tapón y de la etiqueta. Lo habitual es que la cámara vaya después de la báscula y antes del paletizado, cubriendo lo que queda por comprobar.
¿Sirve la misma cámara para botella, tarro y sachet?
Sí, cambiando el modelo según el formato activo en la línea. Es lo normal en una planta que cambia de formato varias veces por turno. El cambio de modelo lo dispara la propia Orden de Producción activa, así que nadie tiene que acordarse de seleccionarlo.
¿Cuántas muestras hacen falta para empezar?
Con unas veinte muestras buenas y malas de vuestro formato se enseña un primer modelo entrenado en una semana; luego se afina con lo que la línea va expulsando. Cada envase expulsado que una persona revisa sirve para afinar el modelo, de modo que mejora con el uso.
Otros casos de esta serie
- Arranque de lote sin papelEl operario fotografía la Orden de Producción y la receta al arrancar; el lote ya existe en el sistema…
- Codificadora cosida al ERPLote, fecha y alérgenos viajan del ERP a la codificadora automáticamente vía API. Cero tecleo, cero…
- Del Excel del laboratorio al ERP en segundosiLEAN detecta el Excel de calidad del laboratorio, lo valida y lo vuelca al ERP automáticamente. Ahorro…
- Albarán de insumos sin tecleoUna foto al albarán y a las etiquetas de lote basta para que iLEAN lo cargue al ERP tras un toque de…
- El autoclave que ahora hablaUna cámara externa digitaliza la curva de esterilización del autoclave sin tocar el equipo ni su panel…
- Pinganillo del jefe de plantaEl jefe de planta dicta incidencias caminando entre líneas; iLEAN escucha, estructura y devuelve apoyo…
Traednos veinte envases buenos y malos de vuestro formato y os enseñamos el modelo entrenado.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de condimentos y salsas Ver alimentaria