Ninguna pastilla mal prensada pasa
En una prensa de pastillas o una llenadora de sobres a alta velocidad, la inspección visual humana no puede sostener el 100% de control. El muestreo deja huecos y llegan al cliente pastillas deformes, mal prensadas o con envoltorio roto, y sobres con sellado defectuoso — generando reclamaciones y devoluciones de palet completo.
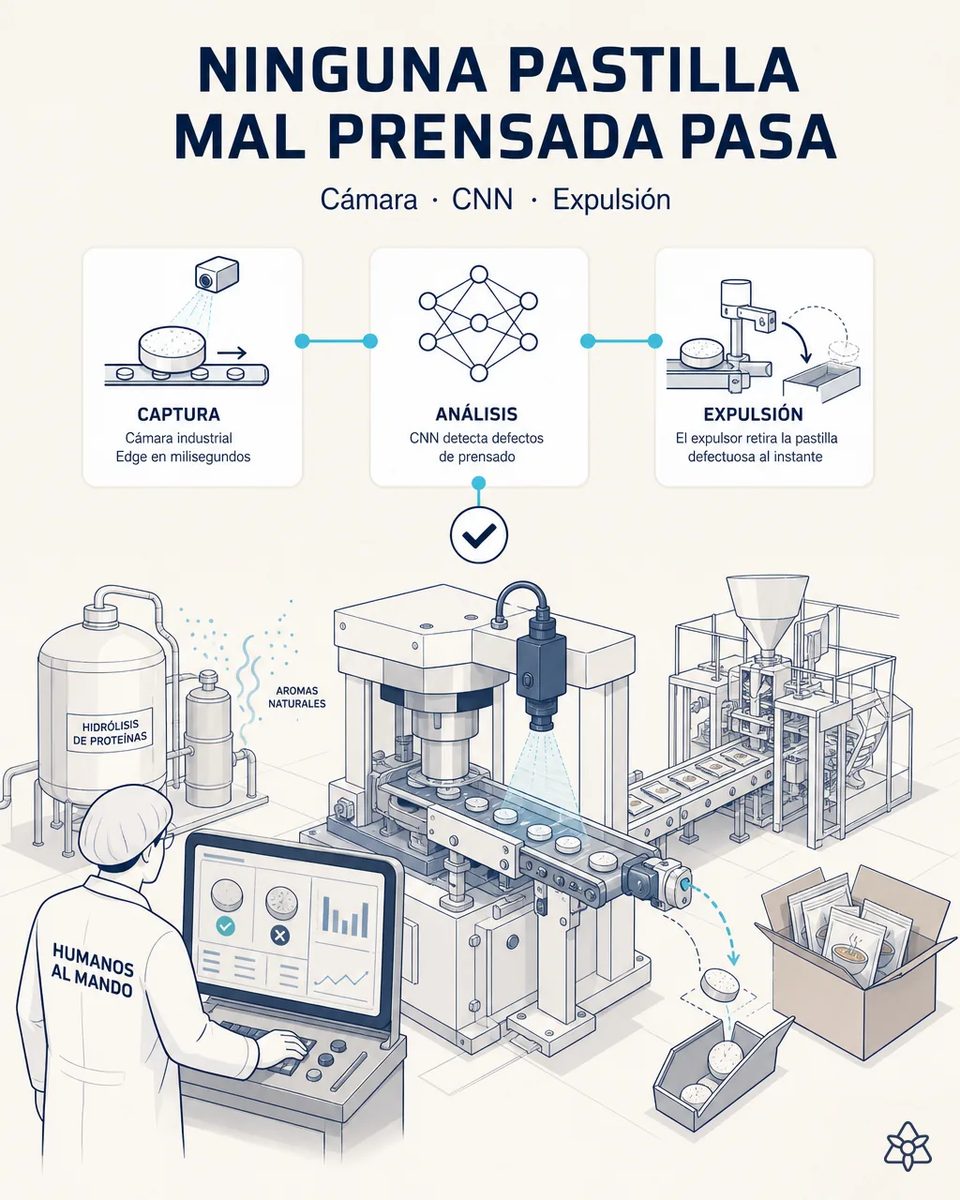
El muestreo del 1-2 % deja pasar justo la pastilla que llega al consumidor.
En una prensa de pastillas o una llenadora de sobres a alta velocidad, la inspección visual humana no puede sostener el 100% de control. El muestreo deja huecos y llegan al cliente pastillas deformes, mal prensadas o con envoltorio roto, y sobres con sellado defectuoso — generando reclamaciones y devoluciones de palet completo.
- En una prensa de pastillas o una llenadora de sobres a alta velocidad, la inspección visual humana no puede sostener el cien por cien por muy buen operario que esté al lado.
- El muestreo cubre un 1-2 % de la producción y deja huecos por definición, y el hueco es exactamente donde vive el defecto que nadie vio y que sí verá el consumidor.
- Llegan al cliente pastillas deformes o mal prensadas, cubitos con el envoltorio roto y sobres con el cordón de sellado incompleto, que pierden polvo de caldo dentro del estuche y manchan el resto de las unidades.
- Y la factura no es la pieza defectuosa: es la reclamación y la devolución del palet completo, que se lleva por delante mucho producto bueno y abre una conversación incómoda con el distribuidor.
Edge — una CNN local que clasifica pastilla a pastilla y sobre a sobre.
Edge coloca una cámara sobre la prensa o la selladora, con una CNN entrenada en el producto y formato concretos que infiere en milisegundos sin enviar nada a la nube, expulsando la pieza defectuosa antes del encartonado.
Una cámara sobre la prensa y otra sobre la selladora, con una red convolucional entrenada en vuestro producto, vuestros formatos y vuestra iluminación concretos. La inferencia ocurre en el propio puesto, en milisegundos y sin enviar una sola imagen a la nube. Eso es lo que permite expulsar la pieza defectuosa antes del encartonado, en lugar de descubrirla en el almacén del distribuidor con el palet ya facturado.
El muestreo de hoy frente al control del cien por cien
| Aspecto | Inspección por muestreo | Con iLEAN Edge |
|---|---|---|
| Pastilla deforme o mal prensada | Se detecta si cae en la muestra | Clasificada una a una |
| Envoltorio del cubito roto | Llega al palet y al lineal | Expulsado en la propia línea |
| Sellado del sobre incompleto | Reclamación del cliente | Detectado en la selladora |
| Piezas revisadas por turno | 1-2 % de la producción, por muestreo | El cien por cien de lo que sale |
| Momento de la expulsión | — | Antes del encartonado y del palé |
| Dónde se ejecuta el modelo | — | En el propio puesto, sin nube |
Muestreo del 1-2% → control del 100% de piezas. Reclamaciones por defecto de prensado/sellado → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según vuestro ratio de rechazo actual.
- Del muestreo del 1-2 % al control del cien por cien de las piezas, turno tras turno y sin fatiga.
- Reclamaciones de cliente por defecto de prensado o de sellado: reducción drástica desde el primer mes.
- Y las devoluciones de palet completo, que hoy arrastran mucho producto bueno, dejan de dispararse por unas pocas piezas malas.
Payback estimado 5-12 meses según ratio de rechazo actual, con reducción de reclamaciones de cliente. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si expulsa pastillas buenas?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con piezas buenas y malas de vuestros formatos concretos y con la iluminación de ese puesto, no con un modelo genérico. La clasificación de un defecto de forma es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1], y el caso de borde no se expulsa: se eleva para que decida una persona y esa decisión realimenta el entrenamiento.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre inspeccionar pastillas y sobres con cámara
¿Distingue una pastilla mal prensada de una variación normal de compactación?
Sí, y es la razón de entrenar con vuestro producto y no con un modelo genérico: la tolerancia de compactación de un cubito de caldo concentrado no es la misma que la de otro formato ni la de otra receta. El límite se fija con piezas reales de la planta y con vuestro equipo de calidad delante.
¿Inspecciona la prensa y la llenadora con el mismo equipo?
Son dos puestos y dos cámaras, porque el defecto que se busca es distinto en cada uno: forma y estado del envoltorio en la prensa de pastillas, cordón de sellado y arrugas en la llenadora de sobres. La infraestructura de cálculo sí se comparte.
¿Cuántas pastillas defectuosas hacen falta para entrenar el modelo?
Menos de las que se teme, porque el catálogo de defectos de prensado es corto y muy repetitivo. Lo importante no es la cantidad, sino que sean piezas reales de vuestros formatos y con la iluminación de ese puesto.
¿Expulsa la pieza o solo avisa?
Expulsa, mediante el soplador o el desviador que la línea ya tiene, y deja el registro asociado al lote y al turno. Avisar sin expulsar no sirve de nada a la cadencia a la que va una llenadora de sobres.
¿Qué pasa cuando cambia el formato de sobre?
Se carga el modelo del formato activo, que el sistema conoce porque el cambio viene de la Orden de Fabricación del ERP. Con varias marcas rotando por turno, esa conmutación tiene que ser automática o el control se abandona a la semana.
Otros casos de esta serie
- El albaran ya no bloquea al camionFoto al albarán y a las etiquetas de lote; validación con un toque y volcado directo al ERP. Payback 3-8…
- Arranque de receta sin papelEl operario fotografía la Orden de Fabricación y la ficha de receta; el lote y su receta exacta existen…
- La codificadora ya no se teclea a manoLote, fecha y alérgenos viajan del ERP a la codificadora automáticamente. Payback 3-6 meses.
- El excel de calidad ya no se transcribeiLEAN absorbe el Excel del laboratorio y lo vuelca al ERP validado. Ahorro de hasta 80% en licencias de…
- El secador vintage empieza a hablarUna cámara lee el panel del secador sin tocar la máquina: humedad y temperatura digitalizadas lote a…
- El jefe de linea dicta sin pararPinganillo + IA de voz: el jefe de línea registra incidencias sin dejar de andar ni tocar un teclado.
Contadnos cuántas devoluciones de palet habéis tenido por sellado o por prensado.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de caldos y sopas deshidratados Ver alimentaria