La máquina sigue siendo ella, pero ahora habla
La línea de corte y plegado de chapa que fabrica los envolventes del switchgear suele tener un panel propietario de 10-20 años, aislado de red. Sustituirla en plena rampa de producción es inviable. Con iLEAN Connect basta una cámara externa apuntando al panel para digitalizar su rendimiento sin tocar el controlador original.
‹ Ver todos los casos de infraestructura crítica para datacenter
El cuello de botella de las envolventes es la máquina que menos datos da.
La punzonadora es un cuello de botella crítico de capacidad justo cuando la planta amplía producción. Su panel muestra programa de corte, contador de piezas y alarmas de cambio de herramienta, pero hoy nadie lo correlaciona porque la información muere en pantalla cada vez que rota de vista.
- Puertas, laterales, techos y fondos de cada gabinete salen de la misma línea de corte y plegado de chapa. Si esa línea no da abasto, el ensamblaje espera aunque haya breakers y barras de cobre en stock, y la rampa se frena por una chapa que no llega.
- Su panel propietario tiene diez o veinte años y está aislado de red: muestra programa de punzonado, contador de piezas y alarmas de cambio de herramienta, y todo muere en pantalla al rotar de vista. Lo que el operario ve un segundo no lo ve nadie más.
- Nadie sabe cuántos minutos por turno se van en cambios de herramienta de torreta, atascos de chapa o esperas de material, así que cada reunión de capacidad empieza con una discusión sobre cifras.
- Sustituirla en plena rampa de expansión es inviable, y abrir su controlador para sacar datos tampoco lo autoriza nadie: si la máquina se para por un experimento, se para todo el gabinete. Así que la máquina sigue funcionando a ciegas para todos menos para quien la tiene delante.
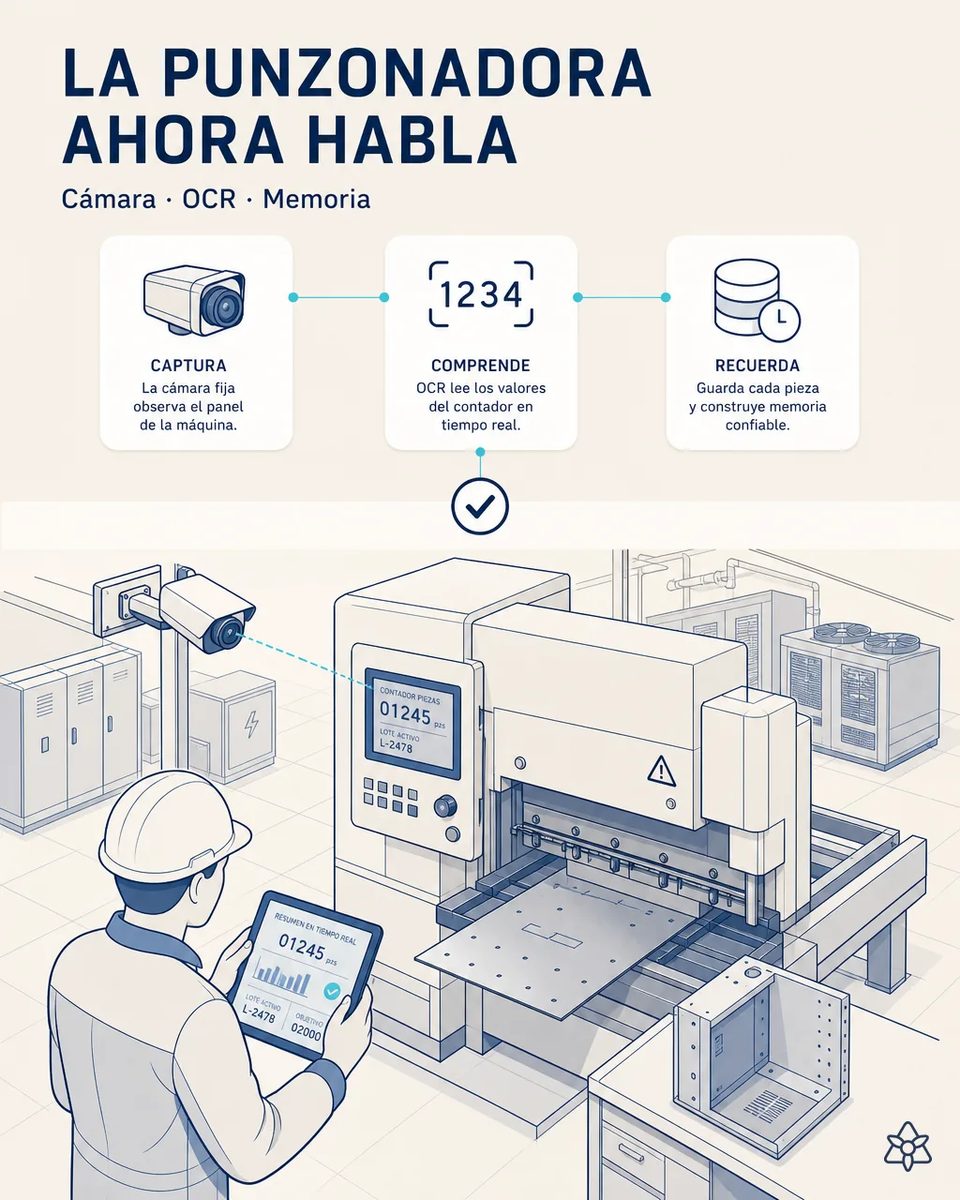
Connect en modo foto sobre panel — una cámara fija lee lo que la máquina ya muestra.
Connect modo foto sobre panel con cámara industrial fija. OCR más un modelo de lenguaje anclado interpreta cada frame y estructura piezas por hora y paradas por causa, cruzando con el ERP qué orden estaba en producción — sin tocar el PLC ni el panel original.
La máquina sigue siendo ella: no se toca el PLC, no se abre el controlador y no se pide nada al fabricante. Lo que cambia es que cada pantalla deja de evaporarse, y que la decisión de comprar otra punzonadora se puede tomar con datos de OEE en vez de con intuición.
La punzonadora muda frente a la punzonadora leída por cámara
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| OEE de la línea de chapa | Desconocido | Piezas por hora y por programa |
| Paradas por cambio de herramienta de torreta | Se intuyen | Contadas por causa y turno |
| Qué orden de gabinetes corría | Nadie lo cruza | Cruzado con el ERP |
| Controlador y PLC de la punzonadora | Cerrados a cualquier integración | Intactos: la cámara lee por fuera |
| Causa raíz de una parada de chapa | Discusión en la reunión | Minutos, por referencia |
| Compra de una segunda máquina | Decisión a ojo | Decisión con datos de capacidad |
Cero visibilidad de OEE de esta máquina → análisis de causa-raíz de paradas por referencia en minutos.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-10 meses sobre la línea de chapa que alimenta las envolventes del switchgear.
- Mejor planificación de la capacidad de corte justo en el cuello de botella de la rampa de expansión, que es donde cada hora de máquina se traduce en gabinetes que salen o no salen.
- Paso de cero visibilidad de OEE a análisis de causa raíz de paradas por referencia en minutos.
- Y la inversión en una segunda línea de chapa se decide con la capacidad real medida durante semanas, no estimada en una hoja.
Payback estimado 5-10 meses, mejor planificación de capacidad de corte justo en el cuello de botella de la rampa de expansión. *Estimación a validar.*
Y la duda razonable del responsable de producción
«¿Una cámara mirando una pantalla vieja da datos fiables?» — es tarea anclada: panel fijo, campos siempre en la misma posición y valores con rango físico conocido, donde los mejores modelos bajan del 1,5% de error [1]. Además, un contador que retrocede o salta a un valor imposible se descarta en lugar de darlo por bueno, y ese fotograma queda marcado para revisión.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre leer el panel de la punzonadora
¿Hay que tocar el controlador o el PLC de la punzonadora?
No. La cámara se monta por fuera y lee la pantalla tal como la ve el operario. No se abre ningún puerto, no se instala nada en la máquina y su garantía no se ve afectada. La instalación se hace en una parada corta, sin tocar la producción de envolventes.
¿Distingue un cambio de herramienta de torreta de un atasco de chapa?
Sí, porque el panel muestra alarmas distintas para cada caso. El modelo las clasifica por causa y suma los minutos de cada una por turno y por programa. Al cabo de unas semanas se ve qué herramientas piden más cambios y conviene duplicar.
¿Funciona también en la plegadora de las puertas del gabinete?
Sí, el patrón es el mismo con cualquier panel aislado de la línea de chapa. Se empieza por la máquina que más frena el ensamblaje y se extiende después a las demás, con la misma cámara y el mismo método.
¿Cómo sabe qué orden de envolventes estaba en producción?
Cruza el programa de punzonado que aparece en pantalla con las órdenes activas del ERP. Así cada parada queda atada a una referencia de gabinete concreta. Es lo que permite ver qué envolventes cuestan más minutos de máquina de lo previsto.
¿Qué pasa si el operario cambia de vista en el panel?
La cámara captura cada vista cuando aparece en pantalla. Lo que hoy se pierde al rotar la pantalla queda guardado con su hora y su programa.
Otros casos de esta serie
- El camión ya no espera mientras alguien tecleaUna foto al albarán y al certificado de componente crítico basta para liberar el camión y volcar todo al…
- El Excel del laboratorio ya no vive aislado del ERPILEAN absorbe el Excel de resultados de prueba del laboratorio en tiempo real y lo vuelca al ERP. Hasta…
- La placa de identificación se graba sola, sin tecleoConecta la grabadora láser de placas de identificación al ERP por API: el número de serie viaja solo,…
- El conocimiento del supervisor ya no muere al final del turnoCon un pinganillo y Connect, el supervisor de línea registra incidencias caminando entre estaciones, sin…
- El aviso del proveedor ya no espera horas en una bandejaILEAN lee en segundo cero el email de un proveedor de componentes críticos y replanifica la línea antes…
- Nada entra al sistema central sin que un humano lo valideNada entra al ERP sin que un técnico lo valide con dos toques. Así evita iLEAN contaminar el master en…
Contadnos qué máquina de chapa frena hoy la salida de envolventes.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de infraestructura crítica para datacenter Ver electrónica