El defecto de rebozado solo se ve mientras la pieza pasa
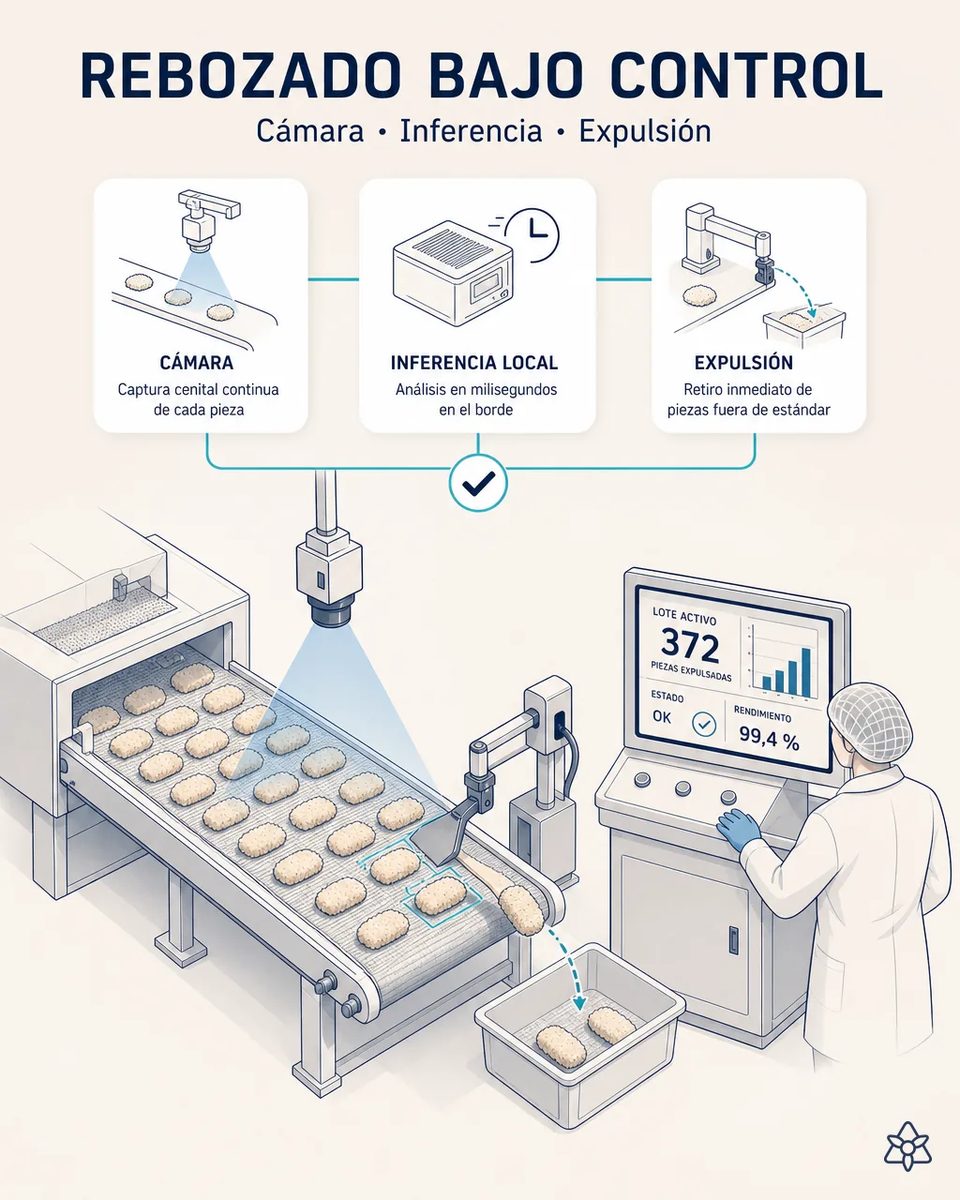
A la cadencia real de una línea de croquetas el ojo humano no puede mirar cada pieza, y las que se escapan son siempre las mismas: empanado incompleto, pieza reventada en la prefritura, forma deformada, peso fuera de tolerancia. Una vez congeladas son indistinguibles. Edge coloca una cámara cenital a la salida del rebozado, infiere en milisegundos y expulsa antes del túnel.
El defecto de rebozado solo se ve mientras la pieza pasa.
El defecto de rebozado es superficial y visible, pero solo si alguien está mirando esa pieza exactamente en ese instante. El control por muestreo deja huecos por definición. Y este producto tiene una particularidad cruel: una vez que la pieza entra al túnel y se congela, ya no se distingue del resto. Se envasa, se paletiza y se distribuye. El defecto se descubre cuando la croqueta se abre en la freidora del restaurante, y la reclamación llega con fotografía. Cada pieza defectuosa que pasa consume además frío de túnel y envase, que también se pierden.
- Empanado incompleto, pieza reventada en la prefritura, forma deformada, peso fuera de tolerancia: el defecto es superficial y visible, pero solo si alguien mira esa pieza en ese instante.
- A la cadencia real de una línea de croquetas el ojo humano no puede mirar cada pieza, y el control por muestreo deja huecos por definición.
- Este producto tiene una particularidad cruel: una vez que entra al túnel y se congela, ya no se distingue del resto. Se envasa, se paletiza y se distribuye.
- El defecto se descubre cuando la croqueta se abre en la freidora del restaurante y la reclamación llega con fotografía. Y cada pieza defectuosa que pasa ha consumido además frío de túnel y envase.
Edge — visión por IA en local, pieza a pieza, antes del túnel.
Edge — visión por IA ejecutada en local.
Detectar a la salida del rebozado en vez de en el cliente cambia el sitio donde se paga el defecto: de una reclamación con foto y un palé devuelto a una pieza en la cubeta de rechazo. Y como se registra contra el lote, el histórico de defecto por referencia y línea empieza a existir. Ese histórico es el que permite ajustar la rebozadora antes de que el defecto se repita, no después.
- Cámara cenital sobre la cinta de salida de la rebozadora, antes de la entrada al túnel.
- Red neuronal entrenada con piezas buenas y malas de los formatos reales de la planta —croqueta, croquetón, mini-croqueta, pimiento relleno, bocadito—, no un modelo genérico.
- Inferencia en milisegundos por pieza sobre GPU local: no se envía imagen a la nube, así que ni la latencia ni el ancho de banda ni la conexión son un límite.
- Expulsión de la pieza defectuosa antes del túnel.
- Cada expulsión se registra contra el lote y alimenta el histórico de defecto por referencia y línea.
La inspección de hoy frente a la visión Edge
| Aspecto | Inspección visual | Con iLEAN Edge |
|---|---|---|
| Cobertura | Muestreo de un pequeño porcentaje | 100 % de las piezas |
| Empanado incompleto y pieza reventada | Se escapan a cadencia | Clasificados en milisegundos |
| Punto de detección | La freidora del restaurante | Antes de entrar al túnel |
| Frío de túnel y envase gastados en defectos | Se pierden | No se consumen |
| Reclamaciones de distribuidor con foto | Recurrentes | Reducción drástica |
| Histórico de defecto por referencia y línea | No existe | Se construye solo |
de muestreo de un pequeño porcentaje a control del 100% de las piezas · de defecto detectado por el cliente a defecto expulsado en línea · de reclamaciones de distribuidor por producto reventado a reducción drástica · de cero histórico de defecto a histórico por referencia y línea.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de merma actual.
- El ahorro se compone de merma no congelada, envase no consumido y reclamaciones evitadas, y se cuenta contra el ratio de merma que tenéis hoy.
- De muestreo de un pequeño porcentaje a control del 100 % de las piezas, a la cadencia real de la línea.
- Y de cero histórico de defecto a un histórico por referencia y línea que explica qué velocidad de rebozadora o qué lote de pan rallado desnuda la pieza.
payback estimado de 5 a 12 meses según el ratio de merma actual. El ahorro se compone de merma no congelada, envase no consumido y reclamaciones evitadas. *Estimación a validar*.
Y la duda razonable del responsable de producción
«¿Y si expulsa croquetas buenas?» — el falso positivo es el riesgo real de cualquier visión, y por eso la red se entrena con piezas buenas y malas de vuestros formatos concretos —croqueta, croquetón, mini, pimiento relleno, bocadito— y con la iluminación de ese puesto, no con un modelo genérico. Clasificar contra un catálogo cerrado de defectos es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1], y los casos de borde se elevan a una persona en vez de expulsarse sin más.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión del rebozado
¿Aguanta la cadencia de una línea de croquetas?
Sí: la inferencia corre en una GPU local y se resuelve en milisegundos por pieza. No se envía imagen a la nube, así que ni la latencia ni el ancho de banda ni la conexión de la planta son un límite.
¿Cuántas piezas hacen falta para entrenar?
Menos de las que se teme, porque el catálogo de defectos de un rebozado es corto y repetitivo: pieza desnuda, reventada, deformada, fuera de peso. Lo que hace falta es que sean piezas reales de vuestra rebozadora y vuestra prefritura, con su luz y su cinta.
¿Sirve para varios formatos con la misma cámara?
Sí, cambiando el modelo según la referencia activa que viene de la orden. Es lo habitual en un obrador que pasa de croqueta a pimiento relleno en la misma jornada.
¿Detecta el peso fuera de tolerancia?
Por geometría y volumen aparente, sí, y para la tolerancia fina se combina con la báscula de línea si la hay. Lo que la cámara aporta es que lo ve en cada pieza y no en la muestra de cada media hora.
¿Qué pasa con la pieza expulsada?
Va a la cubeta de rechazo antes del túnel, sin haber consumido frío ni envase, y la expulsión queda registrada contra el lote y la referencia. Ese registro es el histórico de defecto que hoy no existe.
Otros casos de esta serie
- Las no conformidades salen de los huecos, no del procesoCada cambio y cada lote generan su dossier con fotos, registros y firmas, organizado por estándar. La…
- Cuatro anillos que se verifican entre sí, de la receta al paléCuatro anillos de verificación que se cruzan entre sí, de la receta al palé, para que la discrepancia se…
- La trazabilidad nace en el muelle, y nace con prisaFoto al albarán, a las etiquetas de lote y al termómetro: la recepción entra al ERP tras un toque, con…
- El arranque del obrador deja de vivir en tres papelesUna foto a la orden de fabricación y el lote existe en el sistema en el segundo cero. Sin cambiar la…
- El aviso crítico deja de llegar tres horas tardeiLEAN lee el aviso de retraso o no conformidad en el segundo cero, lo cruza con las órdenes activas y…
- La última máquina que toca el producto no debería depender de un tecleoLote, caducidad y alérgenos viajan de la orden de fabricación a la codificadora por API, también en los…
Contadnos qué porcentaje de vuestra producción se inspecciona hoy pieza a pieza.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de precocinados ultracongelados Ver alimentaria