Cero paradas no planificadas
Cada minuto de parada no planificada en una línea de 15.000 unidades/hora es producción que no se recupera. El sistema iLEAN coordina cuatro anillos que se cruzan entre sí — voz del jefe de turno, integración con el histórico de mantenimiento, validación visual Edge y dossier de evidencia — para detectar la desviación antes de que se convierta en parada.
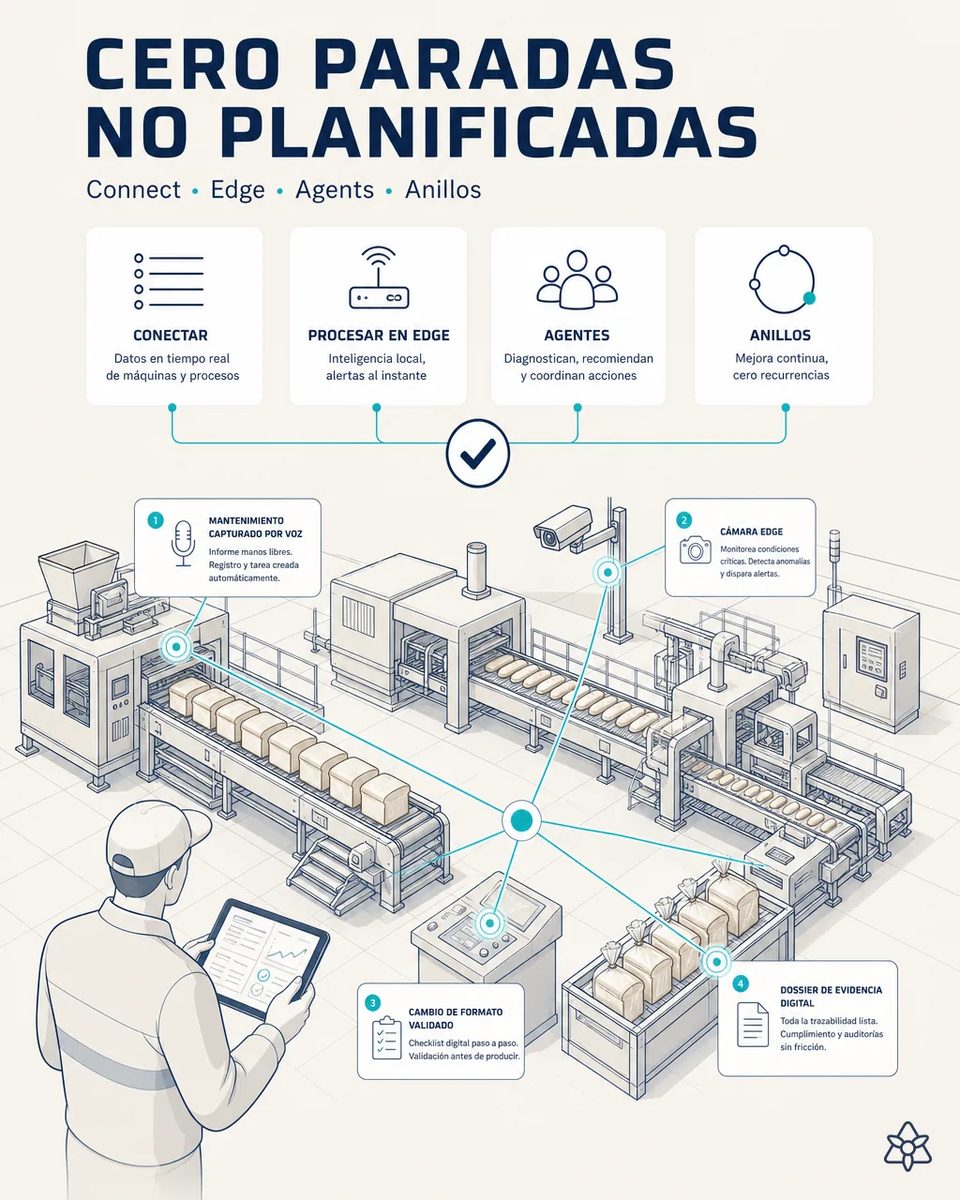
Cada minuto parado en una línea de alta cadencia es pan que no se recupera.
Las paradas no planificadas en líneas de alta cadencia son el mayor riesgo operativo y económico del sub-sector. Cada incidente relevante cuesta producción perdida irrecuperable, más coste de mantenimiento correctivo de urgencia, más el riesgo de incumplir un pedido de gran distribución.
- Las paradas no planificadas en líneas de 15.000 unidades por hora son el mayor riesgo operativo y económico del sub-sector.
- Cada incidente relevante suma producción perdida irrecuperable, mantenimiento correctivo de urgencia y el riesgo de incumplir un pedido de gran distribución, con penalización y pérdida de lineal.
- En un producto de vida útil corta no hay almacén que amortigüe: lo que no se hornea hoy no se reparte mañana.
- Y casi ninguna parada llega sin síntomas previos: un ruido dictado, una curva que deriva, un cambio que arrancó justo. El problema es que esos síntomas viven en sitios distintos y nadie los cruza.
Cuatro anillos coordinados — los casos anteriores, trabajando juntos.
Anillo 1 (Connect, casos 1 y 4): el parte de arranque y las incidencias dictadas por el jefe de turno capturan síntomas tempranos de desviación. Anillo 2 (integración legacy, caso 8): el histórico de mantenimiento queda cosido al ERP y a la Orden de Fabricación activa. Anillo 3 (Edge, casos 9 y 10): la cámara sobre la línea valida que el producto sale correcto y que un cambio de formato arrancó bien; si algo no coincide, JIDOKA AI alerta o bloquea antes de que la desviación se propague. Anillo 4 (Agents, caso 11): cada intervención y cambio de formato queda documentado, alimentando el análisis de causa-raíz. SMED AI acelera los cambios de formato para que la coordinación no penalice productividad.
Ningún anillo por separado evita una parada: cada uno ve un trozo. La fuerza está en que el síntoma dictado por el jefe de turno, el histórico de mantenimiento, lo que ve la cámara y lo que queda documentado se crucen entre sí. Cuando dejan de concordar, la desviación se ve en el propio proceso, antes de que pare la línea.
Los cuatro anillos contra las paradas, y qué aporta cada uno
| Anillo | De qué casos sale | Qué detecta o cierra |
|---|---|---|
| 1 · Connect | Arranque de línea (1) + voz del jefe de turno (4) | Síntomas tempranos de desviación |
| 2 · Integración legacy | Patrón de integración por API (8) | Histórico de mantenimiento cosido al ERP y a la OF activa |
| 3 · Edge | Defecto en línea (9) + cambio de formato (10) | Producto que sale mal o arranque desajustado |
| 4 · Agents | Dossier de auditoría (11) | Cada intervención documentada para la causa raíz |
| JIDOKA AI | Anillo 3 | Alerta o bloqueo antes de que la desviación se propague |
| SMED AI | Cambios de formato | Coordinación sin penalizar productividad |
Paradas no planificadas recurrentes con reacción correctiva → detección de la desviación en el propio proceso, antes de que pare la línea.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 6-12 meses, contado contra la primera parada relevante evitada.
- Mejora de OEE en las líneas cubiertas por los cuatro anillos, sobre todo en disponibilidad, que es donde golpean las paradas no planificadas.
- Reducción del coste de mantenimiento correctivo de urgencia frente a un mantenimiento predictivo guiado por síntomas reales.
- De paradas recurrentes con reacción correctiva a detección de la desviación en el propio proceso. Conviene validarlo con el responsable de mantenimiento y la dirección de operaciones.
Mejora de OEE en las líneas cubiertas, reducción del coste de mantenimiento correctivo de urgencia frente a predictivo. Payback estimado de 6 a 12 meses contra la primera parada relevante evitada. Estimación a validar con el responsable de mantenimiento y la dirección de operaciones.
Y la duda razonable del responsable de producción
«¿Y si el sistema para la línea por una falsa alarma?» — JIDOKA AI detiene ante discrepancia comprobable entre fuentes, no ante la incertidumbre de un modelo. Cada lectura que alimenta los anillos es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1], y cuando la duda es del modelo el caso sube a una persona. Además, no hace falta desplegar los doce casos para empezar: los anillos se construyen por capas y cada uno funciona aunque el siguiente no esté.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre el flagship de cero paradas
¿Hay que desplegar los once casos anteriores antes de ver resultados?
No. Los anillos se montan por capas y cada caso aporta valor desde que entra. Con el arranque de línea y la voz del jefe de turno ya funciona el primer anillo. Los demás se suman según dónde se concentren vuestras paradas.
¿En qué se diferencia de un sistema de mantenimiento predictivo con sensores?
Los sensores ven vibración o temperatura de un equipo. Aquí se cruzan además el síntoma que oye una persona, el estado del producto y lo que pasó en el último cambio de formato. Los sensores, si los tenéis, se suman como una fuente más.
¿Qué papel tiene SMED AI en la panificadora?
Acelerar los cambios de formato para que añadir validaciones no reste productividad. Sin él, la coordinación de anillos podría costar minutos en cada cambio, y en líneas multi-SKU eso se nota.
¿Sustituye al GMAO o al ERP que ya usamos?
No. El anillo 2 cose el histórico de mantenimiento que ya tenéis con el ERP y la OF activa; iLEAN cruza los sistemas, no los reemplaza, y cada intervención vuelve a ellos documentada.
¿Cómo se calcula el retorno antes de decidir en la panificadora?
Con vuestro registro de paradas no planificadas del último año, su duración y el coste de una hora de línea parada se estima el valor de evitar la primera relevante. Ese número se valida con mantenimiento y operaciones antes de comprometer nada.
Otros casos de esta serie
- Albarán a foto, al ERPFoto al albarán y a las etiquetas de palé de harina; iLEAN extrae lote y caducidad y lo valida al ERP en…
- Arranque de línea sin papelCómo Connect digitaliza la Orden de Fabricación y el parte de arranque de horno con dos fotos, en el…
- Codificadora sin tecleoiLEAN cose la codificadora de fecha/lote al ERP vía API: cambio de lote es un toque en el ERP, no un…
- Excel de calidad, al ERPiLEAN Connect absorbe el Excel de calidad del laboratorio y lo vuelca al ERP tras validación, con hasta…
- Cámara lee panel vintageUna cámara externa lee el panel de una cámara de fermentación de 15-20 años y digitaliza su curva sin…
- Voz que no para de andarEl jefe de turno dicta incidencias caminando por planta con un pinganillo; iLEAN las estructura y…
Contadnos cuántas paradas no planificadas tuvo vuestra línea más rápida el último trimestre.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de panificación industrial Ver alimentaria