Defecto detectado al vuelo
En las líneas más rápidas del sector, que llegan a 15.000 unidades por hora, la inspección visual humana pieza a pieza es matemáticamente imposible. Edge iLEAN coloca una cámara cenital sobre la línea, infiere en milisegundos y expulsa la pieza defectuosa antes del empaquetado final.
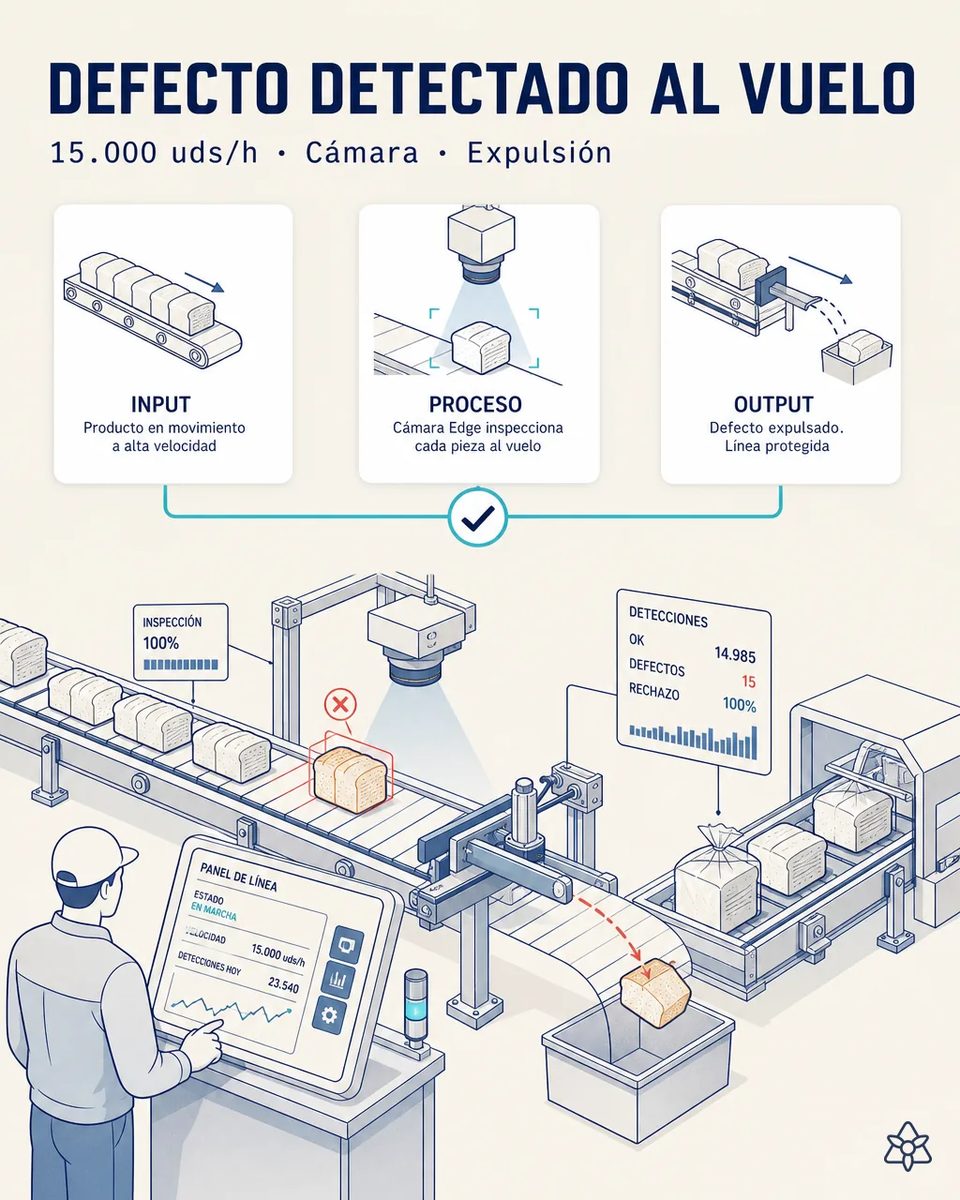
A 15.000 piezas por hora, mirar pieza a pieza es imposible.
El control 100% visual humano es imposible a la cadencia real de las líneas más modernas. La inspección por muestreo deja huecos que se traducen en devoluciones de gran distribución y pérdida de confianza del cliente retail.
- Las líneas más rápidas del sector llegan a 15.000 unidades por hora. A esa cadencia, el control visual humano del 100% es matemáticamente imposible.
- Se inspecciona por muestreo, normalmente un 1-2% de las piezas retiradas a mano de la cinta, y lo que no cae en la muestra sale hacia la embolsadora sin que nadie lo haya visto. Y la muestra se toma cuando el operario puede, no cuando el defecto aparece.
- Pan aplastado, corteza quemada, pieza deformada, rebanado irregular o bollo pegado al de al lado: defectos que se ven a simple vista con la pieza quieta, pero no a esa velocidad.
- Cada uno que se escapa se convierte en una devolución de gran distribución y en una conversación incómoda con el cliente retail, que mide la confianza en el proveedor por lo que encuentra en el lineal.
Edge — visión local sobre la línea, inferencia en milisegundos y expulsión antes de embolsar.
Edge — visión CNN local, sin enviar imagen a la nube (latencia, coste, ancho de banda). Modelo entrenado con ejemplos del formato concreto de cada línea (pan de molde, panecillos de hamburguesa o perrito).
La imagen no sale de la línea: el modelo corre en el propio equipo, sin depender de la nube ni de la red de planta. Se entrena con piezas de vuestro formato concreto, sea pan de molde, bollo de hamburguesa o de hot dog. Y cada pieza que expulsa queda registrada con su foto, su hora y el lote al que pertenecía, que es lo que hace falta para discutir una devolución. Lo que antes era una sensación de que la línea iba peor pasa a ser un recuento por lote.
El muestreo de hoy frente a la cámara cenital
| Aspecto | Hoy | Con iLEAN Edge |
|---|---|---|
| Piezas inspeccionadas | Muestreo del 1-2% | El 100% |
| Cadencia soportada | La del ojo humano | La de la línea |
| Dónde se procesa la imagen en la panificadora | — | En local, sin nube |
| Pieza defectuosa | Llega a la embolsadora | Expulsada antes del envasado |
| Reclamación de retail por defecto visual | Frecuente | Reducción drástica |
| Prueba ante una devolución | La palabra de cada parte | Foto y recuento por lote |
Muestreo del 1-2% → control del 100% de las piezas. Reclamaciones de retail por defecto visual → reducción drástica.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de scrap que tengáis hoy.
- Reducción de devoluciones de gran distribución por defecto visual, que no entra en el payback y suele pesar tanto como él.
- Del muestreo del 1-2% al control del 100% de las piezas, en todos los turnos y a la cadencia real de la línea, también de noche.
- Y un histórico de defectos por formato y por hora que señala cuándo el horno o la divisora empiezan a derivar, antes de que el defecto se dispare en un lote entero.
Payback estimado de 5 a 12 meses según el ratio de scrap actual, más la reducción de devoluciones de gran distribución. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si expulsa pan bueno y nos come rendimiento?» — clasificar pan correcto frente a defecto en un formato concreto, con iluminación y encuadre fijos, es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. El modelo se entrena con vuestras piezas buenas y malas, no con un modelo genérico, y los casos de borde se registran para que calidad los revise y realimenten el entrenamiento.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión de defectos de pan
¿Por qué no se envían las imágenes a la nube en la panificadora?
Por latencia, coste y ancho de banda. A 15.000 piezas por hora, la decisión tiene que tomarse en milisegundos junto a la cinta. Además, la línea sigue inspeccionando aunque caiga la red de planta.
¿Qué defectos reconoce en la panificadora?
Los que defináis con calidad para cada formato: pieza aplastada o deformada, corteza fuera de color, bollos pegados o geometría fuera de tolerancia. La lista se amplía cuando aparece un defecto nuevo que merece la pena separar.
¿Hace falta un modelo distinto para pan de molde y para bollos?
Sí, se entrena uno por formato, y el sistema carga el que corresponde según la orden que esté en marcha en la línea. Un cambio de formato no exige tocar la cámara.
¿Dónde se coloca la cámara en la panificadora?
En posición cenital antes del envasado final, normalmente tras el enfriador en espiral, para expulsar la pieza antes de que llegue a la embolsadora y no gastar bolsa ni codificación en ella.
¿Sustituye al control de calidad del laboratorio?
No. El laboratorio sigue midiendo humedad, peso y volumen por muestra. La cámara cubre lo visual en el 100% de las piezas, que es lo que el muestreo no alcanza. Los dos controles se complementan.
Otros casos de esta serie
- Albarán a foto, al ERPFoto al albarán y a las etiquetas de palé de harina; iLEAN extrae lote y caducidad y lo valida al ERP en…
- Arranque de línea sin papelCómo Connect digitaliza la Orden de Fabricación y el parte de arranque de horno con dos fotos, en el…
- Codificadora sin tecleoiLEAN cose la codificadora de fecha/lote al ERP vía API: cambio de lote es un toque en el ERP, no un…
- Excel de calidad, al ERPiLEAN Connect absorbe el Excel de calidad del laboratorio y lo vuelca al ERP tras validación, con hasta…
- Cámara lee panel vintageUna cámara externa lee el panel de una cámara de fermentación de 15-20 años y digitaliza su curva sin…
- Voz que no para de andarEl jefe de turno dicta incidencias caminando por planta con un pinganillo; iLEAN las estructura y…
Contadnos cuántas devoluciones por defecto visual os llegaron el último trimestre.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de panificación industrial Ver alimentaria