El envase que gotea no es una devolución: es un derrame en tránsito
A la cadencia de una línea de envasado de químico, el ojo humano se cansa y el mismo operador tiene que mirar mientras llena, etiqueta y palletiza. El tapón mal cerrado, el goteo por el cuello, la etiqueta torcida o ilegible y el sello que no pegó se escapan. Con una cámara Edge sobre la salida de línea, la inferencia local detecta el defecto en milisegundos y lo saca antes de que la tarima se emplaye.
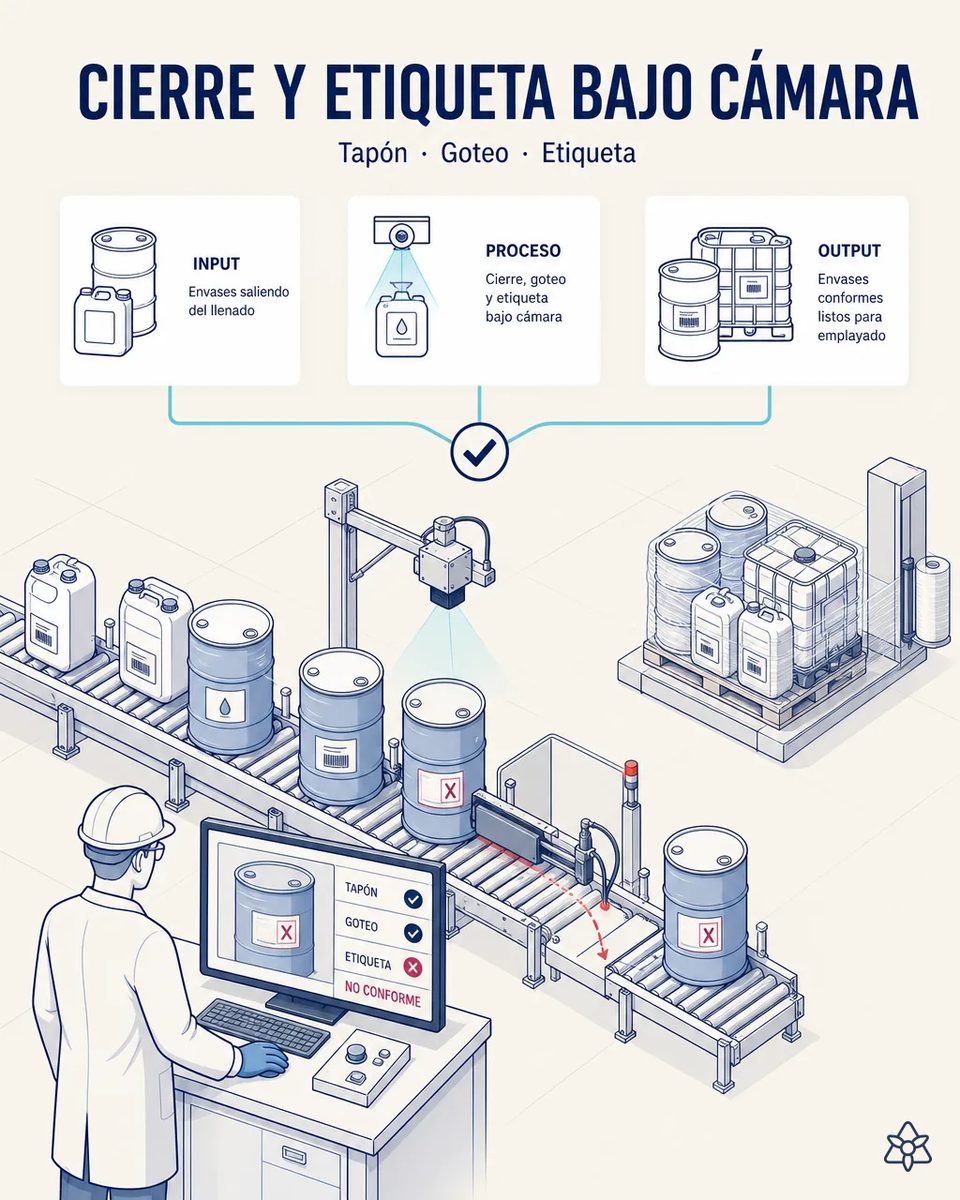
El envase que gotea no se rechaza en la sucursal: se rechaza el envío entero.
Un envase de químico defectuoso no genera una devolución ordinaria. Genera un derrame dentro de un camión de material peligroso, una limpieza de caja, un aviso al área de seguridad y, según el producto, un incidente reportable ante la autoridad. El cliente que lo recibe no rechaza el envase: rechaza el envío entero. La inspección de hoy depende de la atención de una persona que está haciendo otras tres cosas. No es un problema de profesionalidad: es que a cadencia sostenida el ojo humano falla, y falla justo cuando lleva horas mirando. El defecto que se cuela se detecta en la sucursal o en el cliente. Es decir, tarde, lejos y con testigos.
- Un envase de químico defectuoso no genera una devolución ordinaria. Genera un derrame dentro de un camión de material peligroso, una limpieza de caja, un aviso al área de seguridad y, según el producto, un incidente reportable ante la autoridad.
- A la cadencia de la línea, el mismo operador tiene que mirar mientras llena, etiqueta y palletiza. El tapón mal cerrado, el goteo por el cuello, la etiqueta torcida o ilegible y el sello que no pegó se escapan.
- No es un problema de profesionalidad: a cadencia sostenida el ojo humano falla, y falla justo cuando lleva horas mirando.
- El defecto que se cuela se detecta en la sucursal o en el cliente. Es decir, tarde, lejos y con testigos.
Edge — visión IA en la salida de línea, inferencia local en milisegundos.
Edge, visión IA en línea.
Detectar antes del emplayado en vez de en el camión cambia la naturaleza del fallo: pasa de ser un incidente de transporte de mercancía peligrosa a ser un envase que vuelve a la llenadora. Y la imagen queda asociada al lote, donde sirve después como evidencia ante el cliente o el auditor.
- Cámara industrial sobre la salida de la línea de envasado, antes del emplayado.
- Modelo de visión entrenado con imágenes de los envases reales de la planta —porrones, tambores y totes, con sus tapones y sus etiquetas—, no con un catálogo genérico.
- Inferencia local en milisegundos: el dato no sale de la planta.
- Detecta cierre incompleto, humedad o goteo en el cuello, etiqueta ausente, torcida o ilegible, y envase deformado.
- Marca o expulsa el envase antes del emplayado y guarda la imagen asociada al lote, donde sirve después como evidencia auditable.
La inspección de hoy frente a la visión Edge
| Aspecto | Inspección visual | Con iLEAN Edge |
|---|---|---|
| Cobertura | Depende de la atención de una persona ocupada | Continua, envase a envase |
| Tapón mal cerrado y goteo en el cuello | Se escapan a cadencia | Detectados en milisegundos |
| Etiqueta ausente, torcida o ilegible | Se ve si alguien mira | Clasificada antes del emplayado |
| Dónde aparece el defecto | En la sucursal o en el cliente | En la salida de la línea |
| Consecuencia | Derrame en tránsito y envío rechazado | Un envase que vuelve a la llenadora |
| Dónde va la imagen | No existe | Atada al lote, como evidencia |
de defectos detectados en destino a defectos detectados en línea · de una inspección que depende de la atención humana a una inspección continua · de derrames en tránsito a incidentes evitados.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 6-12 meses, según la cadencia de envasado.
- Al menos un 30 % menos de reclamaciones por envase defectuoso y de incidentes de derrame en transporte.
- El coste evitado de limpieza de caja, reposición del envío y aviso al área de seguridad cada vez que un envase goteaba en el camión.
- Y el dato no sale de la planta: la inferencia es local y no depende de la red ni de la nube, así que la línea no se para porque se caiga la conexión.
al menos un 30% menos de reclamaciones por envase defectuoso y de incidentes de derrame en transporte, más el coste evitado de limpieza y reposición. Payback estimado de 6 a 12 meses según cadencia de envasado. *Estimación a validar.*
Y la duda razonable del responsable de producción
«¿Y si aparta envases buenos?» — el falso positivo es el riesgo real de cualquier visión, y por eso el modelo se entrena con garrafas, tambores e IBC de vuestra planta, con sus tapones y sus etiquetas y la iluminación de esa salida de línea, no con un catálogo genérico. Clasificar un cierre contra referencias propias es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1], y los casos de borde no se expulsan sin más: se marcan para que decida una persona, y cada decisión realimenta el entrenamiento.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión en la salida de línea
¿Ve el goteo en un tambor metálico oscuro o en una garrafa translúcida?
Son dos condiciones distintas de iluminación y por eso el modelo se entrena con los envases reales de la planta. La humedad en el cuello y el hilo de producto por la pared se detectan en ambos con la luz adecuada en el puesto.
¿Sirve para garrafa, tambor e IBC con la misma cámara?
Sí, cambiando el modelo según la presentación activa en la orden. Lo habitual en una planta de maquila es que las tres pasen por la misma salida de línea.
¿Lee la etiqueta o solo comprueba que está?
Las dos cosas: comprueba presencia, posición y legibilidad, y lee el texto para contrastar producto y lote con la orden activa. Una etiqueta legible pero de otro producto también se aparta.
¿Expulsa el envase o solo lo marca?
Depende de la línea. Con un desviador se aparta automáticamente; sin él, se marca en pantalla y con baliza para que el operador lo retire antes de la tarima. La imagen se guarda en los dos casos.
¿Cuántas fotos hacen falta para entrenar?
Menos de las que se teme, porque el catálogo de defectos de un cierre es corto y repetitivo. Con treinta envases buenos y treinta con defecto se enseña el modelo funcionando sobre vuestros envases.
Otros casos de esta serie
- La auditoría deja de ser un proyecto de dos semanasCada cambio, cada liberación y cada expedición dejan su evidencia; Agents la ordena por estándar y el…
- Que ningún litro pierda su identidad entre el tanque y el clienteCuatro anillos de verificación coordinados desde la recepción hasta la sucursal: ni un tambor mal…
- El retraso de la pipa, resuelto antes de que pare la línea de envasadoiLEAN lee correos y mensajes de proveedores, transportistas y sucursales, los cruza con las órdenes…
- Máquinas modernas que trabajan a mano: cerrar la última conexiónEl ERP publica producto, lote y pictogramas a la etiquetadora, y la báscula devuelve el peso real de…
- El laboratorio libera lote sin que nadie retranscriba al ERPiLEAN lee la hoja del laboratorio al guardarse, arma el certificado de análisis y, tras validación, lo…
- De la orden de maquila en papel al lote vivo en el segundo ceroDos fotos al arrancar y al cerrar el turno, y la orden de maquila y el parte de envasado están en el…
Mandadnos treinta fotos de envases buenos y treinta de envases con defecto.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de distribución química Ver química