La electroerosión veterana que por fin habla
El taller que mecaniza sonotrodos suele depender de una electroerosión por hilo con quince o veinte años: precisa, crítica para las ranuras de los sonotrodos, y con un panel propietario sin conexión. Tiempo de corte, roturas de hilo, parámetros por pieza: todo aparece en el panel y desaparece. Nadie puede correlacionar esos datos con la frecuencia final del sonotrodo o con un retrabajo. iLEAN Connect coloca una cámara apuntando a la pantalla. OCR con un modelo anclado lee cada cambio y lo estructura por pieza y orden. La máquina sigue siendo ella, sin tocar su control.
‹ Ver todos los casos de equipos de soldadura por ultrasonidos
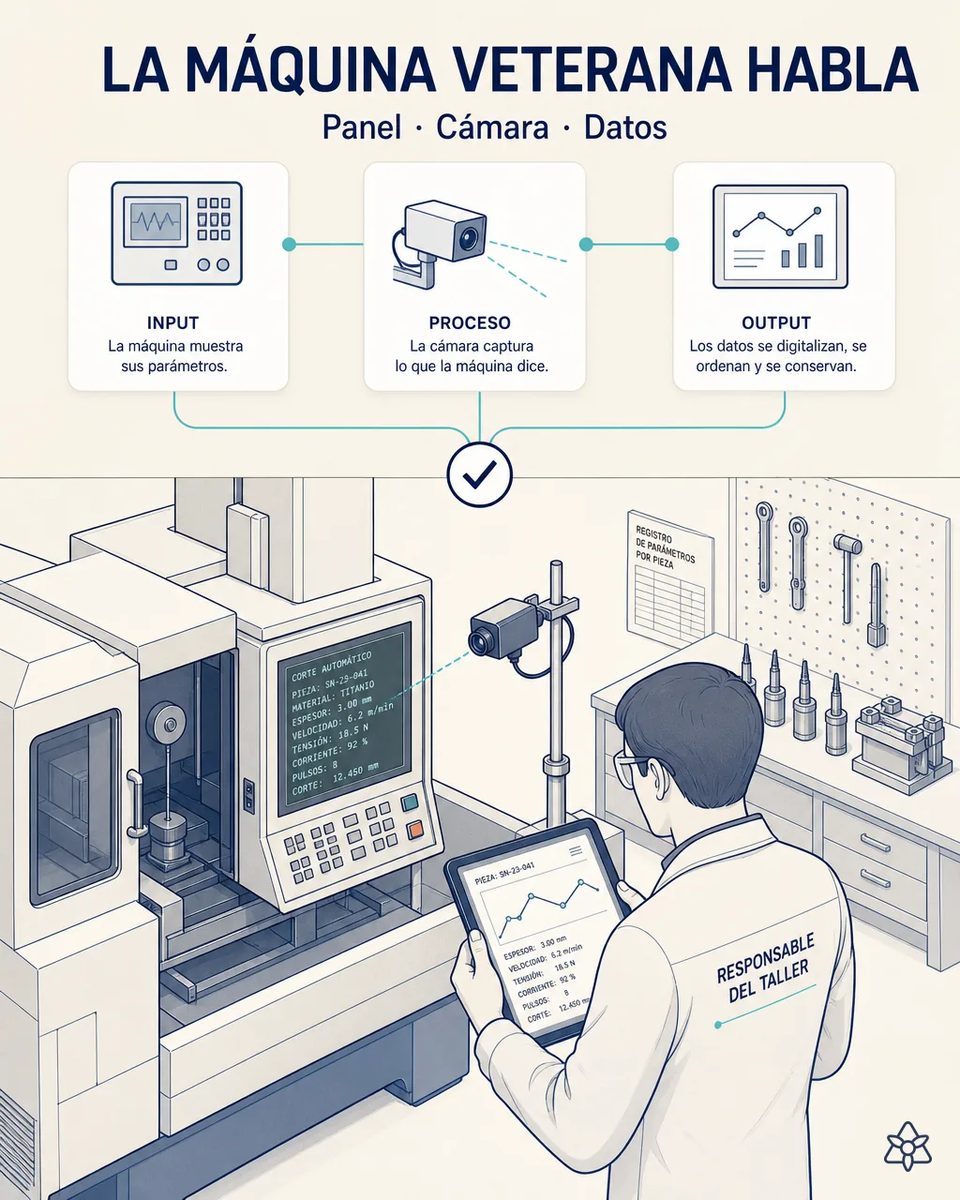
La máquina que define la ranura del sonotrodo no guarda nada de lo que hace.
El taller que mecaniza sonotrodos suele depender de una electroerosión por hilo con quince o veinte años: precisa, crítica para las ranuras de los sonotrodos, y con un panel propietario sin conexión. Tiempo de corte, roturas de hilo, parámetros por pieza: todo aparece en el panel y desaparece. Nadie puede correlacionar esos datos con la frecuencia final del sonotrodo o con un retrabajo.
- El taller que mecaniza sonotrodos depende de una electroerosión por hilo de quince o veinte años: precisa, crítica para las ranuras de los sonotrodos de bloque y con un panel propietario sin conexión. Es la máquina que más pesa en la frecuencia final del sonotrodo y la que menos información deja.
- Tiempo de corte, roturas de hilo y parámetros por pieza aparecen en la pantalla y desaparecen con la siguiente orden. Ni siquiera queda constancia de cuántas veces se rompió el hilo en una ranura concreta.
- Cuando un sonotrodo sale del banco de sintonía fuera de frecuencia y vuelve a mecanizado, nadie puede comprobar si su corte fue distinto al de los que salieron bien.
- Sustituir la máquina para conseguir datos es una inversión grande, y su control no se toca por miedo a perder la precisión que hoy tiene.
Connect en modo foto sobre panel — la electroerosión sigue siendo ella.
ILEAN Connect coloca una cámara apuntando a la pantalla. OCR con un modelo anclado lee cada cambio y lo estructura por pieza y orden. La máquina sigue siendo ella, sin tocar su control. iLEAN cruza lo leído con la orden de fabricación del sonotrodo en el ERP, para que calidad e ingeniería vean la historia completa de cada pieza.
No se abre ningún puerto, no se instala nada en el control y no se cambia un solo parámetro de la máquina. Una cámara lee lo que ya muestra la pantalla, y por primera vez el taller puede poner la historia de corte de cada sonotrodo al lado de su frecuencia final. Lo que antes era intuición del jefe de taller pasa a ser una comparación con datos.
La electroerosión muda frente a la electroerosión con historia por sonotrodo
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Parámetros de corte por sonotrodo | Se pierden al cambiar de orden | Guardados por pieza y orden |
| Roturas de hilo en la ranura | Nadie las cuenta | Registradas con su momento |
| Sonotrodo fuera de frecuencia | Retrabajo sin explicación | Comparable con su historia de corte |
| Control de la máquina | — | Intacto: la cámara lee desde fuera |
| Cruce con la orden del ERP | Manual o inexistente | Automático por pieza |
| Sustitución de la electroerosión | En el plan de inversiones | Aplazable |
Antes: datos del panel perdidos. Después: historia de mecanizado por sonotrodo.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-10 meses. Contado sobre el retrabajo de sonotrodos y el reemplazo aplazado.
- El CAPEX de reemplazo de la electroerosión se puede aplazar, porque lo que faltaba eran los datos, no la máquina.
- Aparece la correlación entre parámetros de corte y retrabajo del sonotrodo, que hoy es imposible de hacer.
- Calidad e ingeniería ven la historia completa de mecanizado de cada sonotrodo cuando el banco de sintonía da un resultado raro. Y el jefe de taller deja de defender una sustitución de máquina sin datos que la respalden.
Payback 5-10 meses · CAPEX de reemplazo aplazado (estimación a validar). Reemplazar la máquina se puede aplazar, y aparece la correlación entre parámetros y retrabajo. Payback estimado de cinco a diez meses; estimación a validar.
Y la duda razonable del responsable de producción
«¿Una cámara leyendo una pantalla vieja es fiable para decidir sobre un sonotrodo?» — es una tarea anclada: pantalla fija, campos en posición conocida y valores con rango físico esperado, donde los mejores modelos bajan del 1,5% de error [1]. Y el fotograma cuyo valor cae fuera de rango se descarta en lugar de darse por bueno.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre leer el panel de la electroerosión de sonotrodos
¿Hay que tocar el control de la electroerosión por hilo?
No. La cámara se monta en un soporte externo y lee la pantalla. El control, sus programas y su precisión siguen exactamente igual. Tampoco se pierde la garantía del fabricante ni hay que revalidar nada del taller.
¿Qué datos de la electroerosión se capturan para cada sonotrodo?
Lo que el panel muestra durante el corte: tiempo, roturas de hilo y los parámetros activos. iLEAN los estructura por pieza y por orden de fabricación. Ese histórico es lo que hoy desaparece con cada cambio de programa.
¿Sirve para explicar un sonotrodo que sale fuera de frecuencia en sintonía?
Es su uso principal: al tener la historia de corte de cada pieza, se puede comparar el sonotrodo que falló con los que salieron bien de la misma referencia. Si los que fallan comparten roturas de hilo o un tiempo de corte distinto, la causa deja de ser una sospecha y pasa a ser un dato.
¿Qué pasa si el taller trabaja de noche con la electroerosión desatendida?
La cámara captura igual. Por la mañana la historia del corte nocturno está guardada, en lugar de haberse borrado con la siguiente orden. Las roturas de hilo de la madrugada, que hoy nadie ve, quedan contadas con su hora y su pieza.
¿Vale para otras máquinas sin red del taller de sonotrodos?
Sí, el patrón es el mismo para cualquier panel sin conexión. Se empieza por la electroerosión porque es la que define la ranura y la frecuencia final. Después se suman, con el mismo soporte de cámara, la rectificadora o el torno de los boosters si tampoco tienen red.
Contadnos cuántos sonotrodos vuelven a mecanizado al año sin una causa clara.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de equipos de soldadura por ultrasonidos Ver metalmecánica y bienes de equipo