El cierre defectuoso ya no llega al cliente
A la cadencia de la línea de montaje, el ojo humano se cansa y deja pasar cierres mal encajados, aros descentrados o pliegues en la fibra.
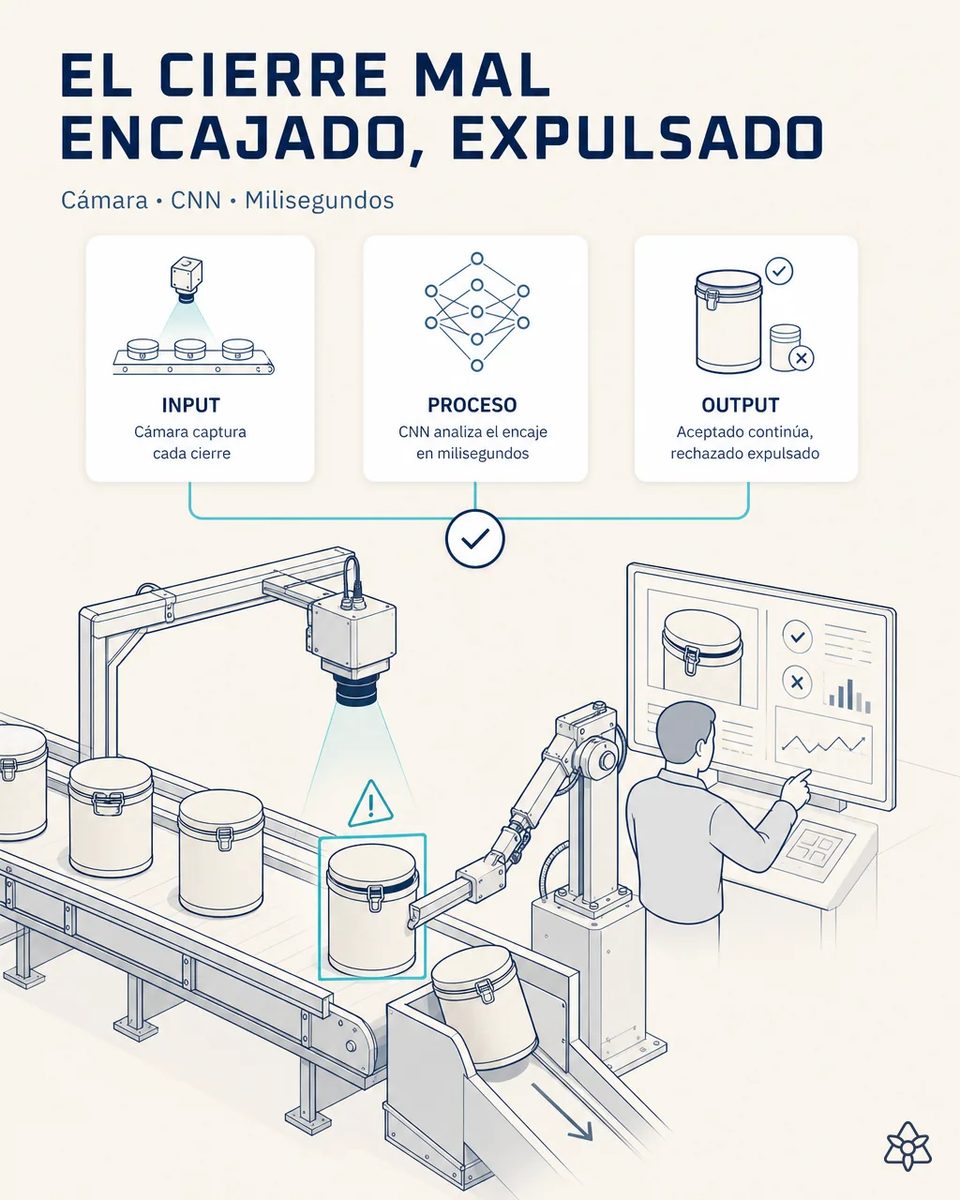
A la cadencia de montaje, el ojo deja pasar el cierre que se abre en tránsito.
A la cadencia de la línea de montaje, el ojo humano se cansa y deja pasar cierres mal encajados, aros de refuerzo descentrados o pliegues en la fibra. El control 100% visual humano es imposible a cadencia real, y la inspección por muestreo deja huecos — ese bidón defectuoso llega a un cliente químico o farmacéutico con riesgo de apertura accidental en tránsito.
- En la línea de montaje se encajan fondos, aro de acero y cierre de ballesta a una cadencia que ninguna persona puede revisar bidón a bidón durante todo el turno.
- Lo que se escapa es siempre lo mismo: el cierre mal encajado, el aro de refuerzo descentrado, el pliegue en la fibra del tubo.
- La inspección por muestreo deja huecos entre muestra y muestra, y en esos huecos sale el bidón defectuoso.
- Ese bidón llega a un cliente químico o farmacéutico con riesgo de apertura accidental en tránsito, que es la reclamación que más daño hace a la relación. Y una sola apertura en tránsito puede poner en cuestión la homologación de toda una referencia.
Edge — visión en la línea de montaje, entrenada con vuestros cierres y aros.
Una cámara sobre la línea, con una CNN local entrenada en los cierres y aros concretos del cliente, infiere en milisegundos por pieza y expulsa el bidón defectuoso antes de que pase a ensayo y expedición.
El modelo no es genérico: aprende de vuestros cierres, de vuestros aros y de vuestros defectos reales. Por eso distingue un cierre bien encajado con un reflejo raro de uno que se abrirá en el camión. Y cada expulsión queda con su imagen para revisar después.
El muestreo en montaje frente al control al cien por cien
| Aspecto | Inspección visual | Con iLEAN Edge |
|---|---|---|
| Bidones revisados | Una muestra | Todos, a cadencia |
| Cierre de ballesta mal encajado | Se escapa entre muestras | Detectado y expulsado |
| Aro de acero descentrado | Depende del cansancio | Clasificado en milisegundos |
| Pliegue en la fibra del tubo | Difícil de ver en marcha | Detectado antes de ensayo |
| Dónde aparece el defecto | En el cliente | En la línea de montaje |
| Bidón dudoso | Pasa o se para la línea | Se aparta para revisión humana |
Antes: muestreo parcial, defectos que se escapan. Después: control del 100% de los bidones, en línea.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de rechazo que tengáis hoy.
- El retorno viene de la reducción de reclamaciones de cliente por cierres abiertos o aros cedidos en tránsito.
- Del muestreo parcial al control del 100 % de los bidones, en línea y sin parar la cinta.
- Y el bidón defectuoso se aparta antes de pasar a ensayo y expedición, cuando todavía cuesta poco. Reencajar un cierre en planta es cuestión de minutos; gestionar una fuga en el almacén de un cliente, de semanas.
Payback estimado 5-12 meses según el ratio de rechazo actual, por reducción de reclamaciones de cliente. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si empieza a expulsar bidones buenos?» — es el riesgo real de cualquier visión, y por eso se entrena con bidones buenos y malos de vuestras referencias y con la luz de vuestra línea. Clasificar un cierre encajado o no encajado sobre un catálogo cerrado de defectos es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Los casos de borde no se tiran: se apartan para que decida una persona, y esa decisión reentrena el modelo. Así la tasa de falsos rechazos baja con el uso en lugar de quedarse fija.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre la visión del cierre
¿Cuántos bidones necesitáis para entrenar el modelo?
Con una veintena de bidones buenos y malos de vuestras referencias se arranca. Lo importante es que los defectos sean los reales de vuestra línea, no imágenes de catálogo. A partir de ahí, el modelo sigue aprendiendo con cada bidón que una persona revisa.
¿Distingue tipos de cierre y diámetros distintos?
Sí. Se carga el modelo de la referencia activa, así que un cambio de formato no obliga a recolocar la cámara. El modelo de cada referencia se activa con el pedido que está en la línea.
¿La inferencia depende de la nube?
No. Se hace en el propio equipo Edge junto a la línea, en milisegundos por bidón, sin depender de la red de planta. Si la red cae, la inspección sigue funcionando y los registros se sincronizan después.
¿Sustituye al ensayo de caída?
No. El ensayo sigue siendo la prueba de homologación. Lo que cambia es que deja de recibir bidones que ya se sabía que llevaban el cierre mal. Así el ensayo mide la calidad del diseño, no los fallos de montaje.
¿Qué se hace con los bidones expulsados?
Se apartan con su imagen y su motivo. Muchos se recuperan reencajando el cierre, y el registro sirve para ver si un defecto viene de la prensa o del montaje. Si un tipo de defecto se concentra en una partida de cierres, la planta de cierres se entera con datos.
Traednos veinte bidones buenos y malos y entrenamos el modelo con vuestros defectos reales.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de bidones de fibra Ver embalaje