Dos plantas del grupo, por fin cosidas entre sí
El cierre de ballesta de cada bidón se fabrica en una prensa relativamente moderna de la planta hermana del grupo, con API propia pero aislada del ERP de la planta de montaje.
Dos plantas del grupo coordinadas a base de teléfono.
El cierre de ballesta de cada bidón se fabrica en una prensa relativamente moderna de la planta hermana del grupo, que ya tiene API propia pero está aislada del ERP de la planta de montaje. Hoy, cuando entra un pedido nuevo, alguien llama o escribe un email para avisar cuántos cierres de qué formato hacen falta y para cuándo — un aviso que, si se pierde o llega tarde, deja la línea de montaje parada esperando cierres.
- El cierre de ballesta de cada bidón se fabrica en una prensa de la planta hermana. Es una máquina relativamente moderna, con API propia, pero aislada del ERP de la planta de montaje.
- Cuando entra un pedido nuevo, alguien llama o escribe para avisar cuántos cierres, de qué formato y para cuándo.
- Si el aviso se pierde, llega tarde o lleva un formato equivocado, la línea de montaje se queda parada con tubos y fondos listos y sin cierres.
- Y cada cambio de pedido es otra llamada, con el mismo riesgo multiplicado por los cambios de la semana. Nadie lo hace mal a propósito: simplemente el teléfono no deja rastro.
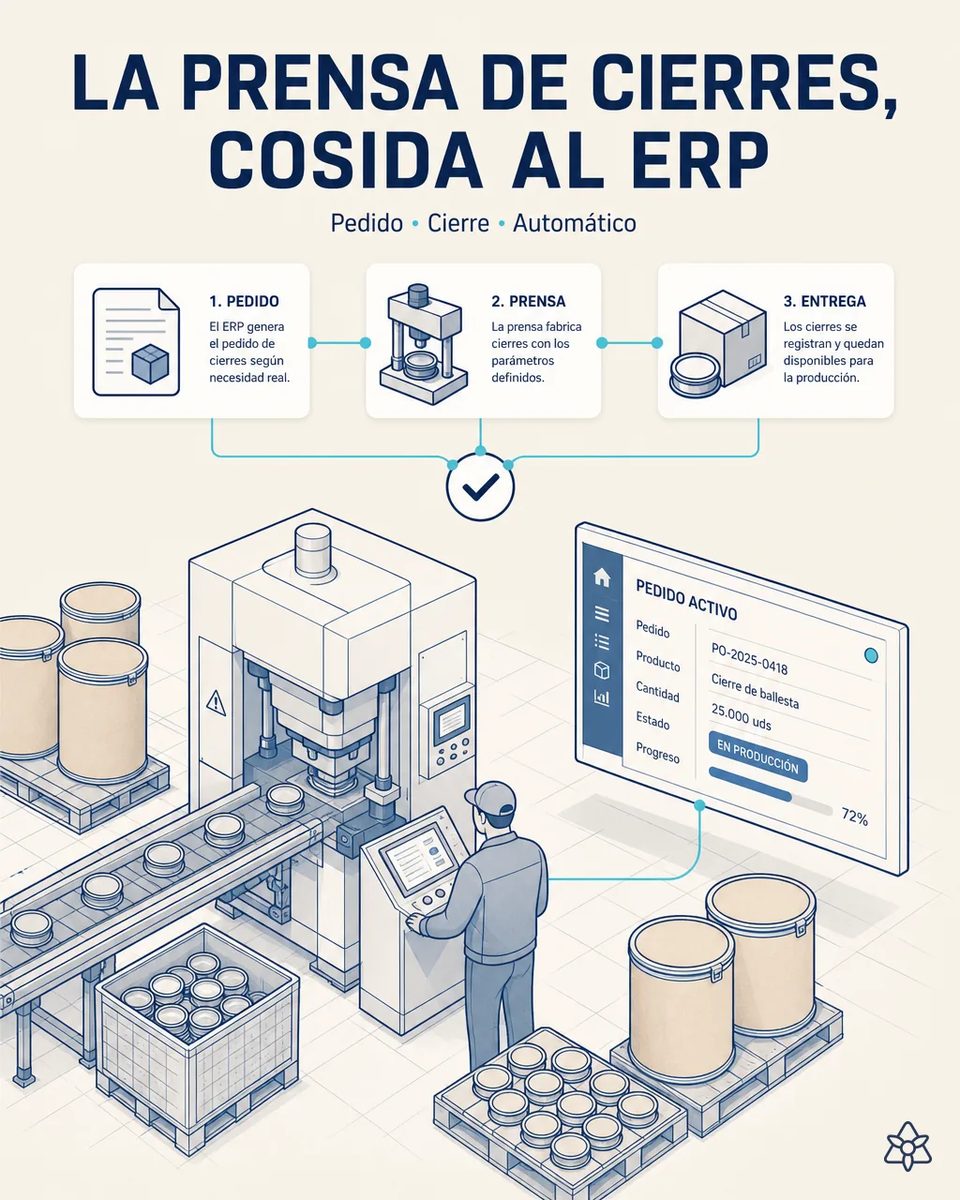
Connect cose las dos plantas por API, sin sustituir la prensa ni el ERP.
Con iLEAN, cuando el ERP de montaje marca un pedido activo, publica automáticamente formato y cantidad de cierres necesarios a la prensa de la planta hermana vía API. Cambio de pedido = actualización automática, no una llamada.
La prensa ya sabía hablar; nadie la había conectado con quien manda. Cuando el pedido activo del ERP de montaje publica solo formato y cantidad, la llamada desaparece y con ella la parada por un aviso que no llegó. Las dos plantas del grupo pasan a trabajar sobre el mismo pedido, no sobre dos versiones.
La coordinación entre plantas por teléfono frente a por API
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Aviso de cierres necesarios | Llamada o correo | Publicado por el ERP de montaje |
| Cambio de pedido | Otra llamada | Actualización automática |
| Formato del cierre de ballesta | Se dicta y se apunta | Viaja desde el pedido |
| Montaje esperando cierres | Paradas por desajuste | Planificación sincronizada |
| Prensa y ERP | Islas | Cosidos, sin sustituir ninguno |
| Lo que fabricó la prensa | Se pregunta | Vuelve confirmado al ERP |
Antes: planificación de cierres por teléfono/email, con paradas de línea por desajuste. Después: planificación automática entre plantas.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 3-6 meses, por la reducción de paradas de la línea de montaje por falta de cierres.
- La planificación de cierres pasa de teléfono y correo a automática entre las dos plantas del grupo.
- Cada cambio de pedido se propaga solo, sin depender de que alguien se acuerde de avisar.
- Y desaparece el cierre de formato equivocado fabricado por un aviso mal entendido. Y la planta de cierres deja de fabricar a ciegas para un stock que nadie le confirmó.
Payback estimado 3-6 meses, por reducción de paradas de línea de montaje por falta de cierres. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si el ERP publica un pedido con un dato mal y la prensa fabrica miles de cierres equivocados?» — la costura no inventa nada: traslada lo que el pedido ya dice, y antes de publicar comprueba que formato y cantidad son coherentes con el bidón del pedido. Clasificar esa coherencia es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1], y un pedido raro se retiene para que lo confirme el planificador antes de llegar a la prensa. Lo que la prensa fabrica vuelve confirmado, así que montaje sabe qué cierres tiene de verdad.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre conectar la prensa de cierres
¿Hay que cambiar la prensa o el ERP?
Ninguno de los dos. Se usa la API que la prensa ya tiene y lo que el ERP de montaje publica al activar el pedido. Ninguno de los dos fabricantes tiene que intervenir en su sistema.
¿Qué viaja de una planta a otra?
Formato del cierre, cantidad y fecha necesaria, atados al pedido. De vuelta llega lo fabricado, para que montaje sepa qué tiene disponible. Así el planificador de montaje no tiene que llamar para preguntar si los cierres ya están.
¿Funciona si las dos plantas tienen sistemas distintos?
Sí, es el caso habitual en un grupo: cada planta conserva sus sistemas y la costura traduce entre ellos. Si un día una de las dos plantas cambia de ERP, se ajusta la costura y no el proceso.
¿Qué pasa cuando el cliente cambia el pedido a mitad de semana?
El cambio en el ERP se publica de nuevo a la prensa automáticamente. Es justo el momento en que hoy se pierde el aviso. La prensa recibe la nueva cantidad antes de terminar la tirada anterior, no después.
¿Se puede aplicar a los aros de acero o a los fondos?
Sí, si se fabrican o se piden en otra planta o a un proveedor con interfaz. Se empieza por los cierres porque son los que paran el montaje. Los aros de acero y los fondos suelen tener más stock de seguridad.
Contadnos cuántas horas de montaje perdéis al mes esperando cierres de la otra planta.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de bidones de fibra Ver embalaje