Edge expulsa el cierre defectuoso antes del embolsado
Una inyectora de alta cavidad produce decenas de piezas por golpe con ciclos por debajo de 2 segundos. El muestreo manual solo revisa una fracción. Las líneas sin cámara automatizada dejan huecos de control justo tras un cambio de molde o de color, cuando más rechazo suele aparecer.
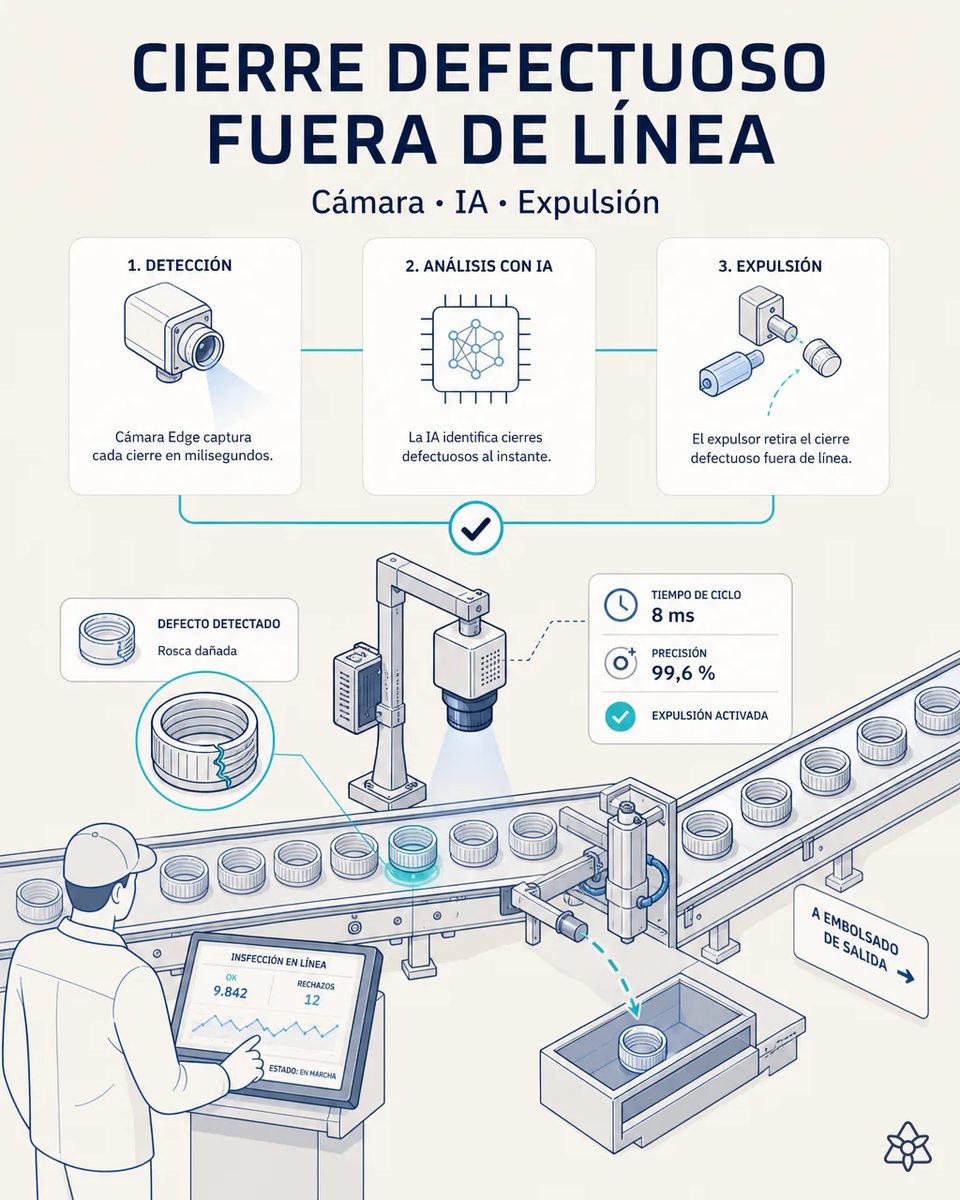
A decenas de tapones por golpe, el muestreo manual llega tarde siempre.
Una inyectora de alta cavidad produce decenas de piezas por golpe con ciclos por debajo de 2 segundos. El muestreo manual solo revisa una fracción. Las líneas sin cámara automatizada dejan huecos de control justo tras un cambio de molde o de color, cuando más rechazo suele aparecer.
- Una inyectora de alta cavidad produce decenas de cierres por golpe con ciclos por debajo de 2 segundos. El muestreo manual solo revisa una fracción.
- Las líneas sin cámara automatizada dejan huecos de control, y lo hacen justo tras un cambio de molde o de color, cuando más rechazo aparece. Y precisamente entonces el técnico está ocupado con el arranque. Nadie está mirando la cinta cuando más falta hace.
- Los defectos típicos —rosca dañada, llenado incompleto, rebaba en la banda tamper-evident, mancha— no se ven a simple vista en una caja de miles de tapones.
- Un tapón defectuoso que llega al embolsado ya forma parte de un lote que el cliente embotellador puede rechazar entero. Y ya no hay forma de separarlo sin reinspeccionar todas las cajas.
Edge — una cámara con red entrenada en vuestro cierre, expulsión en milisegundos.
Edge iLEAN coloca una cámara sobre la línea con una CNN entrenada con ejemplos buenos y malos del cierre concreto — rosca, corto-llenado, flash, mancha. La pieza defectuosa se expulsa en milisegundos, antes de llegar al embolsado u octabín de salida, sin enviar nada a la nube.
La red se entrena con ejemplos buenos y malos de ese cierre concreto, no con un modelo genérico. La inferencia es local: el tapón defectuoso sale de la línea en milisegundos, antes del embolsado o del octabín de salida, sin enviar nada a la nube. Las imágenes de los defectos se guardan con su lote, así que calidad puede revisar qué se expulsó y por qué.
El muestreo manual de hoy frente al control Edge de cada cierre
| Aspecto | Muestreo manual | Con iLEAN Edge |
|---|---|---|
| Cobertura de la producción | 1-5% de los tapones | 100% en esa línea |
| Tras un cambio de molde o color | El hueco de control más grande | Misma cobertura que en régimen |
| Rosca dañada y llenado incompleto | Se escapan en la caja | Expulsados en milisegundos |
| Dónde sale el defectuoso | En la línea del embotellador | Antes del embolsado |
| Red de planta para inspeccionar tapones | — | Ninguna: inferencia local |
| Tapones dudosos | Criterio del inspector de turno | Se elevan a una persona |
Muestreo manual del 1-5% → control del 100% de las piezas en esa línea.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 5-12 meses, según el ratio de rechazo actual de la línea.
- Se pasa del muestreo del 1-5% al control del 100% de los cierres de esa línea.
- El hueco de control tras cada cambio de molde o de color desaparece, que es donde más rechazo aparece. Ahí es donde el control del 100% marca la diferencia. Las primeras cajas tras un cambio dejan de ser las más sospechosas del turno.
- Y el tapón defectuoso se queda en planta en lugar de llegar a la línea de llenado del cliente.
Payback 5-12 meses · de muestreo 1-5% a control 100%. Del muestreo del 1-5% al control del 100% en esa línea. Payback estimado de 5 a 12 meses según el ratio de rechazo actual. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si expulsa tapones buenos y nos baja el rendimiento?» — el falso positivo es el riesgo real de cualquier visión, y por eso la red se entrena con piezas buenas y malas de vuestros cierres concretos y con la iluminación de esa línea. Reconocer un catálogo cerrado de defectos sobre una geometría fija es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]; los casos de borde no se expulsan sin más, se elevan a una persona. Cada decisión humana realimenta el entrenamiento y reduce los dudosos con el tiempo.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre expulsar tapones defectuosos con Edge
¿La cámara aguanta la cadencia de una inyectora de alta cavidad?
Sí. La inferencia es local y se resuelve en milisegundos por pieza, sin depender de la red de planta ni de la nube. El expulsor actúa sobre el tapón concreto, no sobre una caja entera.
¿Qué defectos de cierre aprende a reconocer?
Los que definamos con vuestro equipo de calidad: rosca dañada, llenado incompleto, rebaba, mancha, banda tamper-evident rota o liner desplazado. Cuantos más ejemplos reales, mejor. El catálogo se amplía cuando aparece un defecto nuevo, sin parar la línea.
¿Cuántos tapones malos hacen falta para entrenarla?
Menos de lo que se teme, porque el catálogo de defectos de un cierre es corto y repetitivo. Lo importante es que sean tapones reales de vuestros moldes. Los primeros días se recogen los dudosos para afinar el modelo con vuestro propio material.
¿Sirve para varios colores y diámetros de cuello en la misma línea?
Sí, cambiando el modelo según la orden activa. Es lo normal en una planta que cambia de color varias veces por semana. El cambio de modelo va ligado a la orden, así que no depende de que alguien se acuerde.
¿Sustituye a la inspección de calidad del laboratorio?
No. El laboratorio sigue midiendo par y estanqueidad por lote. Edge cubre lo que el muestreo no puede cubrir: cada pieza que sale del molde. Las dos cosas se complementan: una mira el lote por muestreo, la otra cada pieza a la salida.
Contadnos qué porcentaje de vuestros tapones revisáis hoy a mano.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de cierres plásticos Ver embalaje