Foto a la orden en arranque de molde
En una fábrica de cierres plásticos, cada cambio de molde arranca con una orden de producción en papel y una ficha de arranque manuscrita: molde, cavidad, color de resina, cliente destino. Esos dos documentos pueden quedar entre 4 y 8 horas en una carpeta antes de que alguien los transcriba. Si llega un auditor del cliente embotellador, hay que reconstruir qué corrió en qué turno.
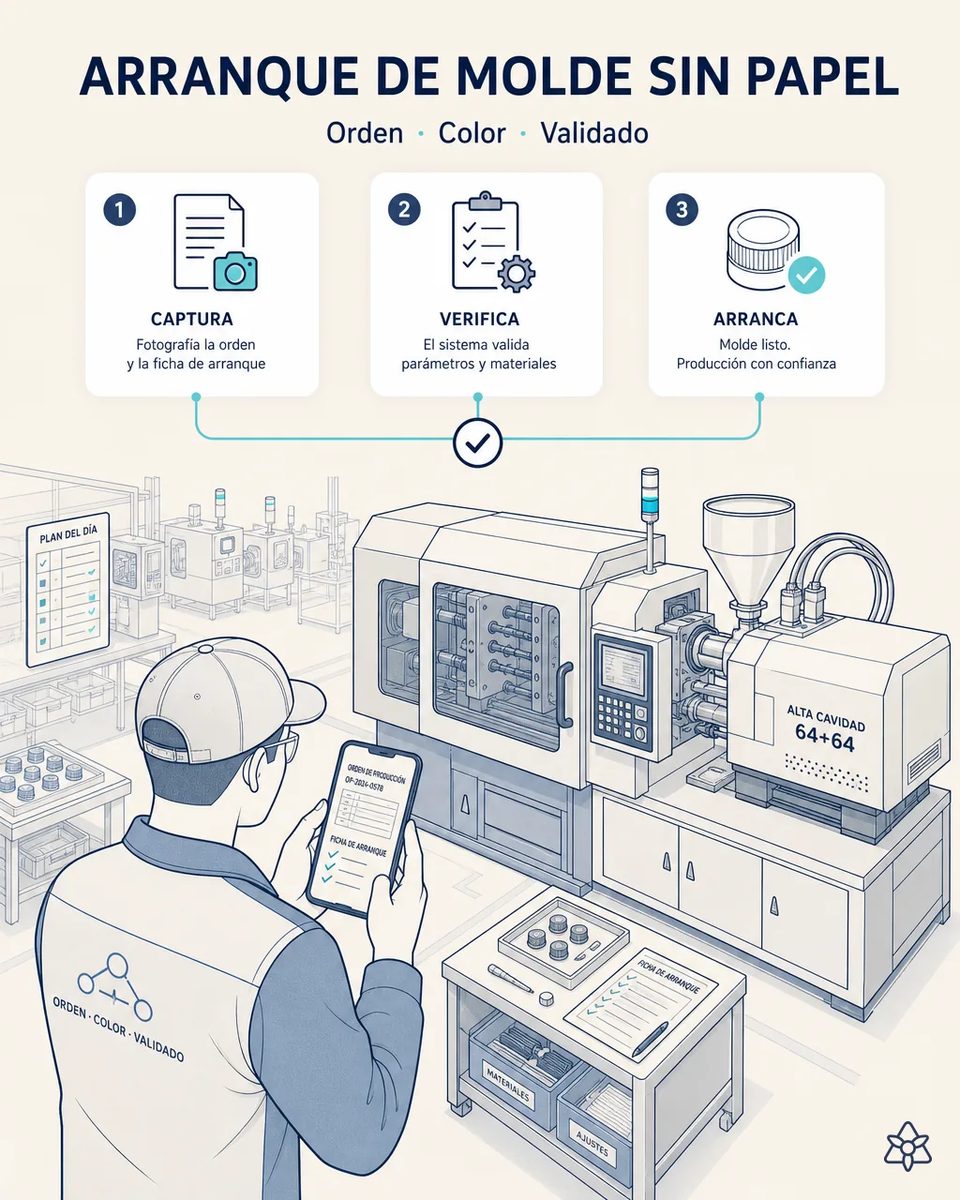
Durante horas, el lote de tapones existe en la nave pero no en ningún sistema.
En una fábrica de cierres plásticos, cada cambio de molde arranca con una orden de producción en papel y una ficha de arranque manuscrita: molde, cavidad, color de resina, cliente destino. Esos dos documentos pueden quedar entre 4 y 8 horas en una carpeta antes de que alguien los transcriba. Si llega un auditor del cliente embotellador, hay que reconstruir qué corrió en qué turno.
- Cada cambio de molde arranca con dos papeles: la orden de producción impresa y la ficha de arranque que el técnico rellena a mano con molde, cavidades activas, color de masterbatch y cliente embotellador destino.
- Las anotaciones a mano son lo que más importa: una cavidad tapada por una aguja dañada, un ajuste de temperatura de canal caliente, un cambio de octabín de PP a mitad de arranque.
- Esos dos documentos pueden pasar de 4 a 8 horas en una carpeta antes de que alguien los transcriba, y en el turno de noche más. Mientras tanto, nadie fuera de la nave sabe qué está produciendo esa inyectora.
- Si el auditor del cliente embotellador pregunta qué corrió en qué turno con qué resina, la respuesta se reconstruye buscando papeles, no consultando un lote. Y la respuesta llega tarde justo cuando el cliente más prisa tiene.
Connect en modo foto — el técnico hace dos fotos y sigue arrancando.
Con iLEAN Connect, el técnico hace dos fotos con el móvil al arrancar. Un modelo anclado extrae molde, cavidad, color de resina, cliente y observaciones. El lote ya existe en el sistema central en el momento en que se toma la foto, sin que nadie teclee nada.
No se cambia la ficha de arranque ni el orden de las tareas del técnico: se añaden dos fotos a lo que ya hacía. El lote nace en el sistema central en el mismo minuto en que la inyectora empieza a soltar tapones, no cuando alguien tiene un hueco para teclear. Por eso suele ser el primer caso que se aprueba en una planta de cierres.
El arranque de molde en carpeta frente al arranque fotografiado
| Aspecto | Hoy, en papel | Con iLEAN Connect |
|---|---|---|
| Tiempo hasta que el lote existe | 4-8 h, más en turno de noche | Segundo cero |
| Cavidades tapadas en el arranque | Anotadas al margen de la ficha | Extraídas y atadas al lote |
| Color de masterbatch y lote de resina | Escritos a mano | Campos estructurados consultables |
| Cliente embotellador destino | En la orden impresa | Ligado al lote desde el primer golpe |
| Qué corrió en cada turno | Se reconstruye con papeles | Una consulta por lote y turno |
| Esfuerzo extra del técnico | — | Dos fotos con el móvil |
4-8 horas de latencia hasta digitalizar la orden y la ficha → segundo cero, lote disponible al tomar la foto.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Payback estimado 4-9 meses, según el volumen de cambios de lote que hacéis al día.
- Se recupera el tiempo de transcripción que hoy dedica el responsable de producción a pasar órdenes y fichas al sistema.
- La latencia baja de 4-8 horas al segundo cero: el lote está disponible en el momento de la foto.
- Y la pregunta del auditor sobre qué molde, qué color y qué resina corrieron en un turno se responde con una consulta, no con una tarde de archivo. Eso, delante de un auditor del cliente, cambia la conversación.
Payback 4-9 meses · de 4-8 h de latencia al segundo cero. Payback de 4 a 9 meses según el volumen de cambios de lote al día, recuperando el tiempo de transcripción del responsable de producción. Estimación a validar.
Y la duda razonable del responsable de producción
«¿Y si confunde el número de cavidades o el código de color escrito a mano?» — leer campos de una orden y una ficha de estructura conocida es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Además hay una segunda red: el resumen extraído aparece en la tableta de la inyectora y el técnico lo confirma o lo corrige antes de que cruce al sistema central.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre fotografiar el arranque de un molde de cierres
¿Hay que rediseñar la ficha de arranque del molde?
No. La visión lee la ficha tal como la usáis hoy, con sus casillas y sus anotaciones al margen. Si un campo sale con poca confianza, se marca para que el técnico lo confirme. Cambiar el formato obligaría a reformar a todos los técnicos de molde, y no aporta nada.
¿Recoge las cavidades bloqueadas que el técnico anota a mano?
Sí, y es de lo más útil: cuántas cavidades de un molde de alta cavidad arrancaron activas cambia el rendimiento real del lote y explica después muchas diferencias de producción. Con esa cifra en el lote, la diferencia entre tapones teóricos y tapones reales deja de ser un misterio en la reunión de producción.
¿Funciona igual en un arranque de compresión que en uno de inyección?
Sí. Lo que se lee es el documento, no la máquina, así que da igual que el tapón salga de una inyectora o de una línea de compresión continua. Lo único que cambia son los campos que interesa extraer, y eso se define con vuestro equipo en la puesta en marcha.
¿Qué pasa con los cambios de molde del turno de noche?
Es donde más se nota, porque hoy el papel espera hasta la mañana. Con la foto, el lote de noche existe en el sistema desde el primer golpe igual que el de día. Y si el técnico de noche anota algo raro, el jefe de turno de la mañana lo ve antes de entrar en la nave.
¿Hace falta conectar el ERP para empezar a usarlo?
No. El caso arranca contra la memoria central de iLEAN y el volcado al ERP se conecta después, cuando ya habéis visto el valor en vuestros cambios de molde. Así el primer piloto se puede hacer en una sola inyectora sin tocar ningún sistema de la planta.
Contadnos cuántas horas tarda hoy un cambio de molde en aparecer en vuestro sistema.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de cierres plásticos Ver embalaje