El conocimiento que antes moría al final del turno
El jefe de taller camina todo el turno entre la bobinadora, la prensa de cierres y el montaje con las manos ocupadas. Lo que observa muere al final del turno.
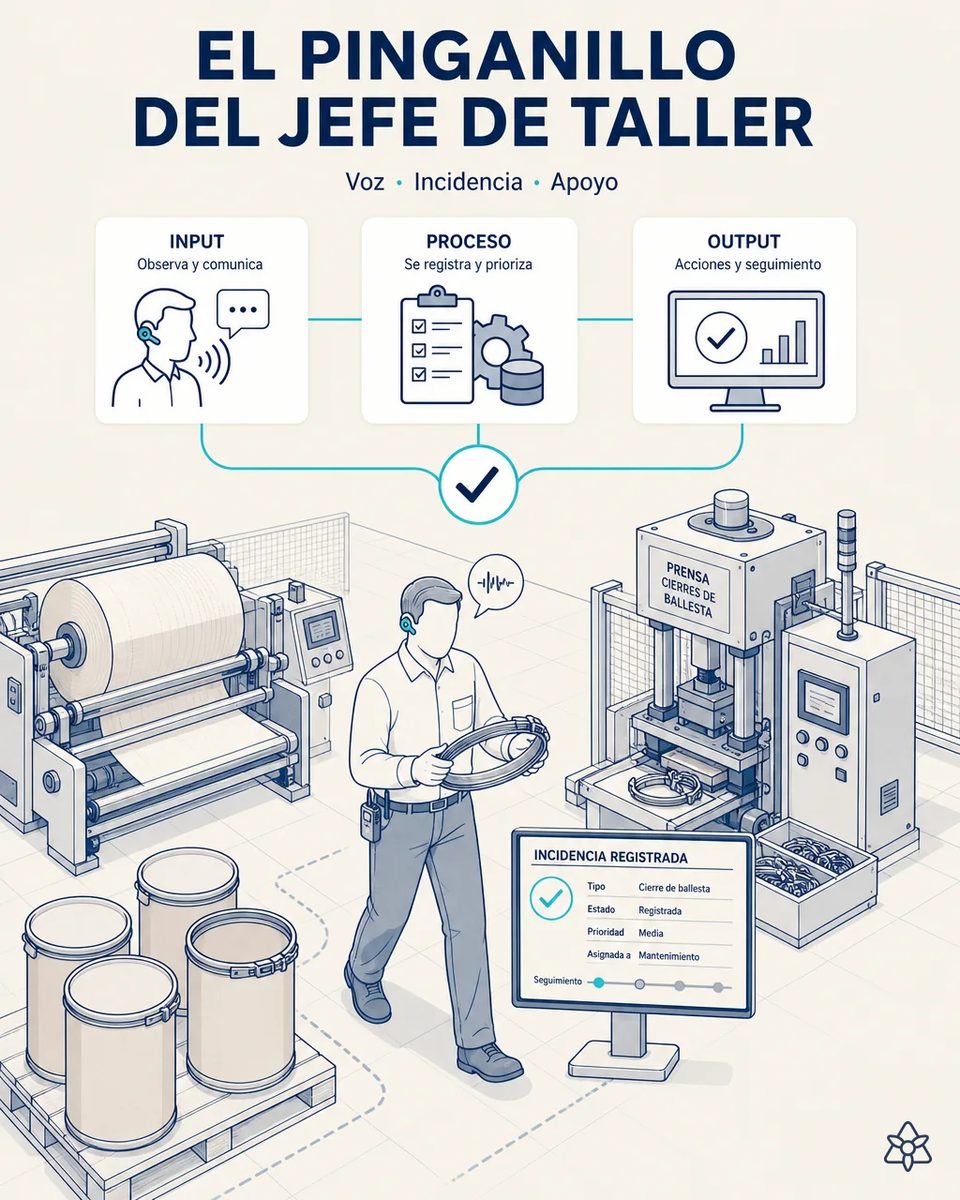
El jefe de taller sabe por qué falla la línea 2, pero no lo apunta nadie.
El jefe de taller de una fábrica de bidones pasa la mayor parte del día caminando entre la bobinadora, la prensa de cierres y la zona de montaje, con las manos ocupadas ajustando tensión de papel, comprobando un cierre o moviendo un palé. Información como que "la bobinadora 2 viene dando más rechazo desde el cambio de proveedor de papel" muere al final del turno porque nadie le pregunta nada — no puede teclear.
- Pasa el turno caminando entre la bobinadora de tubo, la prensa de cierres y la zona de montaje de fondos y aros, con las manos ocupadas ajustando tensión, revisando un cierre o moviendo un palé.
- Ve cosas que ningún sistema ve: que una bobinadora da más rechazo desde el cambio de proveedor de papel, que la humedad del cartón sube en los días de lluvia, que un lote de adhesivo tarda más en curar.
- No puede teclear y nadie le pregunta, así que esa información muere al final del turno o se queda en un traspaso oral de cinco minutos.
- El resultado es que el mismo problema se investiga de nuevo cada vez que reaparece, sin la pista que ya tenía alguien en planta.
Connect en modo voz — el jefe de taller dicta, iLEAN estructura.
Con un pinganillo Bluetooth y Connect modo voz, lo dicta sin dejar de andar: "apunta que la línea 2 trae más rechazo desde el cambio de proveedor de papel". iLEAN escucha, estructura el dictado como incidencia vinculada al lote y a la línea activos, y devuelve apoyo en segundos por voz o por push a una tableta.
La frase «la línea 2 trae más rechazo desde el cambio de papel» vale poco en la memoria de una persona y mucho atada a la línea, al lote y al proveedor. Ese cruce es lo que convierte una impresión de taller en una pista para calidad y compras. Compras puede ir al proveedor con datos, no con una impresión.
La libreta del jefe de taller frente al dictado estructurado
| Aspecto | Hoy | Con iLEAN Connect |
|---|---|---|
| Lo que ve el jefe de taller | Se queda en su cabeza | Incidencia atada a línea y lote |
| Cambio de proveedor de papel kraft | Sospecha de pasillo | Cruzado con los rechazos reales |
| Humedad del cartón y adhesivo | Comentario de turno | Observación con fecha y lote |
| Traspaso entre turnos | Cinco minutos de palabra | Resumen escrito de lo dictado |
| Respuesta a una consulta en planta | Volver al despacho | Por voz o en la tableta, en segundos |
| Manos y atención del jefe de taller | Ocupadas, sin teclear | Ocupadas, dictando al andar |
Antes: el conocimiento operativo crítico vivía en la cabeza del jefe de taller y nunca entraba al sistema. Después: entra en tiempo real y se cruza con datos vivos.
Estimación de impacto — a validar con vuestros números.
El siguiente bloque es una estimación a validar con los datos concretos de tu planta. Lo planteamos para que el comité tenga un orden de magnitud; lo refinamos en el diagnóstico.
- Sin payback propio: es una pieza habilitante. No le ponemos cifra porque su valor es estratégico y difícil de monetizar a priori; lo validamos con vuestro responsable de producción.
- Habilita toda la mejora continua de planta: el conocimiento operativo que hoy vive en una cabeza entra al sistema en tiempo real.
- Cruzado con datos vivos de bobinadora, ensayos y recepción, cada observación se convierte en una pista verificable.
- Y los problemas que vuelven dejan de investigarse desde cero cada vez.
Valor estratégico, difícil de monetizar a priori — habilita toda la mejora continua de planta. Estimación a validar con el responsable de producción.
Y la duda razonable del responsable de producción
«¿Con el ruido de la nave va a entender lo que digo?» — el pinganillo está pensado para ruido industrial y el vocabulario es el vuestro: bobinadora, fondo, aro, ballesta, capas. Convertir un dictado corto en una incidencia con línea, lote y síntoma es tarea anclada, donde los mejores modelos bajan del 1,5% de error [1]. Y la incidencia se devuelve para confirmar antes de guardarse; si algo se entendió mal, se corrige de palabra.
[1] Paper OpenAI «Why Language Models Hallucinate», 2025 — sobre fiabilidad de la IA en tareas ancladas.
Lo que preguntan sobre el pinganillo en el taller
¿Graba todo lo que se habla en la nave de bidones?
No. Solo registra lo que el jefe de taller decide dictarle. No hay escucha continua de los operarios ni seguimiento de dónde está cada uno. El pinganillo se activa cuando él quiere dictar y se queda en silencio el resto del turno.
¿Cómo sabe a qué lote se refiere en bidones de fibra?
Por la línea que menciona y el lote que está activo en ella en ese momento. Si hay duda entre dos lotes, lo pregunta. Si menciona un proveedor o una partida de papel, también se ata a esa entrada de recepción.
¿Qué le devuelve al jefe de taller?
Confirmación de lo apuntado y, si pregunta, datos de vuelta: qué lote corre en la bobinadora 2, cuántos rechazos lleva el turno, qué proveedor de papel entró ayer. Puede llegar por voz o como aviso en la tableta más cercana, según tenga las manos.
¿Por qué no lleva cifra de retorno?
Porque su valor está en lo que habilita después, y eso depende de cómo lo use vuestra planta. Preferimos no inventar un número y medirlo en un turno piloto. Lo que sí se ve enseguida es cuántas incidencias entran al sistema que antes no existían.
¿Sirve también para el encargado de la planta de cierres?
Sí. En un grupo con dos plantas, cada encargado dicta en la suya y las incidencias quedan en la misma memoria, que es donde se ve que un problema de montaje viene del cierre. Sin esa memoria compartida, cada planta culpa a la otra y el problema sigue.
Contadnos qué sabe vuestro jefe de taller que no está escrito en ningún sitio.
Trabajamos sobre los datos reales de tu planta, no sobre los nuestros. Diagnóstico sin compromiso.
Pedir ROI estimado en 48h ‹ Ver todos los casos de bidones de fibra Ver embalaje